模具板怎么选不踩坑?板件构成、钢材牌号与验板土办法一次讲透
把话放这儿:买模具板别光比每公斤单价,料行敢低价卖你,八成是心部硬度不达标的掺假板。真正该抠的是三件事——哪块板用什么钢、加工余量留几毫米、到货怎么验。三招验板土办法在这篇第三节,照着做能省一趟返工。
上个礼拜车间来了个学徒,指着台上一块七十八毫米厚的板料问我:"师傅,这就是模具板吧?"我没直接答他。行里叫模具板,其实有两层意思:一层指拼成整套模具的那些板件,面板、A板、B板一路数到底板;另一层指钢材市场里论公斤卖的模板毛料。这两层搞混了,询价都要闹笑话——你跟料行说"要一套模具板",人家先得问你是整套模架还是单板。
我的判断放前面:模板这块的钱,不省在单价上,省在会选会验。我装了十几年模,经手的板料少说上千块,哪块板该花哪档钱,下面一笔一笔算给你看。
模具板到底指哪几块板?
模具板就是拼出一套模具的那些钢板,注塑模常见六到八块,面板、A板、B板、方铁、顶针板、底板各管一段,冲压模则简化成上下模座两块大板。先分清板块,后面谈钢才不会张冠李戴。
拿最普通的两板注塑模举例,从定模端数起:面板、A板(型腔板)、B板(型芯板)、方铁、顶针面板、顶针底板、底板,直身模架能省掉面板,那就是六块。冲压模简单些,上模座、下模座,中间再夹脱料板和固定板,三板细水口模又会多一块水口板。这些板不是随便拼的,先后顺序乱了,顶针都装不回去。
各块的厚度有行规。我们上个月做过一副250×250的日用品模,A板75毫米,B板70毫米,方铁高度按顶出行程加5到10毫米余量,取了90,顶针两块板各15。模越大板越厚,300×300以上的模,A板普遍上到90到120,再大就得考虑加撑头,光加板厚是浪费钱。
对了,说到叫法:珠三角和港资厂爱叫A板B板,长三角不少厂直接喊定模板动模板,图纸上一回事,新人听报价单别懵。
还有一处新手容易漏:模板加工前最好来一次去应力回火,尤其黑皮毛料。轧制和火焰切割都会憋内应力,不开粗先铣精,板子翘给你看。我们厂的顺序是开粗留量、回火、再精铣,多花一天,省的是后面合模研配的反复。
模板用什么钢?每公斤差价在哪
模板用钢看位置和产量:底板方铁用S50C就够,A板B板主流是718H预硬钢,防锈镜面才上S136,最贵和最便宜的料一公斤能差出四倍。按板对号入座,别整套模糊一个牌号。
先说价。下面是我2026年上半年在本地钢材市场问价的区间,各地行情有出入,你自己询的时候心里有个比对:
| 板件位置 | 常用牌号 | 硬度 | 经验价(元/kg) | 为什么这么配 |
|---|---|---|---|---|
| 底板、方铁 | S50C或铸铁 | 无硬性要求 | 6-9 | 不接触产品,刚性强就行 |
| A板、B板 | 718H、P20 | HRC28-32 | 12-18 | 预硬出厂,铣完不用热处理 |
| 型腔镶件 | S136、H13 | 淬火HRC48-52 | 25-40 | 防腐蚀、扛镜面抛光 |
| 冲模刃口垫板 | Cr12MoV、DC53 | HRC58-62 | 8-25 | 耐磨抗崩,电炉电渣差一倍 |
选法上我站队很明确:A板B板直接买预硬的718H,省掉热处理一来一回五六天,变形风险也让钢厂背走。有老师傅爱买S50C自己调质,说料钱能省三成,我只在做工装底板时这么干,正式模的型腔板我不冒这个险。
下单还有个小门道:本地钢材市场锯床下料,规格报准了半天就能提货,急单救场全靠这个。报规格记得写公差,比如"厚75正负1",不写人家按正负3给你锯,回来还得自己找平。
再啰嗦一句加工余量:六面铣过的精料,单边留2到3毫米就够;黑皮毛料留5到8毫米,大件放到10。留太多,白烧的是你自己的铣床工时,一公斤料钱省八块,机时多耗四个钟头,账反过来亏。
买模板怎么验货?三招土办法
验模板盯三处:对角加四角量厚度,差值不超0.05毫米;看切面颜色要一致;质保书硬度对炉号,现场打点落在HRC28到32。缺一样,压价或者直接换家。
先讲翻车。前年赶一套急单,图便宜从熟人的料行拿了六块"718H",每公斤比市场价低两块多。铣到第三个型腔就出事了,中间让刀,深度差了将近0.1毫米。拿硬度计一打,边上HRC31,心部只有26,典型的淬透层薄、心部没烧透。整套模多花两天钳工修配,又误了试模机台的档期,里外亏了小一万。从那以后,我验板三招雷打不动。
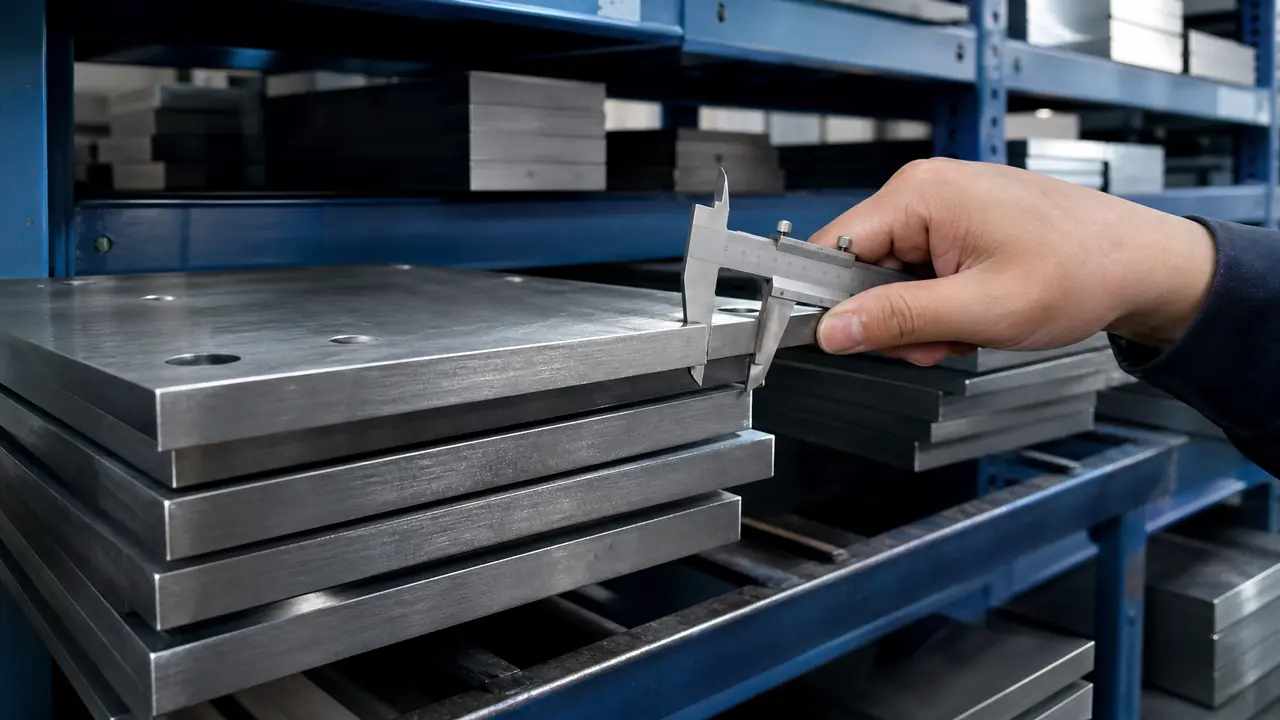
第一招,卡尺量。四个角加对角线中点,五个点量厚度,差超0.05毫米的板直接退,平面度差的板合上去飞边都压不匀。第二招,看切面。火焰切的边发黑发蓝不要紧,但整个断面颜色得一致,心部发暗、有肉眼可见的疏松夹渣,多半是地条钢轧的,这种料便宜两块,亏你两万。第三招,对质保书。炉号要跟钢印对得上,预硬料现场拿便携里氏硬度计打两点,HRC28到32区间外不收。三招土是土,比供应商递过来的彩色宣传页顶用得多。
后来那个学徒也算弄明白了,模具板这笔账从选钢到验货步步有讲究,省下的全是纯利。他现在递料单之前,会自己先拿卡尺把五个角量一遍,挺像样。你下次询模板价,把上面那张表带着,让供应商按板逐条报,水分立马现形。
常见问题
模板厚度不够能用两块拼焊凑吗?
底板、垫铁这种不受力的位置,坡口焊加整体回火,凑合能用。A板B板千万别焊拼,焊缝区硬度和母材对不上,铣型腔必让刀,用一阵还容易顺着焊缝开裂。
模具板毛料买回来要留多少余量给加工?
精料单边2到3毫米,黑皮毛料5到8毫米,300以上大件放到10毫米。余量是给校平找正用的,不是越大越保险,留过头纯粹烧自己的机时。
二手模板值得买吗?
做工装、试模夹具很划算,我们用新料三成的价钱收过几块旧718H。做正式模要当心,旧板运水孔螺孔一堆,内应力也乱,铣大腔容易变形。
运水孔自己钻还是让供应商钻好?
量少就让供应商钻,深孔钻机床干这个是本行,比普通摇臂钻精度高。有斜孔分层的深水路,图纸把孔接口深度标死,否则对穿错一毫米就得报废重下料。
718H和P20到底挑哪个?
成分大同小异,718H出厂硬度高一点,抛光性也略好。做外观件我挑718H,普通结构件P20够用,一公斤差两三块,看你产品值不值。