电机绕线模具怎么选怎么做?放尺公差与活络模实战
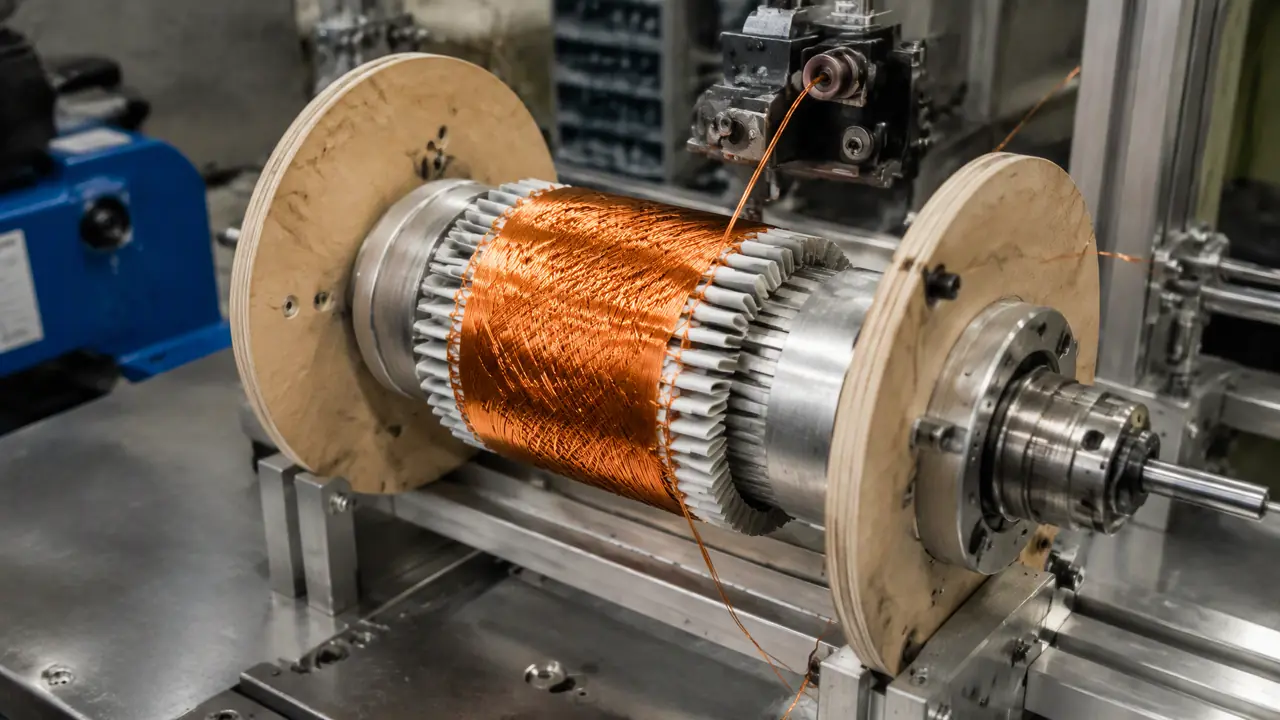
别绕了,电机绕线模具不是什么精密模,命门就一条:放尺。芯子尺寸照定子槽形放,绕出来的线圈才嵌得进槽,错半个毫米就返工。材质看批量,铝模芯打样、45号钢淬火量产,价差一倍。下单前把线径、匝数、槽形三样问死,比什么都强。
上周五有个电机厂的采购拿着一把嵌不进槽的线圈来找我,我掂了掂就说:八成是电机绕线模具放尺没放对。照定子槽形图纸原尺寸车模芯,是新手翻车的头号原因。
他一拍大腿,说模芯就是照图纸车出来的。这种事我见得太多了。干了十几年绕线机和绕线模这行,我太清楚这东西的分量——电机绕线模具的成本不到定转子冲片模的零头,可它决定的是每一把线圈的口型和周长。模子歪一点,几百米漆包线就白绕。这篇文章就把放尺、材质、张力这几件最容易翻车的事掰开讲。
绕线模放尺怎么算,照图纸车为什么装不进槽
放尺的关键是给线圈留出脱模回弹和绝缘空间,模芯周长要比定子铁芯槽形的展开周长收3%到5%,槽宽方向再让出绝缘纸和整形余量,照图纸原尺寸车模芯基本必翻车。这个百分比不是我拍脑袋,是我拿游标卡尺在返工件上量出来的。
具体怎么落手,拿一台常见的Y2系列电机定子举例。铁芯内径算出来线圈内孔大约是98毫米,真正下模芯的时候我一般放到101到102毫米,也就是放1毫米多的模,绕完脱模线圈一回弹,正好落到图纸要的尺寸。放大了线圈松,端部整形收不拢;放小了嵌线时撑不开槽,绝缘纸被刮破,耐压测试直接报警。
这个坑我踩过。有一年图省事照槽形图纸直接车了一批模芯,绕了三十多台定子才发现嵌线全靠砸,最后返工拆线重绕,光铜线就废了一百多公斤,那年旺季的利润全填进去了。从那以后我定了个规矩:新模必须先绕一件试嵌,量完实际线圈尺寸再投产。
对了,说到放尺还有个细节容易漏——线圈是绕在模芯上的,漆包线本身有张力回缩,线径越粗回缩越狠。0.6毫米以下的细线放2%就够了,1.0毫米往上的粗线得放到4%左右,功率大的电机线粗,这条更要盯紧。跟蒸馒头放碱一个道理,凭手感不如拿小本本记死几个自己验证过的数。
铝模芯和钢模芯怎么选,一套绕线模到底多少钱
打样和小批量选铝合金模芯,轻、好改、一套几百到两千;量产批量上45号钢或40Cr淬火模芯,耐磨不拉毛,一套两千到八千不等,挡板配酚醛层压板或尼龙板。价格主要跟着尺寸和活络结构走,不是跟着材质单价走。
我自己的偏向很明确:批量超过两百台定子,直接上钢模芯。铝的便宜是真便宜,可漆包线在张力下天天磨,三个月模芯表面就拉出沟,线圈外毛毛糙糙,绝缘层暗伤都看不出来,烧电机的时候你查不到根上。下面这张表是我按去年自己的报价单整理的,各地人工行情不同,看个量级。
| 项目 | 铝模芯打样 | 钢模芯量产 | 活络模 |
|---|---|---|---|
| 一套价格 | 500-2000元 | 2000-8000元 | 6000-15000元 |
| 常用材料 | 6061铝合金 | 45号钢淬火或40Cr | 钢芯加分片挡板 |
| 适用批量 | 几十台以内 | 几百台起步 | 多规格换型 |
| 寿命 | 3-6个月表面拉毛 | 两三年以上 | 换规格只换挡板 |
| 交付周期 | 3-5天 | 7-12天 | 15天上下 |
活络模要多说两句。它是模芯不动、挡板按线圈尺寸换的搞法,一套模子应付十几个型号。检修类电机厂一个月接的单子五花八门,全靠它压库存。但我见过一家小厂跟风买活络模,结果他们常年就生产两个型号,分片拼装的挡板每次装完都得拿百分表校同心,装一次十几分钟,最后算下来还不如直接开两套整体模划算。设备要跟订单结构走,别人用得好不代表你用得好。
顺带提醒一句买模子的事。市面上一批一百来块钱的"通用绕线模"是小作坊用回收铝翻砂铸的,表面气孔多,绕不了几把线模芯就起毛刺,挂线。便宜的模具省下的钱,不够一次返工的铜线钱。
绕线时的张力、排线和脱模,土办法好不好使
张力给到漆包线抗拉强度的大约六成,机器上用弹簧或摩擦片张力器调;排线靠挡板间距定宽度,脱模前松一半张力再抽芯,硬拉必散线。这三件事互相咬着,坏一件整批线圈报废。
张力太大,漆膜在模芯棱边上磨薄了,耐压打不住;太小,线圈松松垮垮不成型,嵌线的时候端部打架。我的经验是拿手拽一下线,能感觉到明显阻力但一掰还能拉动,这个手感对应的张力基本就对了。讲究的厂子上张力器带数显的,50牛到80牛之间调,省得靠老师傅的手当传感器——老师傅一休假,全线线圈尺寸飘。
排线这一环,挡板内距直接圈死线圈的宽度。有的老师傅拿土办法,绕完一把线拿画针在挡板上划一道记号,下一把照着对,一台机器一天绕二十来把,误差能压在半毫米内。说实话这种手艺现在越来越少了,年轻人更愿意花几百块上自动排线,我觉得值,一两个人工钱一年就回来了。
脱模是最后一步,也最容易前功尽弃。绕完别急着抽芯,先停机松线,让线圈自己缩一缩,整体模的从侧面开合页取,活络模的抽芯后再拆挡板。急脾气的人容易在这里散线,一散就是一把,几百块又没了。
回到开头那把线圈。我让那位采购把定子槽形、绝缘规范和线径发过来,照放3%的规矩重新放尺车了一套钢模芯,四天后到货试绕,嵌线师傅当天就打电话说手感对了,一把线十来分钟进槽,不用锤子了。绕线模这东西不贵,可它天天在你的绕线机上转,尺寸对一次,后面每一把线圈都对。
常见问题
绕线模可以自己动手做吗?
小电机打样完全可以,找一段铝棒或尼龙棒在车床上车到放尺后的尺寸,两端加挡板就行。但批量生产不建议,自制模芯表面光洁度撑不住,漆包线磨毛了绝缘等级往下掉,还是外发给专做绕线模的厂家划算。
活络绕线模和整体绕线模哪个好?
型号多、每种量少的检修厂用活络模,一套顶十几套;型号固定、批量大直接开整体模,尺寸稳定装夹快。先数数自己一年要绕几个型号,再决定花这份钱。
绕线模一般能用多久需要更换?
钢模芯正常用两三年,主要看模芯表面有没有拉毛和磕碰凹坑,绕出来的线圈外表面一挂一挂的毛刺就该修了。铝模芯寿命短些,三五个月就得检查,修模具师傅拿细砂纸打光还能再顶一阵。
绕线机不装模具直接手绕线圈行不行?
修电机换个一两只线圈,老师傅手绕加木模土法子还能对付。但手绕的匝数和松紧全凭手感,线圈尺寸一把一个样,嵌线效率低,量产必须上模,不然铜线废得比模具钱快多了。