手机模具精度为什么卡得这么死?手机壳注塑模的门道
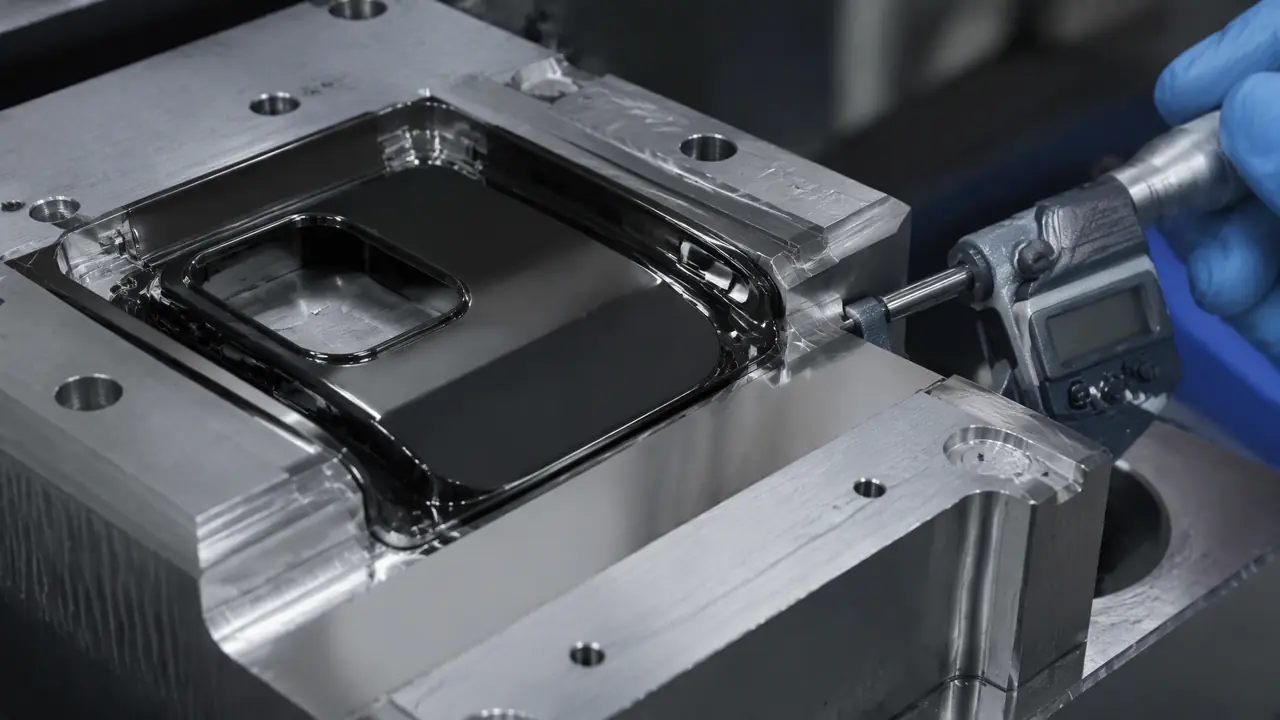
把话放这儿:手机模具的门槛不在结构复杂,在精度和外观面。卡扣配合公差普遍压到正负0.02毫米,分型线不许在外观面露头,钢材按模次寿命分三档选。这篇讲清手机壳注塑模的钢材怎么定、缩水怎么控、试模常在哪几步翻车,下单前照着问参数能省一轮改模钱。
上个月有个做手机壳的电商老板拿着三张渲染图找到厂里,开口就问手机模具是不是跟做水桶水盆那种塑胶模一回事,能不能按便宜那档报。我把图转了个面指给他看:壳子内壁一圈卡扣,配合公差标到正负0.02毫米。他愣了几秒。区别就在这儿,手机模具吃的不是结构复杂,是精度和外观面这口气,公差一放松,壳子不是装不上就是装上晃荡。
我在车间跟手机壳订单这几年,见过不止一个客户按日用品模的思路下单,图纸图省事,钢材图便宜,结果在试模环节一轮一轮掏改模钱。这篇把手机壳注塑模的精度门道、钢材档位和试模翻车点摊开讲,都是我自己踩过或者看别人踩过的。
手机壳模具和普通塑胶模具差在哪
差在三处:分型线藏到背面不许在外观面露黑线,卡扣公差收到正负0.02毫米,外观面要镜面抛光再咬花,日用品模不管这些。很多人第一反应是结构差不多,确实差不多,二板模加几个斜顶就够。真正的门槛全藏在公差和表面这两层纸后面。
先说分型线。日用品模的分型面有点毛边,修一修客户就收货。手机壳不行,外观面必须光溜溜一条线都不能有,排位的时候就得把滑块和斜顶全摆到背面去,模具结构宁可多费一截工时。
再说卡扣。壳子装上样机靠的是内壁一圈卡扣加四角定位柱,松了掉壳,紧了装不进,这个公差我一般按正负0.02毫米放,行里老师傅嘴上的说法叫两丝。机床咬不住这个数,钢做得再准也白搭。缩水率放错更是全盘皆输:PC硬壳我按0.5%放,TPU软壳按1.2%放,硬度低一点的TPU还得往上再加。壳体分型和缩水怎么处理,之前写过一篇专门的,讲产品壳体的分型与缩水处理,可以对着看。外壳注塑模具设计:分型与缩水
还有外观面这一块。亮面壳要抛到镜面级再上机,磨砂壳要咬花或者喷砂,花纹深一点浅一点,手感和良率都跟着变。熔接痕最爱躲在背面按键孔附近,浇口位置挪一毫米,印子就换地方长。这类外观件的坑在机壳模具上是一个模子里的毛病,机壳外观面咬花与熔接痕那篇拆得更细。机壳模具外观件难点
钢材和公差,钱该花在哪一刀
打样用P20或718H预硬钢就够,走量直接上S136淬硬料,型腔公差锁正负0.02毫米,这两处的钱省了就是给修模攒活。剩下的预算再去纠结腔数和热流道。
手机壳模吃钢材是有原因的。TPU料虽然软,充填时对模面的摩擦一点不少;PC料成型温度高,模温常年烧在80度上下,差钢料打个几万模就开始麻面。我按手上的单子归了三档:
| 档位 | 常用钢材 | 实际寿命 | 两腔模的钢料加工价 |
|---|---|---|---|
| 打样级 | P20、718H预硬 | 10-30万模次 | 4-6万 |
| 量产级 | S136、2344淬火 | 50万模次以上 | 8-12万 |
| 旗舰级 | 进口8407类 | 80万模次往上 | 15万起 |
有人问我能不能拿日用品模的价格做手机壳模,我一般把这张表甩过去。真要压价,能动的只有腔数和抛光等级,钢材这一刀砍下去,后面修模的钱会加倍还回来。手机壳模具的钱都花在哪,之前拆过一版结构特点与成本构成,报价前可以翻一遍心里有个秤。手机壳模具价格构成
从图纸到T1,35天里最容易翻车的是哪几步
两腔手机壳模设计加编程一周,CNC粗加工一周,精加工抛光十天,顺利35天上T1,翻车九成集中在四角缩水印和顶针顶白。时间花在哪一步都有账,急不得。
去年有套TPU防摔壳我印象很深。T1试出来四个角全是缩水印,客户就站在机台旁边,脸当场就沉了。回去查,是四角壁厚1.0毫米偏厚,保压又不够。模温从60度提到85度,保压从3秒拉到5秒,再把四角壁厚削到0.9毫米,第三次试模才压住,前后多花一万八的改模费。这笔钱跟客户对半摊了。讲道理,图纸评审的时候我们要是再抠一点,这钱本来能省。
顶针印是另一个坑。TPU软,顶针稍微使劲壳子背面就顶白,普通圆顶针顶不住这种料,得改斜顶或者加大顶出接触面。这类问题开模前的评审阶段就能预判,产品图上壁厚不均、卡扣太深的,趁早提出来改图,比试模完再改便宜得多。
那位电商老板最后按量产级S136两腔模下了单。T1上机那天他专门跑来看,壳子装上样机不松不紧,翻过来看背面干干净净。他说想不到几张渲染图背后这么多讲究。我说这行就是这样,便宜模和好模拿到手上装一回,手感骗不了人。
常见问题
一套手机壳模具开下来大概多少钱?
按我接单的行情,单腔简易模3万上下,两腔带斜顶和镜面外观的量产模8万到12万,加热流道再加1.5万到2万。低于这个价也有得做,钢材和抛光等级会缩水,寿命就别指望了。
手机壳背面一圈一圈的印子是怎么来的?
多半是熔接痕或者流痕,料流汇合的时候没融合好。从浇口位置、模温、料温三处挨个调,改一次试一次。别一上来就怪模具设计,很多时候是注塑参数没给够。
TPU软壳和PC硬壳能共用一副模具吗?
不能。两种料缩水率差得远,TPU我按1.2%放,PC只有0.5%左右,共用一副模尺寸全废。市面上那种硬底软边的磁吸壳,是两副模分开做再二次成型的。
开模前客户要准备哪些资料?
3D图是底线,最好再给装配样机或者能对装的旧壳。卡扣装哪个机型、外观面要亮面还是皮纹、预计月订单多少,这三样说清楚,报价单才不会虚。
模具精度合不合格自己怎么验?
拿卡尺卡三个位置:卡扣配合尺寸、四角对角线、最薄处壁厚。再上样机装拆十次,不松不晃不留印,要送检的让厂里出一份尺寸报告,基本就稳了。