涡轮模具加工难在哪?曲面叶片从铜电极到压铸验收的门道
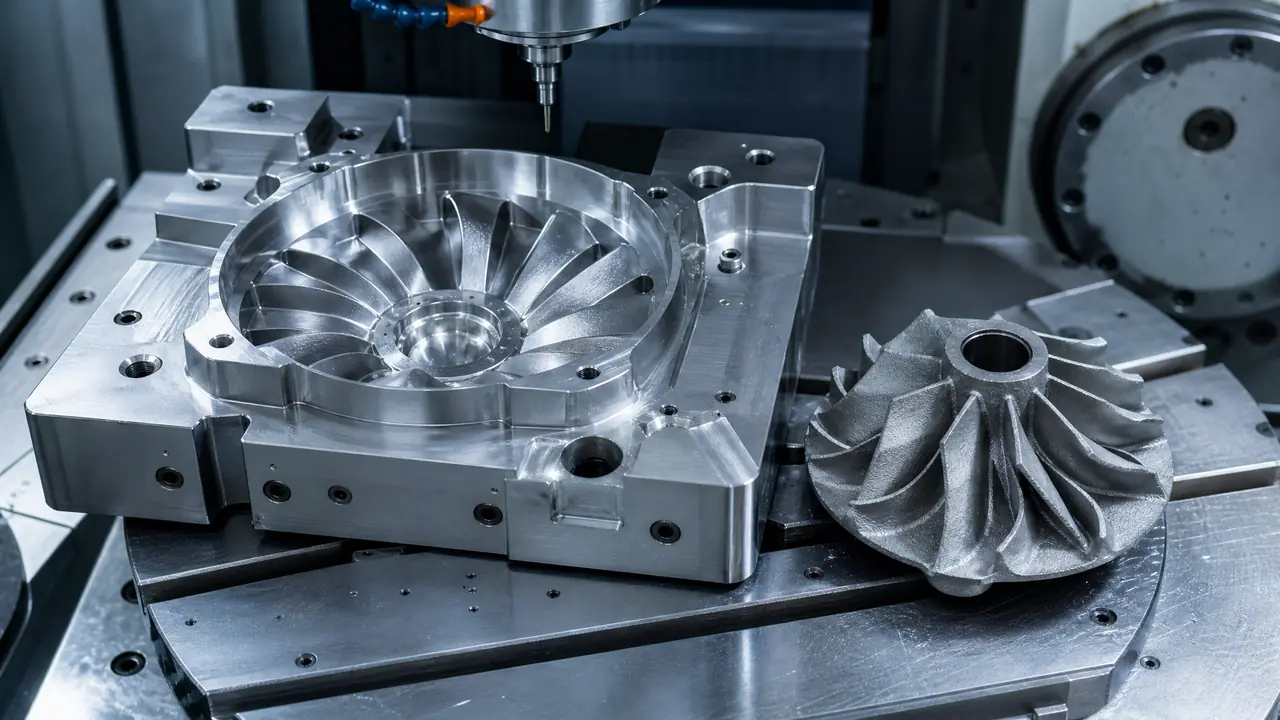
直接给结果:涡轮模具的难点集中在曲面叶片上,叶片薄、扭曲大、截面从根到顶一直在变,粗铣完往往还要压铜电极打电火花收光,最后靠手工抛光收尾。报价按普通压铸模算必亏,交期要留40天开外,验收时除尺寸外必须追问叶片的重量差和动平衡等级。
涡轮模具这个词,行外听着唬人,行内都知道指的是增压器叶轮模、水泵叶轮模这一路带扭曲叶片的铸铝或压铸模。我的判断很直接:这类模具的关键根本不在模架在钢料,全在那一圈曲面叶片上。上个月一个做汽车后市场配件的老板拿图来询价,开口就问我一副叶轮模为什么比同重的普通压铸模贵出快一半,是不是看他不懂行。
我把图纸铺在桌上给他算了一遍账,他听完没再还价,签了单。这篇就把那天算的账原样写出来:曲面叶片到底难在哪几道工序上,五轴、电火花、抛光各自卡什么参数,验收该盯哪些数。看完你至少能判断手里的报价单靠不靠谱。
涡轮模具先认清做的是什么:叶轮模和普通压铸模差在哪
涡轮模具通常指增压器叶轮、水泵叶轮这类带扭曲曲面叶片的压铸模或重力铸铝模,一副模一次铸出一个或多个带叶片的轮子,核心难点是叶片型腔的曲面精度和表面光洁度。先把这个概念立住,后面才好谈加工。
产品端常见的三类:涡轮增压器压气机叶轮,直径几十到一百多毫米,十来片薄叶片;水泵叶轮,转速低一些,叶片弯得没那么狠;还有小型鼓风机、风机的铝叶轮。工艺上绝大多数走压铸或低压铸造,铝水在一瞬间要挤过叶片之间那些几十毫米宽的窄缝,充型不顺就打卷、冷隔,叶子缺一角就是废品。
这就是它跟普通壳体模的第一道分水岭。壳体模的型腔说白了是"一个大坑",铣刀进去掏就是了;叶轮模的型腔是一圈从根部扭到顶部的叶片,两片叶子之间的槽又窄又深,刀够不着的地方就得靠电极放电去烧。我常跟客户打个比方:做壳体模像挖游泳池,做叶轮模像在厨房里雕一桌萝卜花,工具和手法完全是两码事。
这个坑我踩过。早年代接一副小水泵叶轮模,按普通模思路直接粗铣精铣,T1试出来八片叶子里两片充不满,返修加试模烧掉十一天,客户那年冬天的货差点没赶上。打那以后我接单先看叶片,叶片扭曲超过三十度的,一律按曲面模的规矩来。
曲面叶片的加工难点:五轴留量、电火花清角、手工抛光三道关
曲面叶片的加工难点集中在三处:五轴粗精铣要给电火花留0.15到0.2毫米余量,叶片根部清角必须靠铜电极放电,最后0.05毫米级的表面光洁只能手工抛光收尾,哪道超差都要返工。
第一道关,五轴加工。叶片是自由曲面,得用球头刀走流线加工,程序编制要把刀轴摆位算清楚,不然刀柄或者夹头碰到相邻叶片就撞刀。精铣走刀间距给到0.1毫米上下,表面才压得出合格的光洁度底子。三轴硬干不是不行,得翻面装夹好几次,基准一丢累计误差就上来了,公差卡±0.02毫米的型面基本没戏。
第二道关,电火花清角。叶片和轮毂交接的根部有个R角,铣刀有半径,天生够不进去,这个位置恰好又是铝水冲刷最狠、应力最集中的地方,糊弄不得。用紫铜或石墨电极打电火花,电极本身也得在CNC上先雕出来,而且要按放电间隙缩小一个尺寸。我这边的经验值是单边偏置0.15毫米左右,粗打放0.1,精打收0.05,放电参数选低损耗那一档,电极损耗控制在百分之一以内。
第三道关,抛光。叶片曲面抛光没法上机器,全靠师傅拿油石和砂纸顺着流向手工推。多推两下尺寸就小了,叶片一薄,动平衡立刻给你脸色看。肯在这道上下功夫的厂和不肯的厂,做出来的叶轮装上跑起来噪音都不一样。抛光前的型面光洁度得压到Ra0.8以内,手工才收得动,粗砂纸直接上就是找死。
顺带说句跑题的:很多采购验模只带卡尺,其实带一块叶轮实物样品比什么都管用,模腔跟样品一扣,哪里贴合不紧当场就露馅。对了,这话别跟我厂里的质检说,他会觉得我砸他场子。
| 工序 | 设备与手段 | 关键参数(我的经验区间) | 超差后果 |
|---|---|---|---|
| 粗铣开粗 | 五轴加工中心 | 留余量0.15-0.2毫米 | 后续放电时间翻倍 |
| 精铣曲面 | 五轴+球头刀流线加工 | 走刀间距0.1毫米,公差±0.02毫米 | 抛光收不住,叶片失形 |
| 清角放电 | 铜/石墨电极电火花 | 单边偏置0.15毫米,电极损耗<1% | R角应力集中,叶片根部开裂 |
| 手工抛光 | 油石砂纸顺流向推 | 表面Ra0.8以下收光 | 充型不稳,动平衡超差 |
三道关的工时加起来,就是叶轮模比普通模贵的那部分。说难听点,有些厂压价接单,省的就是清角和抛光这两道,模子能出活,寿命和良率另算。
压铸出好叶轮:模温、充型和验收参数比模具本身还抠人
叶轮压铸要把模温压在220到250度、充型速度卡在30米每秒以内再配真空辅助,T1试模重点量每片叶子的重量差,控制在百分之三以内才算过关。模具只是上半场,工艺参数才是下半场。
先说模温。铝水进叶片窄缝最怕的是前沿冷掉,模温太低直接冷隔。我们压叶轮把模温机烧到220到250度,压室和料勺同样预热,别心疼那点电费。料温一般守在650度上下,高一点流动性好,但粘模风险跟着涨,得两头平衡。
再说充型。内浇口开在叶片根部外圈,让铝水顺着叶片的弯势往里带,充型速度压在30米每秒以内,条件允许再上真空压铸,把型腔里的气抽掉。速度一冲高,卷气、气孔全来了,叶轮是转着干活的件,气孔多一个,平衡就歪一分。
验收环节多说两句,这是我见采购最容易被糊弄的地方。尺寸报告人人会出,叶轮真正的坎在三处:每片叶片的重量差,我要求控制在百分之三以内,超了就是模具或工艺没调平;动平衡等级,装配件必须让厂里送到平衡机上转一遍,报告附进T1资料;还有叶片表面的流痕和冷隔,低压铸造的件尤其要盯着看。
老实讲,这三条很多厂自己都没测过,你一问对方支支吾吾,基本就知道深浅了。我更偏向把动平衡写进合同验收条款,白纸黑字,比事后扯皮强。
对了,说句题外话:叶轮模的运水最好做成两路独立回路,叶片区一路、模芯一路,各自用模温机控温。合走一路省两个接头,后果是调温顾头不顾尾,跟换遥控器电池一个道理,正负极装反了按断手也出不了电。
| 项目 | 推荐范围 | 说明 |
|---|---|---|
| 模具温度 | 220-250度 | 模温机控,上下模均匀 |
| 铝液温度 | 约650度 | 过高粘模,过低冷隔 |
| 内浇口速度 | <30米/秒 | 配真空压铸更稳 |
| 叶片重量差 | <3% | 逐片称重,T1就测 |
| T1试模周期 | 35-45天 | 含电极设计与放电返修 |
交期也要有心理准备。普通压铸模T1三十天上下算正常,叶轮模得备35到45天,电极设计雕一版、试一版,碰上叶片缺肉还得改电极重来,快不起来。谁报你二十天交一副叶轮模,你就得掂量他省了哪道工序。
回到开头那位后市场老板。他的模第三十九天过的T1,每片叶子重量差百分之一点八,动平衡一次到位,装机试跑噪音比他原来那副国产模低了一截,他当场又加订了一副备用模。涡轮模具这门生意说穿了不神秘,难的就是把曲面叶片当回事,哪道工序都不糊弄,钱自然会花在看得见的地方。
常见问题
涡轮模具和叶轮模具是一回事吗?
日常语境里基本混着用,都指带曲面叶片的轮类件模具,比如增压器叶轮、水泵叶轮。严格说涡轮偏动力端的高温件,材料可能是镍基合金走精铸,叶轮偏铝件走压铸,询价前先把自己产品的材质和工艺问清楚,不然报价单没法比。
一副增压器叶轮压铸模大概多少钱?
按我们接单的经验,中小型叶轮一模一腔,八万到十五万是常见区间,叶片多、扭曲大、带真空结构的往上走。比价时让对方把五轴、电火花、抛光三道工序拆开报,压得特别狠的报价多半砍的是清角和抛光。
铜电极可以买现成的或者少做几支吗?
现成电极只适用于标准形状,叶轮叶片每副模的曲面都不同,基本都得专门雕。省电极的后果是清角放不干净,根部R角不足,试模阶段就还回来,返工的钱比电极贵得多。
小批量试制有必要开压铸模吗?
几百件以内的研发件不建议开模,先用CNC直接铣铝坯或者做简易砂型模把性能验证完,图纸冻结了再上正式模具,能省一大笔试错成本。
叶片表面拉伤和粘模怎么处理?
先查脱模斜度,叶片这种薄曲面斜度给到一度以上会顺很多,还不够就在模具上做涂层,比如氮化钛类的镀钛处理,再用对应铝合金的脱模剂,别一上来就猛加脱模剂,那是治标毁表面。