模具是干什么的?六个岗位的一天把答案讲透
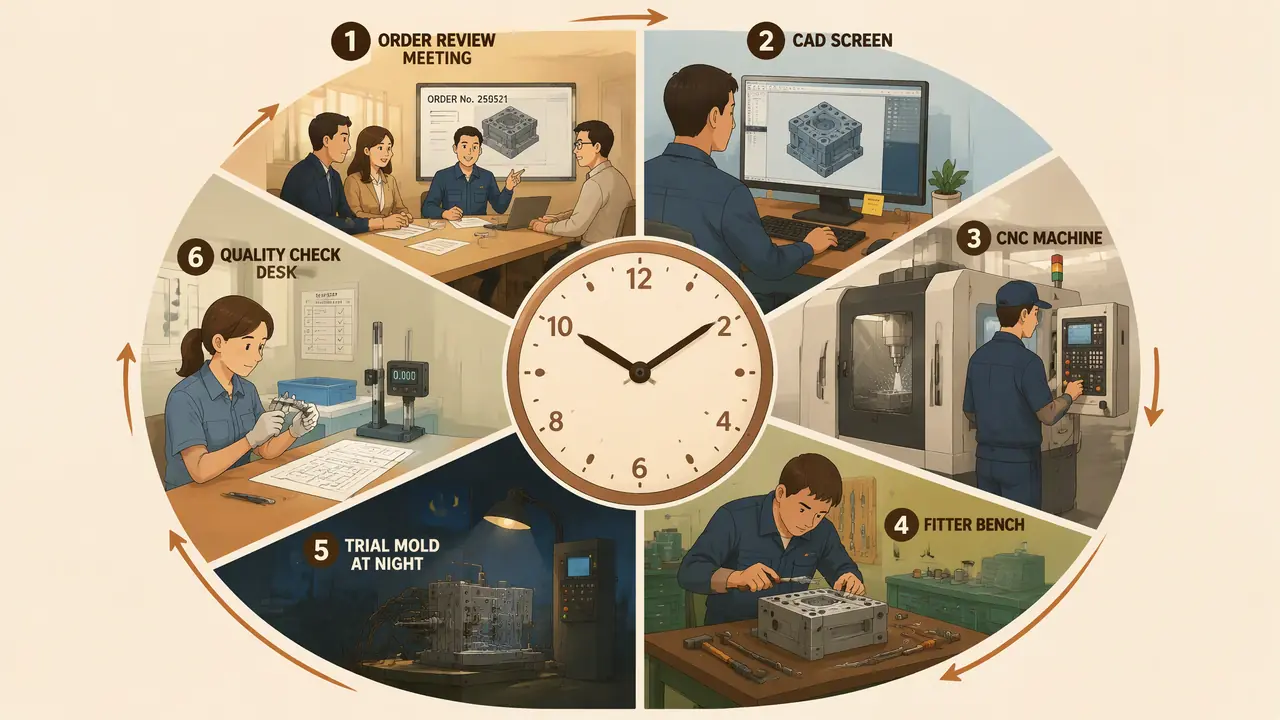
一句话版本:模具是干什么的?它就是批量复制产品形状的定形工具,而这活儿在厂里靠六个岗位接力,接单的定要求,设计的分模出图,模房把钢块铣到位,钳工装成一副模,试模品检把关后交货。这篇带你按一天的时序,把每双忙个不停的手各看一遍。
昨天下午三点,一个做咖啡机外壳的客户来电,开口就是那句:模具是干什么的?我在厂里接单第五年,没跟他背定义,只说周五你来厂里待一天,早八点到晚八点,六个岗位走一圈,比我讲十句都管用。我的判断撂在这儿:模具是给材料定形、批量复制产品的工具,可这套本事不在钢里,在六个岗位一天一天的接力里。
他笑我绕。真不绕。你手里随便一件塑料东西,都当过我们厂某个岗位的作业对象:设计师对着它分模,操机师傅照它铣钢块,钳工蹲在装配台前研配,试模那天所有人围着注塑机转。厂里没有闲人,也没有哪个人的活能被别人替掉。
下面按一天的时序,把这六个岗位挨个说。
一张订单进厂,先落在接单的桌上
接单的人进门先问三样:图纸全不全、一年放多少量、几月要货,早八点半的评审会定下能不能做、报多少价,单子才算真正落进车间。这是全厂链条的第一环,也是出错代价最大的一环。
早八点半,会议室坐七个人:我,设计师,编程师傅,模房主管,偶尔老板娘也来听一耳朵账。客户甩来咖啡机外壳的3D图,我先把三样问死:外观面在哪一侧,一个月出多少件,几月要货。产量直接决定腔数——月量三千件,做单腔省模具费;一天要出八千件,就得排一出一,上热流道。设计师当场翻图,看拔模斜度够不够,哪儿的肉太厚容易缩水。四十分钟下来,这张单能不能接,桌上每个人心里都有了数。报价单下午出,这种中等个头的外壳模七八万上下,T1试模排到三十五天后。
这环要是卡壳,多半是我没问清。去年有张单我在电话里应得太痛快,漏问了客户的标志是蚀纹还是贴标,试完模才返工,改一处纹面赔了八百块。这个坑我踩过一回,不踩第二回。后来我给自己立了个规矩,电话里只听需求,答疑可以,报价一概留到评审会以后。
设计和编程:图纸在屏幕上的一天
设计师用软件把产品图拆成动模定模两半,编程员照着排刀路,两人交出去的不是几张图,是一套能直接灌进机床的加工程序。钢还没动,钱已经在这两间办公室里定下大半。
上午十点,设计部的屏幕还停着昨晚的分模图。咖啡机外壳要分出动模定模,侧面的卡扣得加斜顶,标志面要走蚀纹。设计师一天的主活就是这些取舍:分型面走哪儿,浇口从哪儿进,顶针顶哪儿不顶哪儿。别看是坐办公室,每张图后面都挂着钱——斜顶多一支,模具费贵小几千。
图出了就轮到编程。编程师傅把型腔的刀路排出来:开粗用35毫米的牛鼻刀,光刀换10毫米球刀,要求±0.02毫米的面留给磨床和电火花收尾。一副中型模的刀路,排顺要一两天。他盘算的就两件事,机床别空转,刀具别崩刃。对了,岔开一句,设计部最怕客户说随便改改:上个月有个客户一周改了四版图,刀路跟着重排四遍,那种单我们现在都加一条备注,改图重计费。
模房和钳工:钢块在手里的八小时
操机师傅按刀路把钢块铣到只剩一丝,钳工再把几十个零件装成一副能开能合的模,两边干的都是毫米以内的细活。下午的模房,是全厂最吵也最踏实的地方。
各岗位在模房一天的活,拢一张表看得最清。
| 岗位 | 一天的主活 | 盯的关键数 |
|---|---|---|
| CNC操机 | 装夹找正、对刀、跑刀路,粗铣一副中型模要跟两三个通宵 | 公差±0.02毫米,刀具磨损 |
| 电火花 | 清清角、打蚀纹面,铣刀进不去的死角全靠它 | 放电间隙,电极损耗 |
| 钳工 | 装配研配、装顶针弹簧、修分型面 | 合模间隙,飞边厚薄 |
| 试模跟单 | 订机台吨位、约试模时间、陪客户看首件 | 模温80度上下,冷却60-75秒 |
| 品检测量 | 三坐标和投影仪量首件,出检测报告 | 关键尺寸的公差带 |
吨位也在这张桌上定:咖啡机外壳这类小件,120吨机台足够;要是一副周转箱模,就得订320吨的大家伙。钳工的活我最服气,研配分型面跟配钥匙一个道理,差一丝都咬合不上。老师傅拿红丹油一抹,合一次模,凸起的地方亮成一圈,油石推两下,再合。一天下来腰都直不起来。哪天你路过装配台想看点门道,先翻翻这篇模具钳工工作职责有哪些?从装配到试模的日常清单,对着清单看人干活,不瞎。
模房我常去,机油味冲得很,但心里踏实——钢块到了哪一步,摸一把温度、看一眼铁屑就知道。说实话,接单的要在客户面前不露怯,靠的就是这几天在模房泡出来的底子。
试模到交货:最紧张的是最后八小时
T1试模那天,设计师、钳工、跟单全守在注塑机旁,模温压到80度上下,首件过完卡尺和投影仪,一屋子人才敢松半口气。前面五天的活,都在这八小时里验收。
试模流程看着简单:吊模上机,120到320吨的机台按模具大小排,接好运水管,模温机把模具烧到80度保温,第一模打出来,跟单的我是第一个去料筐里捡件的。头几模十有八九不完美,不是缩水就是飞边,保压加两秒、射压调低一档,再打。参数救不回来的就得下机修模,飞边厚了研分型面,顶针印重了调顶出。上个月我陪一个客户从下午两点守到夜里十点,第三轮参数才打出合格的件,客户签字那一刻,机台边上七八个人一起松了肩膀。
品检的人这时才压轴。三坐标把关键尺寸一个个量过去,公差带卡在±0.02毫米里的才算过,报告打印出来,跟模具一起装箱交货。品检盖了章,模具才算走完它在厂里的最后一天。
回到开头那通电话。周五那位客户真来了,从评审会蹭到试模车间,走的时候跟我说:原以为模具是干什么的,答案在钢上,原来答案在人身上。我补了他一句,钢上的公差是±0.02毫米,人上的接力差一点都不行。下回你再拿到一件塑料件翻过来看那条合缝线,就能想起有一屋子人围着它忙过三十多天。
常见问题
这六个岗位里,哪个最缺人?
钳工最缺。这一行熟手都四十岁上下了,年轻人嫌累不肯学,厂里常年挂着招工启事。会研配、会修模的钳工,工资比同厂操机的普遍高出两三成,还不好挖。
想入行从哪个岗位进门最快?
操机学徒门槛最低,三个月能学着独立装夹对刀,编程和设计都得熬几年图纸才有手感。急着吃饭选操机,坐得住选设计,两条路 tempo 不一样,别混着比。
这些岗位一天干几个小时?
常白班早八点到晚六点。赶T1试模或者急修模,加到晚上九十点是常事,CNC粗铣高峰期干脆两班倒,机床不停人轮换。
客户去看试模,该找厂里哪个岗位?
认准跟单的就行,他会把设计师和钳工一起拉到机台边。别越过跟单直接指挥调机,参数乱改容易把好端端的模试出毛病,责任还说不清。