模具的作用到底是什么?批量成型的底层逻辑讲透
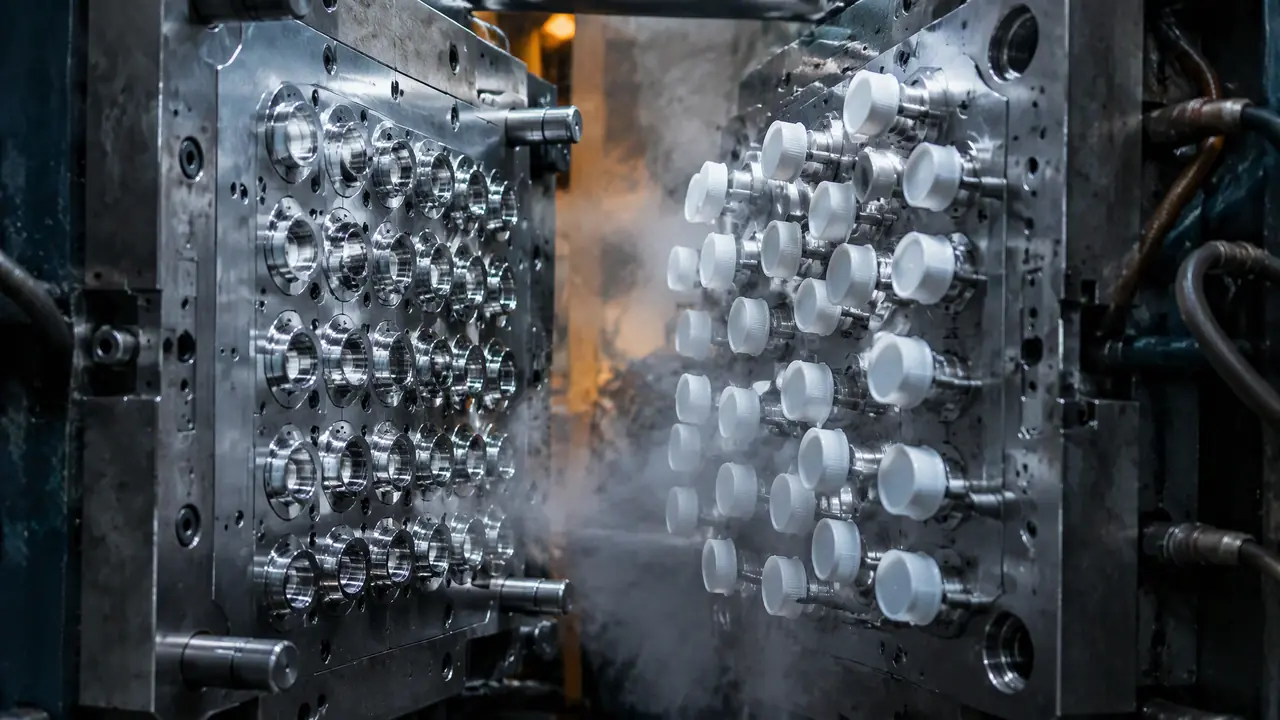
先说结论:模具的作用是让同一个形状被低成本、稳定地复制几十万次,它是批量成型的母体,也是单件成本能否摊薄的关键。没有模具,每个零件都得单独加工。想开模,先把产品结构和订单批量算清楚再谈价。
模具的作用,说白了就是让一个形状可以被低成本地复制一万次。超市货架上每一个塑料瓶盖、每一节电池壳、每一根吸管,形状都一模一样,靠的不是工人手稳,是它们全都出自同一副钢制型腔。很多人以为模具就是块铁疙瘩,其实它是整个制造业里最值钱的「复印机」。
我第一年在注塑厂跟班,师傅让我数过一套两腔瓶盖模的产量:注塑周期34秒,三班倒,五个车间一天合计能出四十多万个盖子。这个数字放在手工作坊里没法想象。模具把「做一个」的成本拆成了两块——开模时一次性付掉几万到几十万,之后每个零件只分摊几分钱的折旧。批量越大,摊得越薄,这就是批量成型最底层的账。
模具的作用不只是定型,更是把成本摊到几分钱
模具的核心作用是复制造型并摊薄成本:开模一次几万到几十万,之后每个产品只分摊几分钱折旧,量越大单件越便宜。这笔账很多人没算过。一套普通的单腔注塑模,行业里报价大概三万到八万,复杂的多腔模上不封顶。听着吓人。但你按五十万模次的寿命摊下去,一个零件的模具成本还不到一毛钱。
要是没模具呢?每个零件都得上CNC单独雕,一个瓶盖的加工费可能就要两三块,差出几十倍。所以批量才是关键。一千件以内的订单,很多时候3D打印打样或者找现货改一改反而更省,这不是劝你不开模,是提醒你先想清楚后面有多少量等着消化这副模具。量跟不上,开模费就是砸在水洼里的一笔死钱。
为什么一套模具能压出几十万个一模一样的零件?
因为型腔把产品形状一次性固化在钢材里,配合冷却与顶出系统,每合模一次就复制一次,寿命能到几十万模次。拆开一套模,核心就两块钢:型腔和型芯,它们合起来围出的空间就是产品形状。熔料进去,冷却定型,顶针一推,件出来了,合模再来一次。整个过程像盖印章,章面刻一次,想盖多少次盖多少次。这两块钢具体怎么分工怎么加工,我写过一篇型腔和型芯的区别与加工方式,这里不展开。
真正影响复制品质的,反而是那些不起眼的配套系统。冷却水路决定周期快慢,我在厂里见过同一个产品,水路排得顺的那副模34秒出件,排得差的要52秒,产量直接差出一半。排气不畅就烧焦,顶出不好就白边。别把模具想成一块铁,它是一台精密的复制机器,想看全貌可以翻翻这篇模具结构九大组成部分拆解。
注塑、冲压、压铸:不同工艺里模具干的活不一样
工艺不同模具的角色就不同:注塑模管融料填充冷却,冲压模靠上下刀口剪切,压铸模扛高温高压金属,先定工艺再谈模具。给塑料壳注塑,模具要扛一百多度的熔融料反复冲刷;给车门板冲压,模具是刀口,靠剪切力把钢板一分为二;给铝合金件压铸,模温得稳在180℃以上,还要顶住每平方厘米几百公斤的压力。同一个词,三种活法。
行业普遍的分工和寿命大概是这样的(具体看材料、结构和保养水平):
| 工艺 | 常见材料 | 模具要干的活 | 典型寿命 |
|---|---|---|---|
| 注塑 | PP、ABS等塑料 | 填充、冷却、顶出 | 30万-80万模次 |
| 冲压 | 钢板、铜铝板 | 剪切、折弯、拉伸 | 千万次级 |
| 压铸 | 铝、锌合金 | 高压填充、控温脱模 | 5万-15万模次 |
| 吹塑 | PE、PET | 型坯吹胀定型 | 20万-50万模次 |
怎么选?我的偏向很直接:塑料件九成走注塑,工艺成熟、供应商好找;金属薄板件走冲压;带螺纹倒扣的塑料件加侧抽芯照样能注塑解决。真拿不准就把图纸同时丢给注塑厂和冲压厂各报一版,四大成型工艺的边界我整理过一篇注塑冲压压铸吹塑工艺对比,比你自己琢磨快。
别只盯着模具本身,配套环节掉链子照样白花钱
模具只是成型的一环,注射参数、原料状态、冷却水温、脱模斜度任何一个出问题,再贵的模具也压不出合格品。2024年我们接过一个移动电源外壳的活,试模第一轮整圈缩水痕。模具厂咬定是产品壁厚不均,客户咬定是模具排气不行,两边僵了一个星期。查了两天,发现是保压时间设短了,从3秒提到6秒,痕迹直接消失。那副模三十八万,差点因为一个参数被退货。
这段经历让我养成一个习惯:验收模具别光看件好不好看,要连成型参数一起记档——料温、模温、保压、周期,一条条写进交接单。换个车间生产,参数对不上,好模具也能出一堆废品。模具的价值从来不在钢料本身,在它能稳定复制的每一次。
回到开头那句话,模具没有多玄乎:它是一台把「一个形状」变成「一万个形状」的复制机器,批量成型的一切经济性都建立在这上面。量小就别急着开模,量大就把参数和保养当回事。下次再有人拿开模费吓你,先算算每个零件分摊多少,心里就有底了。
常见问题
开一套模具大概要多少钱?
看腔数、钢材和结构复杂度。普通单腔注塑模行业里大概三万到八万,带滑块斜顶的多腔模十几万起步,汽车覆盖件模几百万都正常。同样产品报价差一半的,多半出在钢材牌号和结构设计上。
模具用多久会报废?
没有统一答案。塑料件模具维护得好,五十万模次很常见;压铸模因为反复高温烘烤,几万模次就可能出现龟裂。日常保养做到位,比多花钱买高级钢材更影响实际寿命。
小批量产品有必要开模吗?
几千件以内的订单先别。可以拿现货改、3D打印手板或者软模过渡,等订单稳定了再上钢模。硬开硬模最怕量跟不上,开模费摊不平,一算账还不如外购成品。
试模失败正常吗?
太正常了。第一轮试模基本是去发现问题的,缩水、飞边、烧焦都是常客,改一两轮才稳定是行业常态。谈合同时留出两到三次试模的余量,把费用归属写清楚,别指望一次到位。