轮毂模具能用多少模次?热平衡和涂料喷涂定生死
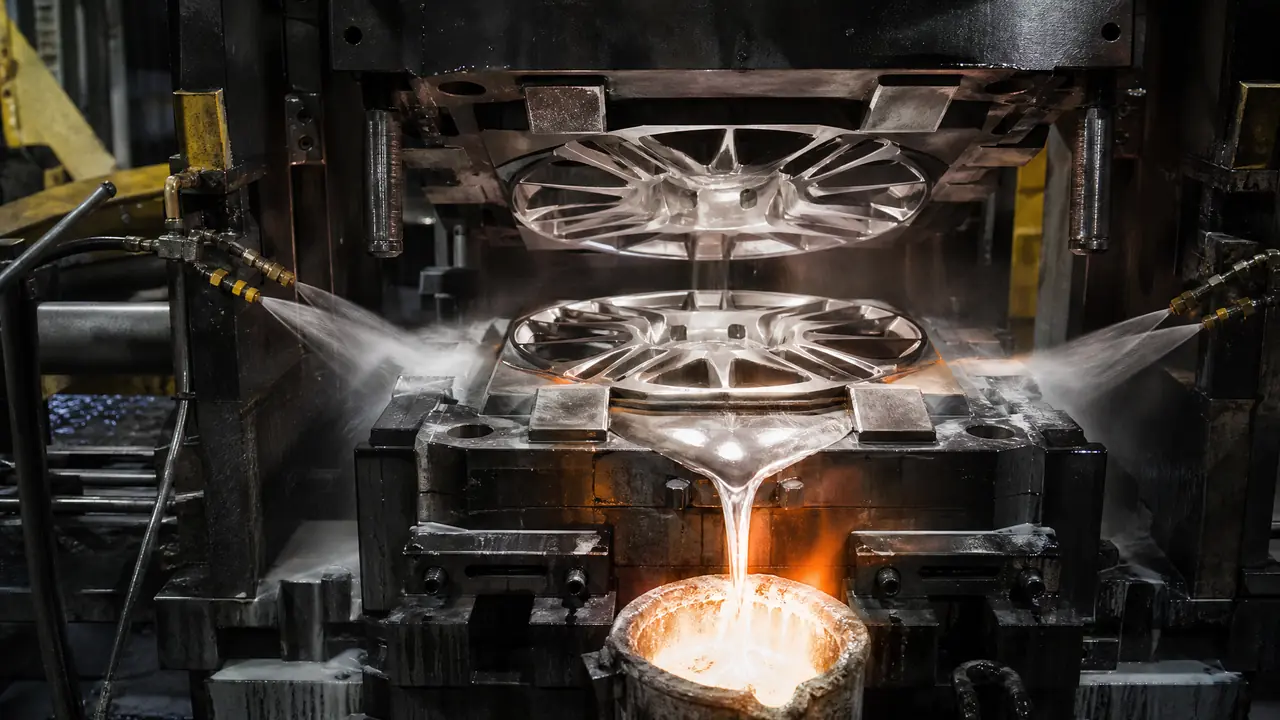
把话放这儿:一副轮毂模具值不值钱,看的是模次不是价钱。国产H13锻模好好养,八万到十二万模次是正常水平;热平衡乱调、喷涂瞎喷的,四五万模次就报废。这篇把模温怎么盯、涂料怎么喷、寿命怎么算讲透,照着做保养心里有数。
上周在北仑一家轮毂厂驻点修模,那副18寸的下模刚压满七万模次,型面迎着灯能看见一圈细龟裂网。老板问我这副轮毂模具还能撑多久,我的判断很简单:保养的路子对,再干三万模次没问题;路子不对,撑不过一万。
铝轮毂基本都走低压铸造,700到720度的铝液从保温炉顺着升液管往上顶进模具,靠压力补缩,不靠冲击充型,一个循环五六分钟,一台机一天压两百三四十只。这套工艺对模具的要求跟高压压铸是两码事:热负载大、周期长,模具等于常年泡在四百度上下的环境里干活。同一副模,热平衡和涂料这两件事干得好坏,寿命能差出一倍。要是还在低压、旋压、冲压三条路线之间纠结,文末延伸阅读有专门一篇对比,这里不展开。
先看骨架:一副轮毂模具是几块钢拼起来的
轮毂模具由下模、上模和四块边模组成,主流钢料是H13和SKD61锻件,热处理硬度HRC44到46,从备料到试压要四十来天。下模成型轮辐正面,是整副模最热、最容易龟裂的一块;边模围出轮辋,四瓣分法方便开合换型。
钢料上我更偏向国产H13电渣锻打,价格差不多是进口SKD61的一半,寿命差距实际压下来不到两成,做家用车轮毂的厂没必要追进口料。验收时留两个心眼:模块端面看锻造流线,再要一份超声探伤报告,缺一样就压着尾款不放。热处理这关更不能省,淬火加两三次回火,硬度打到HRC44上下。太软,铝液一冲就塌边;太硬,韧性被拉空,热裂来得更快。我见过一副模为省八千块热处理钱,直接用供应商的调质料上线,两万模次边模就裂成蛛网,补焊补到没法下手,这八千块是我见过最贵的省钱。
| 对比项 | 国产H13电渣锻打 | 进口SKD61/8407 |
|---|---|---|
| 模块行情 | 每吨4万到6万 | 每吨9万到14万 |
| 热处理硬度 | HRC44-47 | HRC45-48 |
| 正常模次 | 8万-12万 | 10万-14万 |
| 适合谁 | 量产家用车轮毂 | 大寸数、出口单 |
热平衡:模具长寿短命,先看模温稳不稳
轮毂模具工作温度在350到450度之间,靠模温机油路保温、边模局部点冷控温,进出油温差压到10度以内、波动不超过正负15度才算稳。轮毂是厚薄悬殊的件,轮辐厚、轮辋薄,热量全堆在下模。热平衡没调好的模子,铸件一边缩松一边冷隔,模具自己也遭罪:局部过热处涂料烧成积碳,铝液反复糊上去,一拉一个坑。
我盯热平衡就三招。第一看热电偶,一副模正常埋六到九支,下模轮辐根部必放一支,开班先抄一遍数。第二看模温机,油温一般设定300度上下,模具表面稳在400度左右,设定值和实测值差超过30度,先查油路结垢和堵塞,别急着怀疑机器。第三看进出油温差,超过15度说明流量不够,要么泵磨损,要么油路里有气没排干净。对了,说到这个,北方厂子冬天油路进气最常见,排完气温度立马就稳,白换模温机的钱我见过不止一回。
有人问能不能全上水冷。下模主流区域不行,水一进去表面温度掉太快,轮辐直接冷隔;只有边模轮辋段可以加点冷,把薄壁处的热量快速带走,两端一夹,凝固顺序顺着轮辐往轮辋走,补缩才通。点冷水流量阀的开度我每次只动一格,动多了凝固顺序全乱,前面的调试白干。
涂料喷涂:每模一喷,喷多喷少都出事
低压铸造轮毂模用水基涂料,按一比十到一比十五稀释,取件后趁模温在250度以上喷8到12秒,喷厚了出气孔,喷薄了粘模拉伤。这层膜干三件事:隔热、润滑、护住型面。说白了它就是模具的防晒霜,喷涂就是涂防晒,匀不匀直接决定晒伤程度。
翻车的事我自己干过。前年赶一批出口单,为抢产能把喷涂时间从11秒压到6秒,涂料量少了一半。头两天没事,第三天边模开始拉铝,停机修模花了三万八,还白扔一周产能。打那以后我的规矩卡死三条:喷涂时间写进工艺卡谁都不能动,稀释比例每天班前用比重计抽测一次,喷嘴每周拆下来通一遍,堵了半个孔,喷出来就是偏的,型面上能看出一道深一道浅。
还有个容易漏的坑:轮毂后面要过T6热处理,型面要是用了含硅油的脱模剂,残留物在热处理炉里会把轮毂表面搞出气泡,一炉货全废,所以轮毂厂基本咬死水基涂料。脱模剂的选型细节,这篇模具脱模剂怎么选里对比得更全,可以对着看。
一副轮毂模具能压多少模?账要这么算
保养到位的轮毂模具寿命在8万到12万模次,到寿标志是龟裂网抛不光、尺寸超差;20万的模压满10万模,每只轮毂摊2块。
寿命曲线大致这么走:新模上线,压到1万模次进第一次大保养,清积碳、局部抛光、校热电偶,停机两三天;4到5万模次是道坎,热疲劳裂纹开始冒头,浅于0.3毫米的用激光焊薄层多道补,补完局部回火再抛光,深过0.5毫米就得掂量,补了也压不长。跟人养身子一个理,小病及时治,拖成大病就治不动了。热作钢到底怎么被模温一口一口咬掉寿命的,这篇压铸铝模具寿命多长算过一笔损耗账,跟这篇对着看更清楚。
报废判据我认三条:龟裂网连成片,抛完48小时又冒出来;轮辋配合面尺寸磨到公差下限,取件卡顿;法兰密封面跑铝,密封胶垫多厚都堵不住。中一条就该下模,硬撑着压,废品率上来的损失比开新模还贵。模次别靠脑子记,我见过有厂拿粉笔在模架上画正字,年底对账谁都说不清。
上周那副七万模次的下模,我没让下线:龟裂还在浅层,抛得出去,九支热电偶读数全正常,喷涂工艺卡也在照章执行。轮毂模具从来不看谁买得贵,看谁养得细,模温稳住、涂料喷匀、保养按点做,一副模多压三万模次,省下的就是十几万利润。
常见问题
轮毂模具为什么走低压铸造,不用高压压铸?
轮毂要做气密试验,还要进炉过T6热处理,高压压铸卷进去的气孔一加热就鼓包,整只报废。低压靠压力补缩、平稳充型,铸态致密度做得到热处理不出泡,这是工艺上的死规矩。
一副17寸轮毂模具大概多少钱?
按我经手的单子,国产H13锻料全套,上模下模四边模加模架,十五万到二十五万,进口料再加三到五成。寸数越大、轮辐造型越花,价格越往上走。
模具龟裂了补焊还能顶多久?
浅裂纹0.3毫米以内,激光焊薄层多道补,控制好层间温度,补完抛光,一般还能干两三万模次。裂纹深过0.5毫米、已经连成网的,补了也是白扔钱,压不了几千模次原地方又裂。
模温上不去或者忽高忽低,先查哪里?
先查油路结垢和进气,八成是这俩;再看热电偶有没有松脱,探头虚接读数会乱跳;实在不行才怀疑模温机本身。顺序别搞反,我见过上来就换机的,新机器装上去毛病照旧。
一套轮毂模具只能做一种寸数吗?
下模成型轮辐面,寸数和造型一换就得换;上模和边模按轮辋宽度分段设计,同平台改寸数有时只换下模带边模,费用能省三分之一。下单前把这事跟模具厂谈透,写进合同。