注塑模具图纸要出哪些?装配到零件
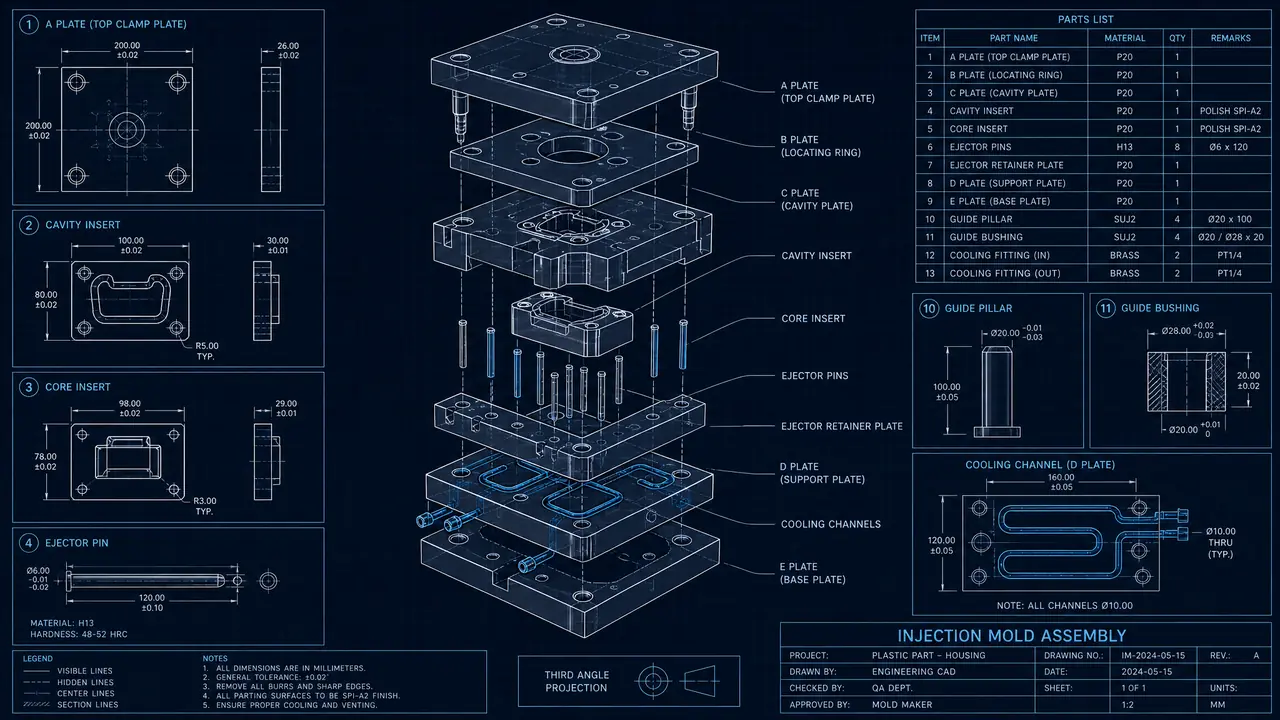
别绕了:一套注塑模具图纸,装配图是总纲,零件图是执行,顶针位图、运水图、电极图是配套。3D模型管形状,2D图纸管公差和责任。出图顺序先装配后零件,出完按清单自检一遍,能省掉大半试模后的扯皮。
上周有个刚入行的读者在后台问我:注塑模具图纸到底要出哪些?他3D分模都做完了,车间师傅还追着要装配图、零件图、顶针位图,他一脸懵,分不清哪些是必须出的,哪些只是厂里的习惯动作。我的判断很直接:3D模型是给机器看的,2D图纸是给人看的,每张图背后都压着一个交接环节,缺一张,责任就悬空一张。
出图顺序跟着项目走。报价阶段先出排位简图和DFM报告,客户确认方案后画装配图,装配图定了结构,再拆成型零件图,顶针位图、运水图、电极图这些加工配套图跟着零件图走。每张图对应一个节点,倒着来容易整包返工。设计流程的全貌,之前写过一篇注塑模具设计从产品分析到模具图纸的标准化流程,基础不牢的可以先补那篇,再看这篇顺得多。
这篇就按装配到零件的顺序,把一套注塑模具图纸从清单、画法到标注习惯捋一遍,都是我这些年画图跟模攒下来的实操细节。
一套注塑模的图纸清单:五类图打底
一套常规注塑模具至少出五类图:装配图、成型零件图、顶针位图、运水图、电极图。复杂模再加滑块斜顶零件图和热流道接线图。图纸清单在装配图定稿时就该锁死,边做边补,补一张漏一张。
报价阶段严格说还不算图纸,是排位简图加DFM,目的是把分型面、腔数、进胶方式这些大方向和客户对齐。真正进设计,第一张正式图就是装配图,装配图锁住结构,后面所有零件图才有依据。五类图各自给谁用、标什么,我列成一张表:
| 图纸 | 给谁用 | 核心内容 | 漏了会怎样 |
|---|---|---|---|
| 装配图 | 项目、钳工、客户确认 | 结构剖视、闭合高度、明细表 | 结构没人确认,试模才暴露问题 |
| 成型零件图 | CNC编程、钳工 | 型腔型芯镶件的尺寸、公差、材质硬度 | 公差靠猜,配不上就修配 |
| 顶针位图 | 钳工配钻 | 顶针规格、坐标、编号 | 钳工按经验钻,位置跑偏 |
| 运水图 | 钳工、试模 | 水路走向、接头规格和位置 | 接头撞拼缝,试模漏水 |
| 电极图 | 电火花工序 | 缩放量、粗精电极分件 | 型腔尺寸整体偏差 |
这张表是底数。热流道模要多一张接线图和分流板定位图,双色模要把两次注射的浇注系统分开标注。别嫌图纸多,每张图都有人排着队等它开工,少一张,那个人就停下来打电话问你。
装配图是总纲:四件事标不清楚,后面全扯皮
装配图必须交代清楚结构剖视、外形和闭合高度、零件明细表、水路顶针排气位置。它是画给项目、钳工和客户看的总契约,不是画给机床的,看得懂动作比线条漂亮重要得多。
剖视图至少给两个方向,动模定模各一个,开模顺序、先复位机构、滑块动作空间都要能从剖视里读出来。外形尺寸和闭合高度要跟注塑机对上:容模量、定位圈直径、顶出行程,这三个数我习惯直接写在装配图右下角的技术要求里,客户核机型不用翻别的文件。
明细表是装配图的灵魂。每个零件一个料号,材质和热处理跟到底。模架按GB/T 12555标准选,导柱导套、开闭器、撑头、限位块,一样都不能漏。装配图上每个零件装在哪、干什么用,得自己先门清,结构常识不扎实的,注塑模具结构基本常识那篇拆得细,对着补一遍再画装配图,思路会清楚很多。
排气也算装配图的事。分型面上的排气槽深度,PP料0.02-0.03mm,PC料放0.04mm左右,标在剖视图上,钳工配分型面才知道留多薄。装配图画崩的项目,多半是分型面先定错了,碰穿插穿怎么留、曲面分型怎么避让,模具分型面那篇讲得透,装配图动笔之前值得翻一遍。
零件图只出成型件和要加工的件,公差标在配合面上
型腔、型芯、镶件、滑块、斜顶必须出零件图,模板和标准件用模架厂图纸就行。公差往配合面上标:顶针孔、导柱孔按0.01mm量级,成型尺寸按产品公差收紧一半左右。
所有零件都出图是浪费,模板开框这类跟着模架走就行。真正要自己画的,是跟塑料接触的成型件和有配合动作的件。每张零件图右下角给基准角,三面基准,加工和检测才有统一的起点——这个细节没人教,全是配过模的人才长出来的习惯。
公差的分寸感是零件图的功夫。成型尺寸按产品公差的一半到三分之一收紧,前提是收缩率写明且稳定;配合面单边0.01-0.02mm是常态;其余尺寸走GB/T 1804的m级自由公差。别全图严公差,加工报价直接翻一倍,车间还未必领情。
说一个我付过学费的案例。一套化妆品瓶盖模,零件图技术要求里漏了热处理硬度,供应商按默认牌号做型腔,量产的是加玻纤的PP,五万模之后成型面压伤,飞边0.05mm,停机返修一周。从那以后我的零件图技术要求固定四行:材质牌号、热处理硬度、收缩率、未注公差等级。结构上的防错思路,模具结构设计的几个关键点那篇写过,零件图上的材质硬度,其实是同一件事在纸面上的延伸。
3D都能直接编程了,2D图纸还需要吗?
3D管加工,2D管责任。CNC确实可以直接吃3D,但公差、配合、材质、改模记录,仍然只有2D图纸能承载。装配图和成型零件图永远不能省,其余图纸按厂里工序取舍。
确实有厂一路3D到底,编程直接在NX里做,2D只剩一张装配图应付客户验收。小结构模这么干能跑,顶针上百支的精密模我不敢:数顶针、对坐标、查间隙,顶针位图到今天仍是最稳的交接工具,屏幕量不出纸面的那种确定性。
改模升版是2D绕不开的另一个理由。T1试模发现飞边,改模尺寸要标进图里、升版本号、旧图收回。我吃过亏:一套收纳盒模试模后飞边,修模师傅按口头交底把分型面磨掉0.03mm,图纸没升版,隔一周另一个师傅装模按旧图尺寸复核,觉得不对又垫了回去,飞边照旧,白修一轮。从那以后我厂里立了规矩:没有升版图,不动钢。
我的出图自检清单,每次出完图过一遍:闭合高度和机型匹配、顶针规格数量跟明细表对得上、水路接头不撞吊环和拼缝、每张零件图有基准角和四行技术要求、版本号和日期已更新。清单不玄乎,一条就是一次翻车记录。
回到开头那位读者。我给他列了张五类图的清单,他隔天回了一句:原来图纸是拿来分责任的,不是拿来交作业的。这句话比不少教材都到位。注塑模具图纸出全、出清楚,试模时每个问题都能定位到人,这就是出图这件事全部的意义。
常见问题
注塑模具图纸用什么软件出?
主流是UG(NX)分模出3D,AutoCAD出2D标注,也有一批厂用SolidWorks。软件不是重点,重点是标注习惯统一:同一个厂里顶针、水路、公差的标法前后一致,换个人接手也看得懂。
装配图和零件图先出哪个?
先装配后零件,顺序不能反。装配图是结构确认的节点,客户和项目点头了再拆零件图。反过来做,零件画完结构一改,整包作废。
零件图的公差标多严合适?
配合面严,非配合面松。顶针孔、导柱孔这类配合位置按0.01-0.02mm量级标,成型尺寸按产品公差收紧一半左右,其余走GB/T 1804的m级自由公差。全图严公差,等于替加工费买单。
收缩率要写在图纸上吗?
要,装配图和零件图都要写。装配图技术要求里写整体收缩率,零件图的成型尺寸按这个收缩率放大标注。改模时两处对不上,就是扯皮的源头。
试模后改模要重新出图吗?
必须升版。改动尺寸标进对应的零件图和装配图,版本号递增,旧版全部收回作废。口头改图省的是十分钟,赔的可能是下一轮试模。