专业模具加工怎么算真专业?三个数字看穿厂家底细
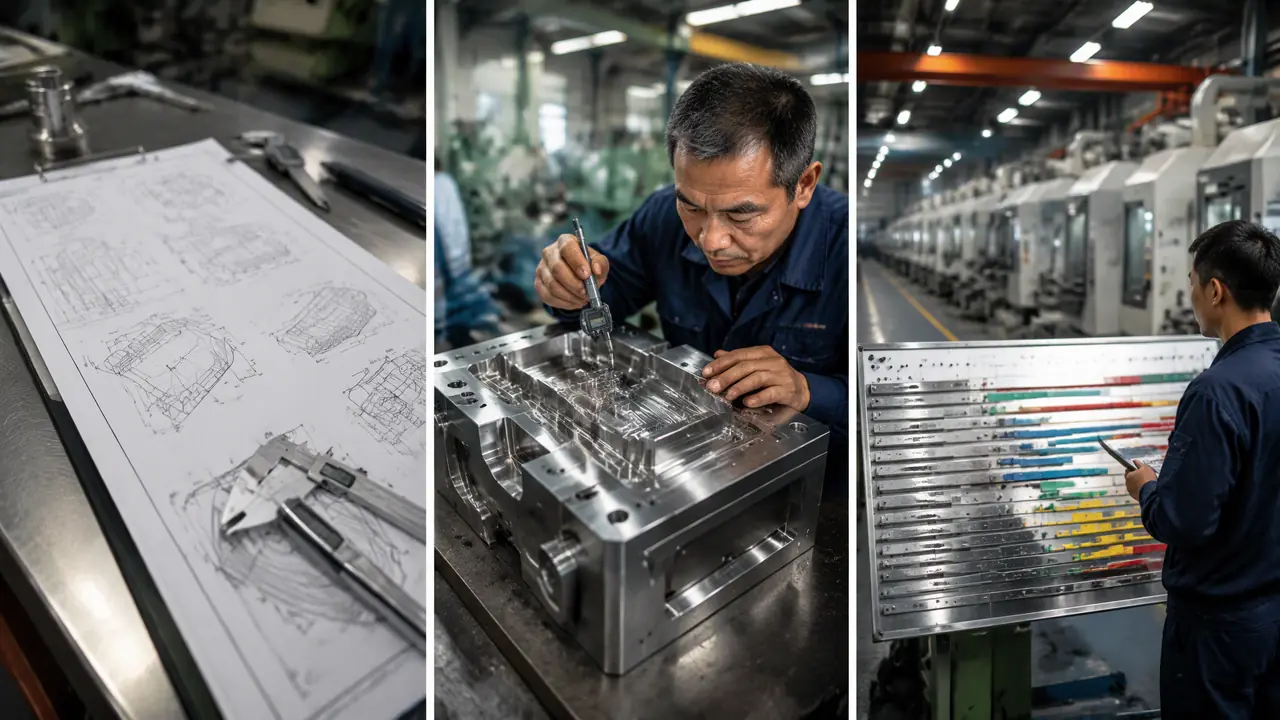
把话放这儿:判断专业模具加工靠不靠谱,别听业务员嘴里蹦形容词,就盯三个数字——有没有开工前的书面工艺方案、试模一次合格率多少、近一年交期达成率多少。三个都答得上来的,才是真干活的厂。
上个月一个做了六年LED外壳的老客户,拿着同一套产品的注塑模单子问了两家厂。一家报18万,一家报21.5万,便宜那家的业务在电话里把"我们很专业"这句话说了四遍。我接单十来年,这四个字听得耳朵起茧——它跟"好吃"两个字一样,不花钱。
老客户最后问我怎么看。我说你别比报价,先比三样东西:开工之前有没有一版书面工艺方案,近一年试模一次合格率多少,交期达成率多少。便宜那家一条都答不上来,贵那家发来五页工艺卡加一张去年的试模记录表。单子最后给了贵的,做下来250吨的模,T1试模一次过,交期压在42天,一天没拖。
专业模具加工的含金量,全藏在这三个数字里。下面一个一个拆。
先看有没有工艺方案,再看设备清单
真专业的厂,报价阶段就附工艺方案:工序顺序、设备分工、热处理和试模节点全写死,三到五页纸。吹牛的厂只会甩一句"你把图纸发来,我们什么都能做"。
工艺方案长什么样?最起码要回答四个问题:钢料选什么牌号、备料到试模的工序先后怎么排、哪些工序外协哪些自己干、试模安排在第几天。拿一套中型塑胶模举例,正经的排法是备料锻造、粗加工六面、探伤、调质到HRC32度左右、半精加工、淬硬、精铣、放电、抛光、装配、试模,环环相扣,哪一步插队后面全乱。我见过太多小厂为了抢单答应一周出粗加工件,结果淬火等炉子排了六天,后面精加工的机台全在干等,交期第一天就埋了雷。
报价阶段愿意花两天出工艺方案的厂,说明设计部和模房真的碰过头。这个坑我踩过——早年图快,接了一单没让厂里出方案直接开工,结果型芯材料和产品的腐蚀性塑料不匹配,做到一半换料,光材料加返工多赔了两万八。从那以后我谈单第一句就问方案。
顺便说一句,看方案的时候留意工序取舍的逻辑,车铣磨放电线割到底怎么取舍、先后顺序为什么这么排,门道都在里面,想深挖的可以看这篇模具制造工艺路线怎么定?备料到试模的先后顺序与磨放电取舍,讲得比我细。
一次合格率多少才算过关?
试模一次合格率能稳定做到七成以上算靠谱,八成五是狠角色。敢把历次T1试模记录拿出来给你翻的厂,比说一百句都管用。
先说清这个数字怎么算:一年里T1试模一次通过的模具套数,除以总试模套数。行业里能稳在70%到75%已经不错,85%以上的基本是那种设计部人数比业务员多的厂。为什么这么看重一次合格?因为T1不过,改模一轮少则七天多则半月,客户那边产品上线时间跟着往后挪,这笔账最后往往扯皮。
客户怎么验证?别听口头报数,直接要三样东西:近半年到一年的试模记录表、每套模的修模次数、报告单上试模参数(料温、模温、注射压力)写没写全。老实讲,试模参数都懒得记录的厂,你说它管理精细,我是不信的。还有一招狠的:要一套它做过的、和你产品结构接近的模具的合格率,结构性越接近参考价值越大——做惯了简单两板模的厂,第一次碰带滑块斜顶的复杂模,合格率往往掉一截。
顺带提醒,合格率和加工方式关系很大,不同工艺对精度和返修率的影响不一样,拿不准的可以对着这篇模具加工有哪些方式?车铣磨放电线割五大工艺对比先补补课,再跟厂里聊就不容易被绕进去。
交期达成率是厂家的信用分
交期达成率90%是及格线,95%以上值得加价委托。判断方法很简单:要它近一年每套模的计划交期和实际交期对照,一页纸的事。
这数字没法现场造假的另一个原因是它会留痕:合同、生产排期表、出货单三处日期一对就穿帮。我跑厂里看排期有个习惯,盯着白板上的在制模具数和机台数算一笔账——八台加工中心,在制模二十六套,平均每套模占机台的天数一算就出来,排得满不满、交期有没有吹牛,三分钟见分晓。
便宜和贵的那两家的差距,其实就在这儿。贵那家的业务直接发来一张表:全年做了四十七套模,43套按期交付,四套延期里有三套是客户自己改图导致的,白纸黑字。便宜那家只会说"我们从来不拖"。不拖?我见过一个厂同时接了三十多套模,机台就五台,那不叫排产,那叫排队抽签。
当然,交期达成率也要看延期原因归谁。客户自己三天两头改产品图的,责任不在厂。谈的时候把"改模计费"和"延期赔偿"写进合同条款,比口头承诺实在一百倍,这块怎么签,可以参考这篇模具合同怎么签才不被坑?产权归属、修改计费、试模次数与验收条款实战拆解。
验厂半小时,专门看这三处
验厂别跟着参观动线走:看设计部人数和模房人数的比例、看机台旁有没有工序流转卡、看堆在角落的返修模。半小时足够。
第一处,数人头。设计加编程的人数和车间操作工的比例,我个人的经验是能做到一比三以上的厂,工艺方案和试模分析才有脑子支撑。全是操作工没有设计部的,那叫代加工点,不叫专业模具厂。
第二处,看单据。随便挑一台在开的机床,看旁边挂没挂工序流转卡,上面有没有写本道工序的公差要求和检验签字。挂了卡的,说明流程真的在跑;没卡的,管理全靠师傅记性,师傅一请假就抓瞎。
第三处最扎心,看角落。每家厂都有返修区和待报废区,大方让你看、还给你讲这批为什么返修的,反而是好厂——说明它有复盘习惯。捂着不让看的,你品。
对了,说到验厂再多嘴一句:别光看设备新旧。新设备配老师傅当然好,但一台十年机龄的机床加上每班保养记录,加工出来的件未必差。设备是壳,人和流程才是芯。
回到开头那套18万对21.5万的单子。老客户后来跟我说,多花的三万五,买的是五页工艺卡、一张试模记录表和一句"延期原因可以查"。专业模具加工这行,形容词不值钱,敢亮数字的才值钱。下次你比价,先把这三个数字问出口,答不上来的,报价再便宜也别接。
常见问题
小批量产品值得开专业模具吗?
看预期总量。预估出货量低于三千件的话,我一般劝客户考虑软模或者铝模过渡,钢模开下去摊不回成本。但如果产品后面要上量,一步到位开正规钢模反而省,改模的钱比差价狠。
一次合格率低就一定是厂不行吗?
不一定,得看产品结构。带滑块斜顶、还在做外观件的复杂模,T1一次过本来就是小概率,正常都要一两轮修模。要看的是修模轮数和每轮间隔,两个月改不好和一周改好,是两个世界。
交期写进合同一般怎么约定赔偿?
行情做法是每延期一天按模具总价的千分之三到千分之五赔,封顶百分之十左右。客户自己改图、材料等炉的时间要剔除,这条不写清楚,后面扯皮没完。
没时间验厂,线上怎么初步筛掉吹牛的?
三个动作:让对方发一版你产品的粗略工艺方案、发一张去年的试模记录表截图、视频里现场拍车间排期白板。三样都痛快给的,基本是干活的;开始顾左右而言他的,直接划掉,别浪费两周。