模具水路清洗怎么做?水垢与流量
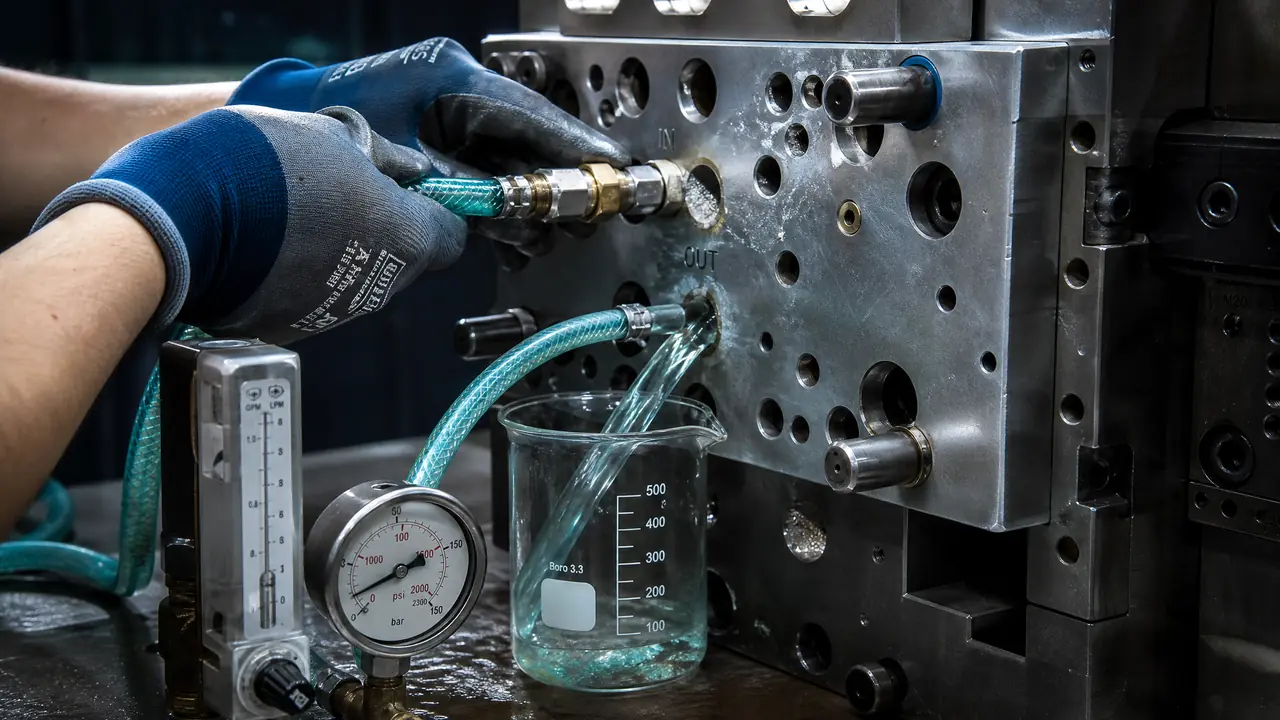
直接给结果:模具水路清洗盯两件事,水垢厚度和流量衰减。垢层超过0.5毫米或流量比新模掉三成,就该安排清洗。动手前先记下进出水温差和流量基数,洗完复测,恢复九成以上才算合格。
上个月车间那套做PP盖板的模具,冷却时间从18秒悄悄爬到23秒,机台师傅先怀疑料没烘好,接着怀疑水温机出了毛病,折腾了两天没头绪。拆开水路接头一看,流出来的水黄里发白,接水盆里半天沉下一层白屑,答案就在这儿了。模具水路清洗这件事,不少厂都是拖到冷却时间超标才想起来做。垢和流量是一对跷跷板,垢厚一毫米,通径细一档,流量掉一截,模温跟着飘。
我的态度很明确:别等堵死再洗。把流量当成水路的体检指标,半年量一次,比老师傅的手感靠谱。这篇就顺着这条线讲,水垢怎么长、怎么判断该洗了、三种除垢方案怎么挑、洗完怎么验收,全是能落地的做法。
水垢是怎么把流量吃掉的
用未软化自来水、水温又长期在45℃以上的水路,一年能结出0.3到0.5毫米垢层,流量跟着掉两三成。很多人以为水垢只是脏,它真正的杀伤力是又堵路又隔热,两头来。
垢的主体是碳酸钙。自来水里的钙镁离子常温下还算安分,水温一高反而更容易析出,这叫反常溶解度,烧锅炉的人最懂。注塑模水温常年45到80℃,正好踩在结垢最快的区间里。水垢的导热系数大概1瓦每米开,模具钢是它的三四十倍,一层毫米级的垢糊在水道壁上,等于给冷却水穿了件棉袄,热量怎么都出不来。
流量这笔账更直观。φ12毫米的水道,四壁各结1毫米垢,通径只剩10毫米,过流面积从113平方毫米掉到78平方毫米,直接少了三成。流量缩水,带走热量的能力按同比例往下掉,冷却时间自然往上涨。那套盖板模后来实测,进出水温差从新模时的6℃拉到11℃,定模一侧明显比动模烫,就是垢结得不均匀。
话说回来,结垢速度跟水质关系最大。我们厂老车间那台冷水机补的是普通自来水,一年一个样;新厂房改了软化水之后,同样的模具同样的模温,两年拆开看水道壁还是亮的。差别就这么大。
三种除垢方案怎么选,我偏向化学循环
垢层0.5到2毫米的全水道除垢,化学循环最划算,柠檬酸类清洗剂配8%上下浓度,循环两小时,药剂成本几十块钱。高压水对付局部堵死,超声波适合整模拆洗的小模具。
| 方案 | 适用情况 | 耗时 | 大致成本 | 用下来的感受 |
|---|---|---|---|---|
| 化学循环 | 垢层0.5-2毫米,全水道均匀除垢 | 2-4小时含冲残 | 药剂几十到两百元 | 除得匀,弯道也能到,不伤水道 |
| 高压水射流 | 局部堵死、垢层板结发硬 | 1-2小时 | 外协按次几百元 | 通堵快,细弯道枪头够不着 |
| 超声波整模清洗 | 小模具整体拆洗 | 半天起 | 外协一次两三百元 | 型腔顺带洗净,深孔水道效果一般 |
化学循环的操作不难。循环泵接进出水口打回路,柠檬酸溶液加热到50℃左右效果最好,过程中盯回流液的颜色和pH值:溶液发黄、起泡变多说明垢在溶,pH回升接近中性就是反应到头了。之后清水顶洗半小时,再过一遍中和液,别让残酸留在水道里啃钢面。铜滑块、铝嵌件多的模具要挑带缓蚀剂的配方,这点钱不能省,我们吃过亏,一块铜滑块表面洗出发花,抛了半天才救回来。
高压水射流适合堵死的急活,枪头伸进去把板结的垢打碎冲出来,快是真快。短板也明显,φ8以下的细水道和深腔拐角,枪头根本进不去。设备这块不想自己投入的可以外协,市面上几类模具水路清洗机的用法和适用边界,这篇讲得比我细,模具水路清洗机的三种除垢方案。
超声波那条路我们用得少。小模具连型腔带水道一起下槽确实省事,可水道是细长孔,超声波的能量传不到底,除垢效果全靠药液泡,深腔模别指望太高。
洗完怎么验证流量恢复?
最实在的验收是量流量:同一台泵、同一压力,清洗后流量恢复到新模基数九成以上,进出水温差回到5℃上下,才算洗到位。
我的土办法是水桶加秒表。出水口接根软管,掐表接水10秒,量杯读数,记在模具台账或者吊牌背面。新模试模完就量一个基数,以后每次保养都对着比。那套盖板模洗前10秒只接得出420毫升,洗完复测到了610毫升,冷却时间从23秒回落到19秒。没回到新模的18秒,水道里洗不掉的老垢占掉的那点截面是回不来的,客户能接受,就这样交了。
基数记录别偷懒只记一次。新模、大修后、每年水质变化明显的季节前,各量一轮,数字摆在纸面上,该洗不该洗一眼就有答案。
温差是第二个免费指标。同样水量同样水温,进出水温差超过8到10℃,说明水道吸热能力已经不对劲。机台多、人盯不过来的厂可以上传感设备帮忙,用传感器盯模温和压力的报警参数设置里写过怎么画警戒线,异常比人眼发现得早。
水路洗完别急着合模,型腔那边的清洁顺手一起做掉,两件事共用一次吊装。注塑模具清洁保养全流程把型腔、流道、水路的先后顺序都排好了,照着走就行。
那套盖板模现在半年量一次流量,基数写在吊牌背面,谁接班都能对着查。水垢不是一天长出来的,流量也不是一天掉光的,缺的只是一组对比数字。下次冷却时间莫名变长,先去量水路,再怀疑料、怀疑机台。量完你多半会发现,毛病就出在那层白花花的东西上。
常见问题
水路多久清洗一次合适?
用软化水的厂两年一次也够,用普通自来水的一年一次,模温常年80℃以上的压到半年。最省心的判断还是量流量,比上次记录掉了两成就该安排,不用死守日历。
柠檬酸会不会腐蚀水道?
纯柠檬酸对模具钢的腐蚀很轻,浓度压在10%以内、循环两小时以内,看不到可见损伤。铜件铝件多的模具挑带缓蚀剂的配方,洗完用清水顶净再吹干,残留才是真正的隐患。
清洗剂从进水口灌还是出水口灌?
从出水口往里打逆向循环更好,松动的垢块容易被顶出来,不容易卡在弯头里。泵压两三公斤足够,别开太高,压力太大细水道里的液流反而在进口附近打转。
没有流量计能判断该不该洗吗?
能。盯两个免费数字:进出水温差和冷却时间。同一套模具打同样的产品,温差比平时大3℃以上,或者冷却时间多了两成,八成是水路结垢了,拆开接头验证基本错不了。