模具改善从哪下手?修模频次的降法
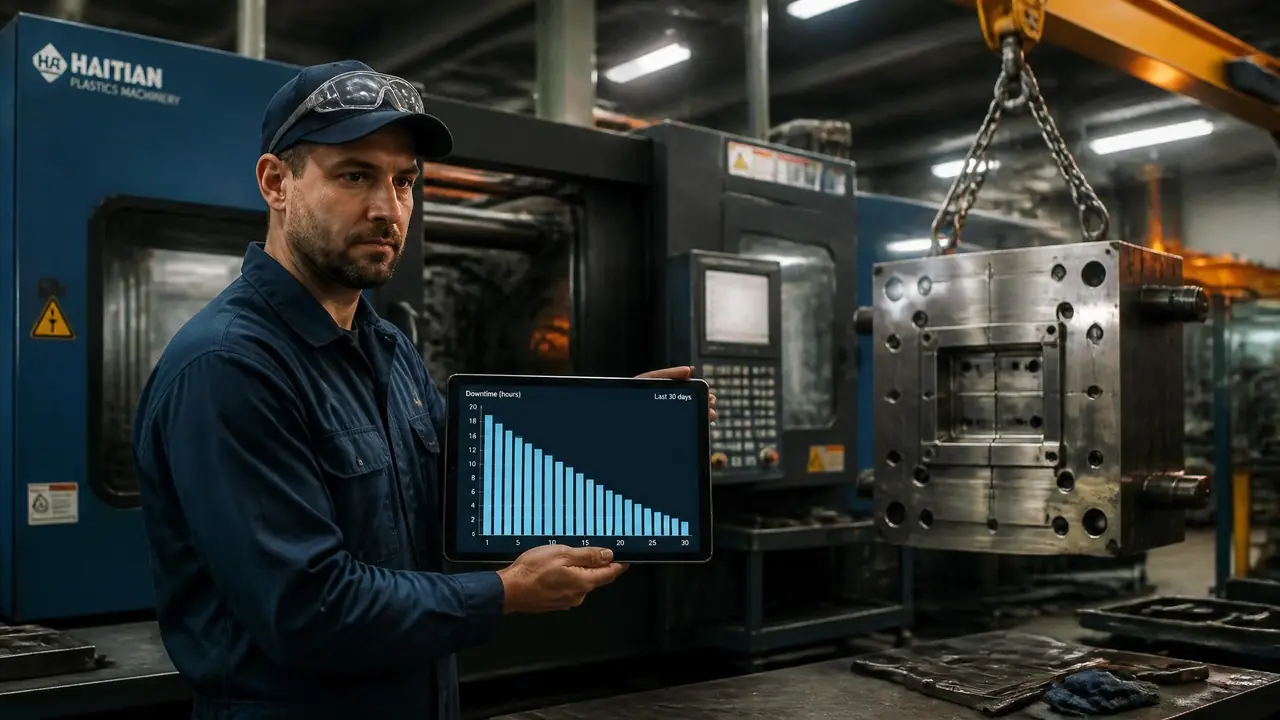
先说结论:模具改善别急着投设备,先把修模频次压下来。我们把每月修模从18次降到7次,靠的是修模单分类、修后必试模和模具台账三件套。你第一步要做的,是把近三个月的修模单翻出来归类。
一提模具改善,老板们的第一反应往往是上系统、买设备。我们车间2024年下半年也这么盘算过,预算都写好了,被一张表拦下来:月度修模记录显示,三台主力注塑机当月累计修模18次,平均两天就要停一次机。机台一停,师傅熬夜赶工,交期跟着乱。我的判断很直接:改善先从修模频次下手,这一项降不下来,买什么设备都白搭。
修模频次是模具管理里最诚实的指标。产量能注水,合格率能扯皮,修模次数做不了假——每修一次,都是一次实打实的停机、拆装、烧焊或者换件。频次降了,停机少了,交期和成本两头松。频次不降,别的改善都是给窟窿打补丁。
算笔账更直观。一次中等修模,拆装加烧焊加试模,一般占掉机台大半天,按我们的机时费算就是小一千块。18次一个月,光修模就吃掉一万多,这还没算交期延误挨的罚。你车间要是也这个量级,往下看就有用。
先分类再动手:修模单里的信息比你想的多
修模单不分类,改善就是瞎打。把每次修模按原因归类,跑满三个月,问题集中在哪一目了然。我们一开始也偷懒,修完就完事。后来强制登记三个字段:模具编号、故障现象、师傅判断的原因。登记满三个月,18次修模的构成出来了——尺寸超差7次,披锋毛边5次,顶针痕迹和拉伤4次,水路漏水2次。再看深一层,尺寸超差里有5次集中在同一套718H的框体模上。方向一下就清楚了:不是所有模具都有病,是两三套模具拖垮了整个频次。
分类之后还得追问一层。尺寸超差是设计问题还是注塑参数没调对?披锋是合模面磨损还是锁模力不够?我们在披锋上翻过车:2024年9月那阵子看披锋变多,直接调高锁模力,飞边没压住,框体模的合模面倒压出了局部压痕,修模从调参数升级成烧焊补合模面,一次多搭进去两天。从那以后定了规矩,每张修模单先问三个为什么,弄清楚动模具还是动工艺,再动手。
为什么修完又坏?问题多半出在试模环节
修模不按流程试模,等于白修。每次修模后完整试模并留首件,确认模温和参数到位,才算真的修好。这话我们是交了学费才信的。
有套日用品壳模,2024年10月一个月里同一个滑块位置修了3次。每次师傅打磨抛光,装回去试模看着没事,量产两天又拉伤。第三次我们蹲在机台边守完整整一轮试模,才发现是滑块配合面的润滑脂涂得太厚,生产温度上来以后油脂炭化结痂,滑块被卡出干摩擦。改成每4小时定量补涂耐高温油脂,这个问题再没犯过。
冷模试出来的「没问题」不算数,这个坑我们也踩过。模温机没开,常温下试出来的尺寸全偏,参数一照抄,量产直接超差。后来定死流程:修模后模温机打到量产温度——我们这类产品一般80℃上下——和量产状态一致了再验证,首件留样,写清模温和保压参数,不达标不投产。
首件确认还有个好处,把责任理清了。以前修完再出问题,模具怪工艺、工艺怪原料,一锅粥。现在首件上带模温和参数记录,谁改了什么,一翻就知道。车间为这个少吵了不少架。
三件套怎么落地:从修模单到寿命台账
修模单分类、修后必试模、模具建台账,三件事坚持一个季度,修模频次能砍一半以上。台账不用急着上系统,一张Excel表先跑起来,比什么都实在。
我们2024年底就是把Excel台账跑顺的:每套模具一行,记累计模次、每次修模原因、上次保养日期。跑顺之后有个意外收获——两套P20的老模累计模次到了30万模次上下,修模明显变密,一查是型腔表面硬度不够,烧焊补过的位置反复坏。这种模修不如养,排了翻新,重点部位做了渗氮,之后这两套模基本退出修模单了。每套模具的修模历史挂在编号下面,翻旧账、算寿命都方便,这套台账加保养预警的做法,注塑厂模具台账保养寿命预警的实战经验那篇有更细的展开。
烧焊这一环也直接影响频次。同样一处塌角,焊枪和焊法选错,补完撑不了几个模次又得回来返工。我们车间现在的分工是大件损伤用氩弧焊补料,薄边和精细面交给激光焊,热影响区小,变形风险低得多。三种修补方式的差别,精密模具修补的三种焊机对比里写得比我这里细。
| 处理方式 | 适用损伤 | 热影响区 | 单次耗时 |
|---|---|---|---|
| 打磨抛光 | 轻微拉伤、毛边 | 无 | 2-4小时 |
| 氩弧焊补焊 | 缺料、塌角等较大损伤 | 较大,需回火定型 | 1-2天 |
| 激光焊修补 | 薄边、深腔、精细面 | 小,变形风险低 | 半天左右 |
效果是三个月后看到的:修模频次从18次降到7次,停机时间少了六成左右,师傅加班明显少了。预算里那笔设备钱,厂长最后拿去给两台老机做了保养。这事让我们记住一个理——数据盘清了,钱才花在刀刃上。
回到开篇那张拦下预算的表。18次修模压到7次,没花一分钱新设备钱,靠的就是把修模单当数据看,而不是当工单扔。你哪怕先花一个下午,把近三个月的修模单翻出来逐条归类,大概率也会发现问题和我们一样,集中在两三套模具、两三类原因上。方向对了,才轮得到谈设备和系统。
常见问题
修模频次多少算正常?
行业里没有统一标准。和我们做同类产品的注塑厂,一套正常生产的模具一个月修一次以内比较常见。要是一套模一个月修两三次,就别看行业平均了,先查它自己的修模记录,问题多半出在它身上。
没有记录习惯,从哪里开始建?
不用一步到位。先拿一张表,让每次修模的师傅填三个格子:模具号、坏在哪、为什么坏。坚持一个月就有底了,再升级成Excel台账或者系统都不迟。
试模太占机台,能不能省?
能省一半,不能全免。打磨毛边这类小修,短试模确认就行;动了结构、烧了焊的,必须完整试模留首件。冷模试一下就投产的做法,返工成本比省下的机时高好几倍。
模具太老,是修还是报废?
看两个数:累计模次和近三个月的修模次数。模次高、修得越来越密的,修的投入产出比很差,排翻新或换新更划算。单次大损伤但整体状态好的,修比换便宜。
延伸阅读
修模频次高,很多时候是模温波动闹的。传感器怎么盯住模温和压力,可以看这篇模温压力监控的安装调试与报警参数设置。
保养做在前头,修模单能薄不少。注塑模具的清洁保养该怎么做,这篇注塑模具的清洁保养全流程写得更全。