球阀模具怎么铸阀体?砂芯与浇口
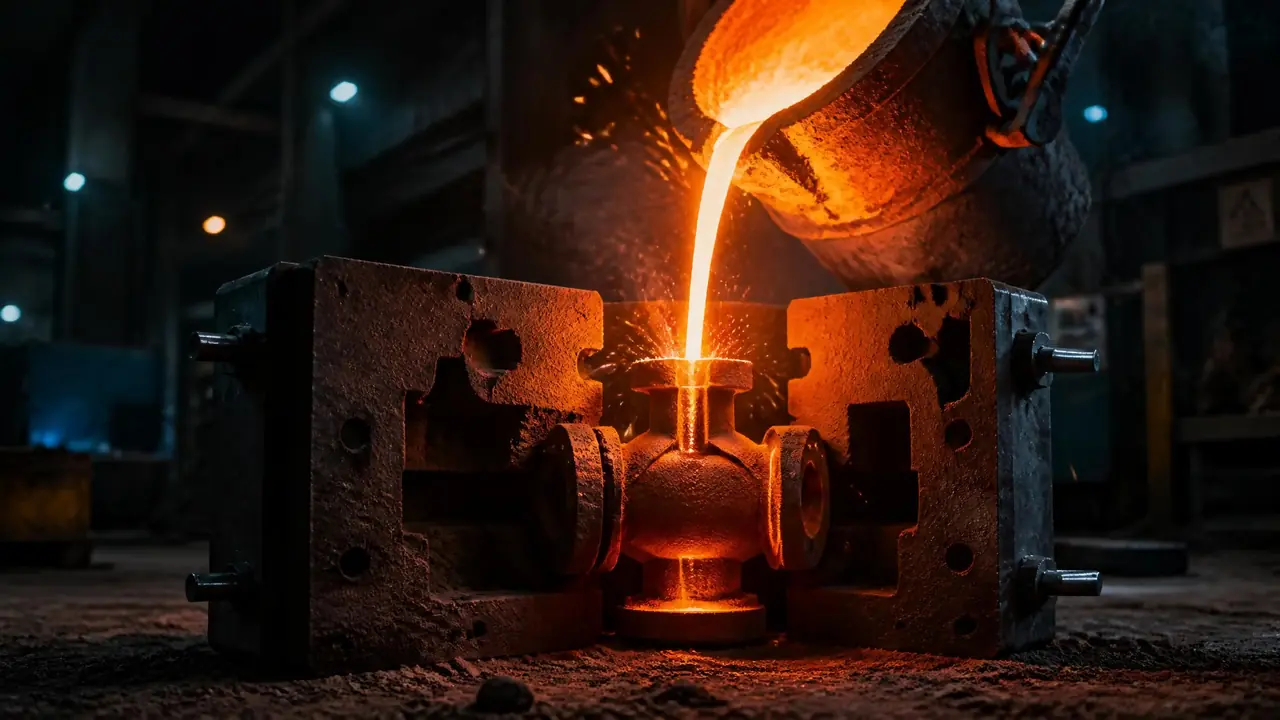
我的判断是:球阀模具铸阀体,成败七分在砂芯、三分在浇口。砂芯撑出球腔和流道,浇口决定钢水怎么填、缩松堵在哪,两处没配好,试压必漏。找铸造厂前,先让对方讲清芯盒分块和冒口位置。
球阀个头不大,阀体却是实打实的铸件。一套球阀模具好不好用,九成看两样东西:砂芯和浇口。我头回去阀门厂盯现场,看见老师傅浇注前拿一根铁丝,挨个通砂芯的排气孔,通完才合箱。当时没看懂。开箱一看,隔壁那箱省了这步的,阀体内腔挂满气孔,整批报废。
很多人以为模具就是注塑那种压塑料的模子,铸造模具完全是另一套逻辑:模样定外形,芯盒做砂芯,砂芯在砂型里悬空撑出内腔。球阀阀体的内腔比外壳难缠得多,中间装球的腔体、两端流道、阀座台阶,全靠砂芯撑出来。砂芯一歪,壁厚就偏。浇口一错,补缩不到位,铸件里留缩松,试压时顺着缩松缝往外渗。
球阀模具的组成:模样、芯盒与砂型各管一段
球阀模具核心是模样加芯盒:模样翻出阀体外壳,芯盒做出砂芯撑起球腔和流道,砂型本身只负责合围外形。行话里这套工装叫模样工装,配着砂箱和芯座一起用,缺一样都出不来合格阀体。
模样现在多用树脂或铝合金,数控铣直接铣出来。车铣磨放电线割这几样加工在模具厂里怎么分工,之前写过一篇车铣磨放电线割五大工艺对比,这里不展开。上箱下箱一合,分型面从阀体中线劈开,法兰朝两边。
放尺是造模样的第一步。碳钢铸件线收缩大概放 2%,不锈钢放 2%-2.5%,球铁只有 1% 上下。数字放错,整批阀体法兰孔距对不上,返修都没处下手。从放尺、分型到起模,这套流程跟模具制造全流程的十二道工序是一个路子,铸造只是把刀换成了型砂。
顺带把工艺路线选了。小口径不锈钢阀体,行业里更多走熔模精铸;碳钢、大口径还是树脂砂砂型划算。批量大的小口径我站精铸,单件大件没得挑,砂型。
| 路线 | 常见口径与材质 | 表面与加工余量 | 模具投入 |
|---|---|---|---|
| 熔模精铸 | DN15-DN50,不锈钢为主 | 表面光,余量 1-2 毫米 | 蜡模模具贵,量大才摊得薄 |
| 树脂砂砂型 | DN65 以上,碳钢 WCB、球铁 | 表面糙,法兰面留 3-5 毫米 | 模样芯盒便宜,起订灵活 |
砂芯怎么撑出球腔和流道
砂芯先分块再组装:球腔做整体芯,两端流道各走一根芯,芯头间隙留 0.5-1 毫米,排气孔逐根引出箱外。分块、间隙、排气,是砂芯要过的三道关。
拿 DN50 的球阀阀体举例,球腔做整体芯,两端流道各一根,三根芯在球腔里搭接,靠芯头坐进砂型的芯座里。芯子分得越碎,拼装误差越大;整芯省事,起芯脱模又难,芯盒的分块在设计阶段就得掰扯清楚。
造芯方式看批量。走量的厂用覆膜砂射芯机,芯盒加热到 220℃ 上下,砂子射进去几十秒固化起芯,尺寸稳;单件小批用树脂自硬砂手工春芯,成本低,精度看工人手感。我见过最稳的老师傅,春出来的芯上秤称重,误差比射芯机还小。这种手艺可遇不可求。
芯头和芯座的配合间隙,我们车间定在 0.5-1 毫米。放大到 1 毫米以上,浇注时钢水往缝里钻,起模一圈飞边,严重的直接飘芯,壁厚一边 12 毫米一边 5 毫米,试压从薄的那边爆。间隙太小也不行,合箱压崩芯头,砂粒掉进型腔就是砂眼。口径越大的阀体,这个间隙可以适当放宽,不是死数。
钢水阀体的砂芯要刷锆英粉涂料,两到三遍,一遍干透再刷下一遍。有回新来的小伙子图省事只刷一遍,那批阀体内腔粘砂粘得像长癣,清理工位多干了两天。
排气是砂芯的另一条命。芯子里埋蜡线,浇注时蜡线烧掉,留下排气道,气体顺着芯头引出箱外。开头老师傅那根铁丝,通的就是这个口。堵一根,那一片内腔就是成片气孔。
浇口开在哪,缩松才不找上门
阀体浇口多走底注:内浇口从法兰侧壁进水,钢水贴壁平稳上涨不冲芯,冒口压在球腔正上方管补缩。充型平稳加补缩到位,缩松就少了一大半。
浇口杯、直浇道、横浇道、内浇口,一路下来。阀体类铸件偏爱底注或阶梯式,图的是钢水贴着型腔壁平稳往上爬,不冲砂芯。内浇口开在法兰侧壁,千万不能对着球腔芯直冲——冲穿了,芯砂混进钢水,出来的阀体内腔全是夹砂,废得明明白白。
截面配比各家有各家的本子,我们按直浇道最细、内浇口总面积放大的思路走,横浇道里再压一片陶瓷过滤网挡渣。温度上,碳钢 WCB 控制在 1580-1610℃ 这一带,不锈钢 1580℃ 上下,球铁更低,1380℃ 左右。浇高了,粘砂和气孔一起来;浇低了,冷隔浇不足。炉前测温这步偷不得懒。
补缩靠冒口。球腔是阀体最厚的位置,凝固最慢,冒口就压在球腔正上方,套保温冒口圈拖住凝固时间。有一批阀体在阀座位置反复缩松渗漏,切开看,缩孔离冒口颈就差那么一点,补缩通道提前冻死了。后来在球腔下部加了四块外冷铁,把凝固顺序倒过来,毛病才断根。那套模具别处一个字没改。
试压漏了,先查砂芯还是先查浇口?
先看漏点位置:漏在阀座密封位多是缩松,去动冒口和冷铁;漏在法兰和壁面多是气孔砂眼,回头查排气。切开漏点看断面,方向立刻清楚。
壳体试验按公称压力的 1.5 倍打压,PN16 的阀体打到 2.4 兆帕,保压常见一两分钟。渗漏分两种长相。针眼状成片渗的,多半是气孔或缩松网络;集中一点往外冒的,切开多半能找到缩孔或夹渣。
我们的顺序是先切开漏点看断面。断面发暗、蜂窝状小孔,朝缩松走,动冒口和冷铁;孔壁发亮、圆滑,是气孔,回头查排气和涂料含水;断面里混着亮砂粒,是砂眼,查芯头间隙和合箱操作。切上几批就能摸到规律,比整批返修便宜太多。
试压合格也只是毛坯过关。法兰面要车,阀座孔要镗,密封面到位才算成品。铸后从粗到精的加工怎么排,这篇从粗加工到精加工的完整工序链讲得挺细。
回到开头那根铁丝。它通的不只是排气孔,是铸造这行做事的分寸:砂芯撑得住、气排得出、水引得进、缩补得上,四件事都到位,阀体才有底气过试压。你下回找铸造厂报球阀模具,别光比价格,先让对方讲讲芯盒怎么分块、冒口压在哪。答得利索的,基本靠得住。
常见问题
球阀阀体用砂型铸还是精密铸好?
小口径不锈钢,DN15 到 DN50 这一档,行业里更多走熔模精铸,表面光、余量小、尺寸准;碳钢大口径还是树脂砂砂型划算。批量小就别硬上精铸,蜡模模具费摊不下来。
砂芯为什么会断在阀体里?
常见三个原因:芯子细长没下芯骨、固化或烘干不透、浇速太猛把芯冲断。断在里面的砂芯取不出来,阀体基本报废,浇注前检查砂芯固化程度这步省不得。
一套球阀模具大概多少钱?
看口径和型数。中小口径一型一件的树脂模样加一套芯盒,行业里报价大概几万到十几万,芯盒数量多、口径大就往上走。报得太便宜的,多半在模样材料和涂料工序上动过手脚。
浇注温度是不是越高越好?
不是。温度高流动是好,粘砂、气孔、缩孔跟着全来;低了又冷隔浇不足。碳钢阀体 1580-1610℃ 是我们试出来比较稳的区间,各家炉子和砂型条件不同,别照抄,拿自己的件试。