压制模具靠什么成型?压机吨位与闭合高度
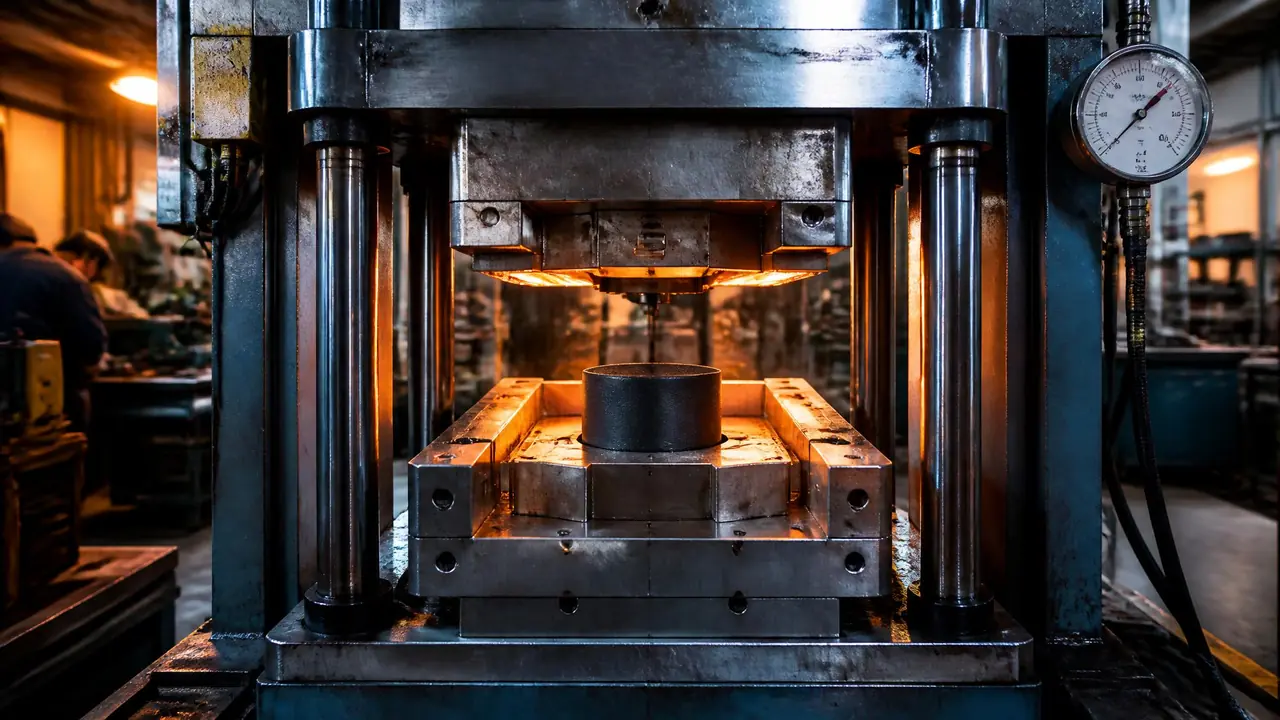
先说结论:压制模具成型的两个硬指标就是压机吨位和闭合高度,吨位不够制品欠压实,闭合高度对不上模具根本装不进压机。选型前先拿型腔投影面积乘单位压力算出吨位,再核对压机的最小最大闭合高度和台面尺寸。别急着下单,把这两个数对完说明书再谈价格。
压制模具到底靠什么把东西做出来?说实话,我头一回接触酚醛电器件的压缩模时,也以为跟注塑差不多,无非换个机器跑。后来在车间盯着压机跑了四十几个模次才回过味来:它没有浇注系统,称好的粉料或者团料直接放进加热的型腔,凸模往下压,塑料在温度和压力同时作用下熔融、流动、交联固化,压力几乎是原封不动砸在型腔投影面上。所以挑压机就看两个数——吨位和闭合高度,少一个都要出事。
这两个数不是拍脑袋定的。吨位不够,制品边缘缺料、表面欠压发毛,密度上不去,电性能跟着完蛋;闭合高度对不上,轻则加垫板凑合着干,重则整套模具卡在压机头上装不进去,白跑一趟运输。下文把我踩过的坑和算过的账都摊开讲。
压制模具成型的原理:压力直接传给塑料
压制模具成型靠压机把压力经凸模直接传给加热型腔里的塑料,物料熔融流动充满型腔后交联固化定型,全程不经过浇注系统。这句话听着平,背后是两条完全不同的力路。注塑靠螺杆把熔料射进闭合的模具,压力损失一大半在流道和浇口里;压缩模不一样,凸模本身就是压力的直接传递者,型腔投影面上吃多大压强,塑料里就是多大压强。
我试过把同一副酚醛模在315吨和500吨液压机之间换着跑,吨位大的那台,制品边缘明显更密实,飞边也薄一截,这是我亲手对比下来的感受。模温方面,酚醛粉料行业普遍压在155度左右,上下浮动别超过10度:温度低了固化不透,制品煮一次水就发胀;温度高了表面先结皮,里层排气排不出来,容易起泡。固化时间按最厚壁厚算,老师傅传下来的经验是每毫米保压一两分钟,一个20毫米厚的绝缘件,光保压就得二三十分钟,急不来。想把这套模具放进整条制造链里看,可以参照这篇模具制造全流程十二道工序,理解得更顺。
压机吨位怎么算?投影面积乘单位压力
压机吨位等于型腔投影面积乘单位压力再乘1.1到1.2的安全系数,酚醛粉料单位压力一般取30到40兆帕,SMC只要5到8兆帕。公式本身就一行:吨位(吨)=单位压力(兆帕)×投影面积(平方米)×10,再上浮一到两成兜住意外。
拿个实在例子算。φ120毫米的圆制件,投影面积大约113平方厘米,合0.0113平方米;按35兆帕算,需要约40吨,乘1.2的安全系数,选50吨机就够。要是做带嵌件的品种,嵌件周围容易吃压不足,单位压力往上加一档再算。深腔件还得考虑凸模侧壁的摩擦损失,腔越深损耗越大,这账不能省。
别只盯着吨位一个数。台面尺寸放不放得下模具、滑块行程够不够放料取件、顶出缸吨位够不够把制品顶离型腔,三样都得核。见过有人只对了吨位,模具运到厂里才发现台面差50毫米放不下,来回运费比模具修改费还贵。
闭合高度对不上,装模环节就卡住了
模具闭合后的实际高度必须落在压机最小与最大闭合高度之间,低于下限要加垫板补足,高于上限整套模具根本装不进压机。这是压制模具跟注塑模最大的一个差别,装模阶段就把人筛一遍。
说个我亲历的翻车。前年接了一套酚醛插座的压缩模,模具闭合高度只有190毫米,车间那台250吨机的最小闭合高度是300毫米,第一回装模直接懵了——滑块压不到底,模具悬在半空,压力一点都吃不上。最后加了两块各60毫米的垫铁才补齐。垫铁不是随便找块铁就行的,平行度得磨好,两块厚度差超过0.05毫米,压制时受力就偏,飞边一边厚一边薄,修模师傅追着我骂了半天。垫的位置也要在压机台面受力筋的正上方,悬空垫等于白垫。
还有个细节最容易漏:核闭合高度不能只看模体图纸,要把滑块的下行行程和取件空间一起算,料放进加料腔之后凸模要下行一大段,行程不够制品取不出来。型腔表面质量也影响脱模顺不顺,压缩模型腔一般要精磨之后抛到镜面级,具体做法可以看这篇模具镜面抛光从A1到A3级的工艺标准。
三类热固料的模压参数对照
酚醛粉料、BMC、SMC三类热固料模压参数差别很大,单位压力从5兆帕到40兆帕不等,选压机吨位前先确认材料形态。同一副模具换料跑,吨位需求能差出五六倍,这张表建议存在手机里。
| 材料形态 | 单位压力(参考) | 模压温度(参考) | 保压时间参考 |
|---|---|---|---|
| 酚醛粉料 | 30-40兆帕 | 150-165℃ | 每毫米壁厚1-2分钟 |
| BMC团状料 | 10-20兆帕 | 135-155℃ | 每毫米壁厚40-60秒 |
| SMC片状料 | 5-8兆帕 | 140-150℃ | 每毫米壁厚30-50秒 |
数字只是起点。同样的酚醛件,SMC反而对压机要求低,所以现在汽车件、电气件大批量的都在往片状料转,一台中小吨位的机就能干原来大吨位的活。翻车最狠的一次是听同行讲的:拿注塑机的吨位经验直接套压缩模,粉料没压实,制品出厂煮一次水整批开裂,赔得肉疼。型腔精度和表面做不上去,再大的吨位也救不回来,加工从粗到精一步一步走,可以看这篇车铣磨放电线割五大工艺对比,把每道工序的活分清楚。
回到开头那个问题:压制模具成型,靠的就是压机吨位给足压力、闭合高度保证装得进压得住。下次接压缩模的活,先把型腔投影面积量出来算吨位,再拿模具总图去对压机的最小最大闭合高度、台面尺寸和顶出能力,两个数都核过了再谈价格。这一步花不了半小时,省下的返工和扯皮可不止一星半点。
常见问题
压制模具能装在普通四柱液压机上用吗?
吨位够不等于能用。还要看台面尺寸放不放得下模具、开口行程够不够取件放料、有没有顶出缸。老式四柱机没有顶出的,得靠人工撬或者外挂气动顶出,效率差一大截,批量大了根本扛不住。
压机吨位选大了有坏处吗?
有。设备折旧和电费都按大机算,车间排产还占台面;压力过剩时工人习惯性压到底,飞边反而更厚,后续清理工时跟着涨。按计算值上浮一档选就够了,不必翻倍买。
闭合高度不够,加垫板安全吗?
前提是垫铁的平行度和硬度过关,两块高度差控制在0.05毫米以内。垫铁要落在台面受力筋正上方,不许悬空。用杂料铸铁拼的垫板压制几千模次后会压塌,定期拿百分表复查一遍。
压制模具和注塑模具哪个制造成本低?
同尺寸制件,压缩模通常便宜两到四成,结构简单、没有热流道,型腔加工量也少。代价是生产周期长、人工上料下料,适合批量中等、电性能要求高的热固性制品。