西安模具加工外协怎么发不踩坑?机时价、排队与验机一套说清
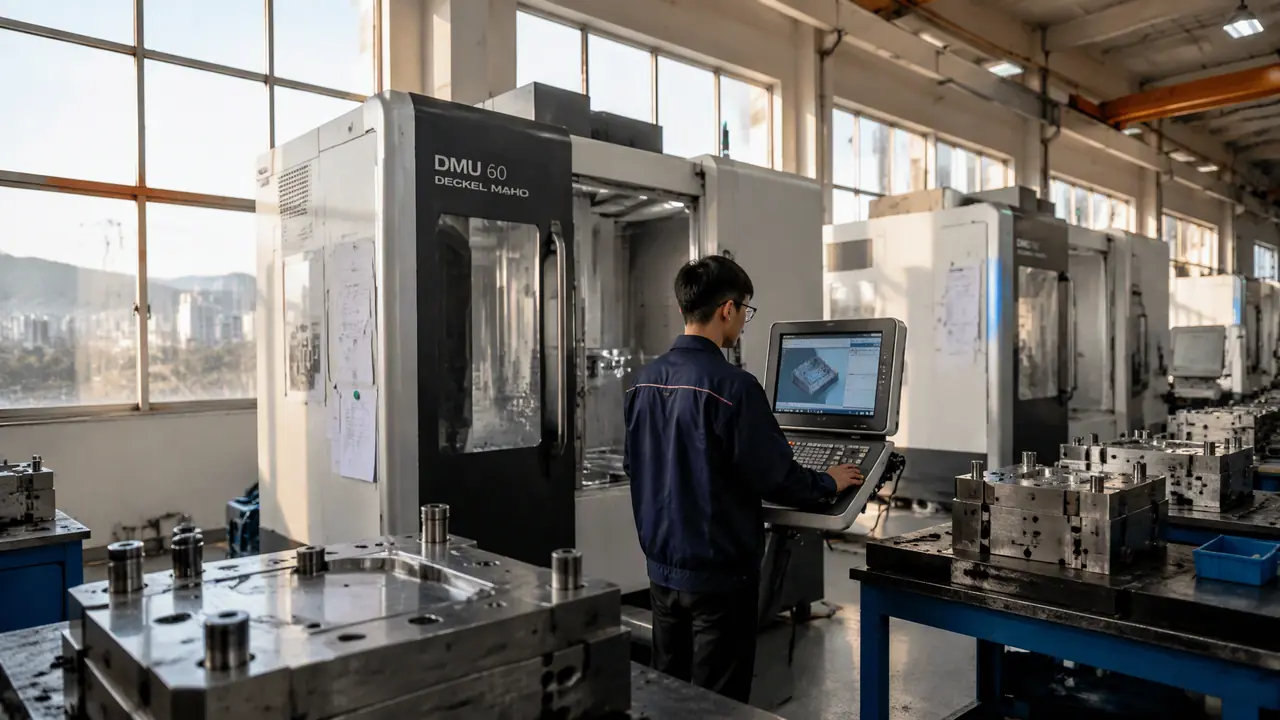
答案很短:在西安发模具外协,别问厂大厂小,先问机时。三轴CNC每小时四十到五十五元,开粗发出去腾自己的机台做精光,排队时间比差价更伤交期,发单前把机时价、装夹费和刀具费三栏谈死,基本不会翻车。
上个月一台七百见方的模坯在我们车间排到夜里,转头我就把开粗发了外协,做西安模具加工这行十年,我最信一条:发外协不看厂的大小,看机时在谁手里。我们自己的机台要留着干精光和钳工配出来的精度活,开粗这种吃功率不出精度的活,压在自家机床上就是烧钱。西安这边做整模的厂不少,可机加产能就那么些,旺季谁家机床不是排到三周以后。
所以别把外协想成救命稻草,它是笔明账。机时价多少、路上运费谁出、排队排几天,这三笔算清楚,外发就是省钱;含糊一笔,就是给别人送利润。
西安模具加工的机时价,把三张报价单对齐就摸清了
机时价别问一家就下结论,手里凑三张报价单横着比,缺项的让对方补齐再比,西安这边三轴CNC常规走每小时四十到五十五元,精度特别高的活按八十元以上另算。报价单缺一栏,后面就有一栏的扯皮。
我现在收报价单有个习惯,先看它把装夹费和刀具费写在哪儿。有的厂机时价报得低,每小时三十八,等你活干到一半才告诉你球头刀磨损要另算,一支进口刀小两百。装夹这种事,复杂模芯一次要吊装找正两个钟头,按机时滚进去就是一笔钱。这个坑我踩过,一套模芯外发开粗,回来一算多付了一千四,全在刀具和装夹上。
| 工序 | 西安常见机时价 | 沿海参考 | 备注 |
|---|---|---|---|
| 三轴CNC开粗 | 40-50元/小时 | 50-60元/小时 | 吃功率,最值得外发 |
| 三轴CNC精光 | 50-55元/小时 | 60-75元/小时 | 看面光度要求 |
| 四轴五轴 | 80元/小时起 | 90元起 | 西安机台少,要排队 |
| 慢走丝 | 按件或60元/小时上下 | 差不多 | 刀口件必走 |
| 深孔钻 | 按孔数计价 | — | 运费要提前谈 |
对了,说句跑题的,别觉得大厂机时价高就是宰你。正经大厂的机时里含着巡检和测量,小厂报得便宜,可出了尺寸扯皮,你连个三坐标报表都要不来。我更偏向把开粗发给小厂,精光留给装备好的厂,一分钱一分货这句老话在机时上最灵。
碰上本地赶交期的小厂自己都在往外发,你也别奇怪,旺季这就是常态,连锁反应而已。你只要盯住一件事:谁的机台在干活,出了问题找谁。中间过了几道手,出废件就没人认账了。想自己开厂排产的人,机时账得先算明白,模具cnc在模具厂怎么用?开粗精光和机时费的账一次算清。
这三种活发出去最划算,发错了两边都骂你
开粗、电极和深腔公 EDM 前的粗加工最值得外发,淬火后的精光和刀口慢走丝尽量留给自己盯,发错方向,省的是小钱,赔的是工期。一句话,越前道的粗活越适合发出去。
开粗不多说了,吃机床功率,谁来干差别不大,发出去一两个小时能省一半机时费。铜公更典型,形状简单料又软,外发四十块一小时,干得又快又好,我们车间去年光铜公外发就省了三万多。淬火后的精加工千万别撒手,热处理之后料硬了,装夹一受力就崩边,外头师傅不心疼你的模芯,铲坏的只能自己认。
电极和深腔这类活,露在外面的接刀痕到下机才能看见,返修一趟运费加机时又是两三天。老实讲,我现在接深腔的模,宁可等本地那台有自动测头的机台,也不往远发。
外协单发出去前,图纸和基准要交代死。基准边、基准角、留量多少,一张纸写清,最好连程式一起拷给对方。有一回我把留量在电话里说了,对方按料边直接铣到位,一模芯废了一半,重备料又搭进去九天。图纸出门前自己再核一遍收缩率,别指望对面替你把关,拿不准的话先看看苏州模具加工外协怎么找?工序分包的门道,外发的规矩各地都通。
发单之前多问自己一句,这活我自己上要几个机时,外头干要几天,运费来回多少。这笔账不清,谁劝你都别签字。比价的时候设备清单也得要,别光听口头说五轴龙门,模具加工厂怎么比价?设备清单和工时报价看懂再下单。
排队比差价更伤人,交期要留出缓冲
外发排队的天数要写进交期里,西安旺季机台普遍排到两到三周以后,光比机时价不管档期,省下的钱抵不上一场空等。下单前先问档期,再谈价格。
上个月我就吃了个闷亏,一套模芯答应客户二十八天交,外协厂说排三天就能上机,结果前面压着两个大件,一排就是十一天,我在人家车间门口坐着催,人家老板两手一摊,前面单子也是钱。运费又是一层,鄠邑那边一趟板车来回小三百,你为了每小时省五块钱的机时价发过去,一来一回运费就把差价吃光了。这种账不会算,发得越多亏得越多。
急着要的活,我宁可多花点本地现档期的机时费。急单压给外地便宜机台,省八百块机时,赔两千八的货运加误期,怎么算怎么亏。你真碰到交期卡死的单,就把外协厂的名字、上机日期、责任人写进合同里,出了岔子有话可说,这比什么口头交情都顶用。
回头说那台排到夜里的CNC,活发出去第四天就回来了,开粗面留量零点三毫米,正正好。西安模具加工的外协就这么回事,机时价谈死、档期问清、基准交代明白,剩下的事交给机床转。别把外协当包袱,把它当自家车间多出来的几台机,你就是全省最宽裕的机加组长。
常见问题
外发图纸给对方,怕工艺被同行拿去怎么办?
签字盖章的白纸黑字别省,保密条款写进外协合同,图纸只发零件图不发装配图。真正的心思放在钢料编号上,模胚自己买,只发加工件,对方拿着一块钢做不出一套模。
外协件回来我自己怎么验收?
带块百分表和塞尺就行。先量基准面平面度,再对留量,开粗面留零点二到零点三毫米算合格。表面有接刀台阶的直接打回去,别抹不开面子,进了装配再返工,钳工的工时比机时贵一倍。
旺季想约外协机时,提前多久打招呼?
压铸模和深腔活最好提前三周挂名,普通开粗一周也来得及。跟固定几家厂处熟了有个好处,插队这种事,人情比定金好使,我认识的一个老板每单都提前一个月发料过去占机位。
中间商接了单再转手发出去,这种能接吗?
能接,但只接他自己的单,别接他转过来的二手单。转一道手加一成价,出了质量问题两头推,你连机器是谁的都问不出来。报价单上让他写明实际加工单位,不肯写的直接pass。