雕刻模具和机加工模具有什么区别?适用产品与成本对比
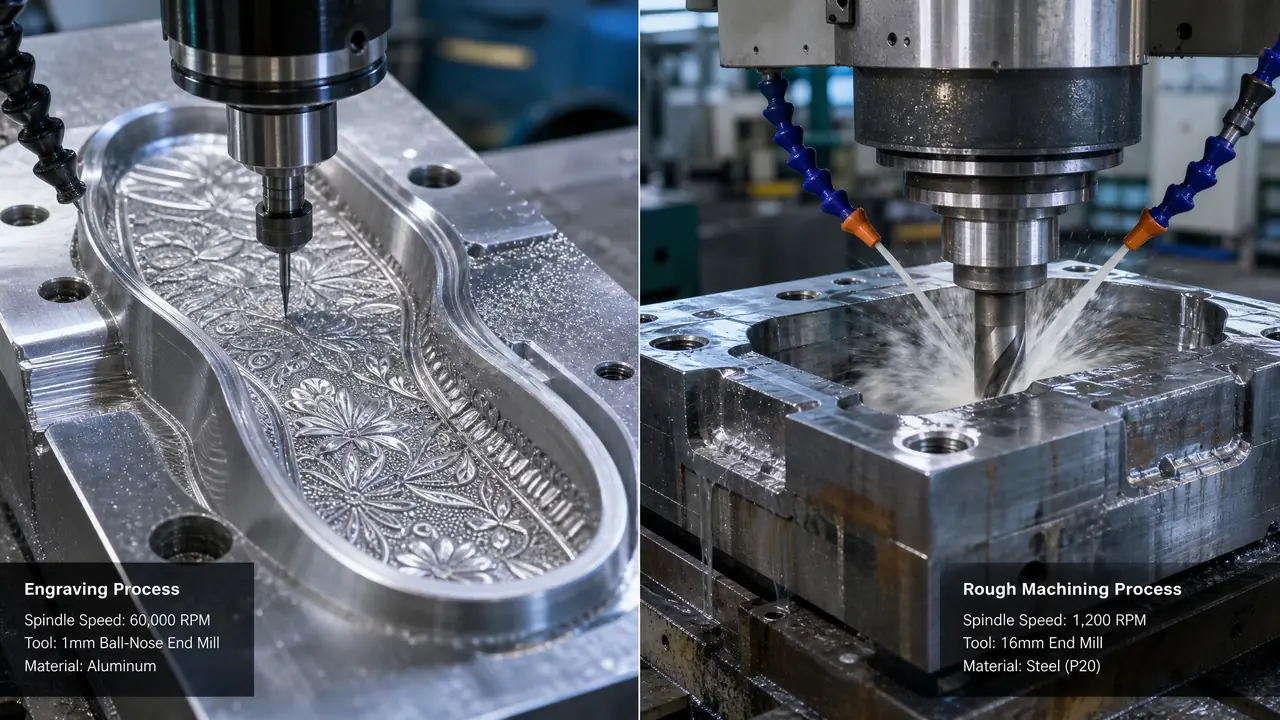
先说结论:做花纹、浮雕、字模这类产品,雕刻模具更省钱也更快;产品一旦有深腔、滑块、装配尺寸要求,就得老实上机加工。两者不是替代关系,是分工关系。你现在要做的,是先看产品有没有结构,再决定找哪种厂。
上个月有个做鞋材的朋友来问雕刻模具的事,他要做一批鞋底花纹模,问了两家厂,一家报四千二说用雕刻,另一家报三万八说必须上加工中心。他懵了,价钱差了九倍,到底谁在坑他?
谁都没坑。这俩工艺干的就是不同的活。雕刻模具吃的是花纹、浅浮雕这一口,机加工模具扛的是结构件。选错工艺,要么多花冤枉钱,要么做出来的东西根本装不上。下面我把差异掰开讲。
一台雕刻机和一台加工中心,差在哪三个地方?
核心差异是主轴转速、刀具直径和吃刀方式:雕刻机主轴普遍两万四转以上,配φ6以下小刀轻吃刀慢慢描;加工中心转速多在一万八转以内,靠大刀大切干粗活。
先看转速。我们车间那台精雕机,主轴最高三万六转,平时雕花纹锁在两万四。转速高,小刀才不会烧刀,纹路的边缘才干净。加工中心是另一个路数,BT40主轴,常规切削转速八千到一万二,你要让它上两万转,刀柄都吃不消。
再看刀。雕刻用的球刀、平底刀,φ0.5到φ6毫米是主流,最细我见过φ0.3的,专门走纹路细缝。加工中心的刀杆随便一支就φ10往上,16毫米牛鼻刀大切深腔,单刀切深两三毫米是日常。一个在描,一个在削,设备刚性完全是两个世界。
吃刀方式也跟着变。雕刻机单层吃刀量一般控制在0.1到0.3毫米,靠快转速和密路径堆出光洁度;加工中心大切宽大切深,讲究金属去除率。你拿雕刀去切深腔,刀就断了;你拿16毫米的刀去走0.2毫米宽的纹缝,纹路直接糊掉。
什么产品该交给雕刻模具?
判断标准就一条:产品卖的是纹理和造型,不是结构精度。鞋模花纹板、皮纹辊、瓶盖浮雕、logo字模、首饰胶模,交给雕刻模具都对路。
鞋模是最大的应用盘。晋江、莆田这一带的鞋底模具,花纹精雕基本全是雕刻机的活。我实测过一副260×180毫米的鞋底花纹铝模,φ1毫米球刀走完精雕整整十一个小时,纹缝最细的地方只有0.15毫米。这种活你给加工中心,它下不去刀,就那么简单。
说个翻车的。有次我们图省事,把一批皮纹件外发给一家CNC加工厂,对方用12毫米的刀铣皮纹,交回来一看,纹路边缘全是毛面,深浅也不匀,等于报废。最后拉回自己雕刻机重做,外发费加返工,三千多打了水漂。从那以后我们定了个规矩,纹缝细过0.5毫米的活,谁劝上大机都不听。
石墨电极也算雕刻机的老本行。放电加工用的铜公、石墨公,很多厂就是用高转速雕出来再拿去打火花的,这条链路在鞋模和家电外壳模里很常见。小提醒一句,石墨粉尘大,接这活之前先看车间有没有配吸尘装置,不然机器导轨磨损快得吓人。
成本对比:一张表看明白
在花纹类产品上,雕刻模具比机加工便宜得多也快得多;可结构件反过来,机加工没有替代方案。看自己的产品属于哪类,账就好算了。
| 对比项 | 雕刻模具 | 机加工模具 |
|---|---|---|
| 典型产品 | 鞋底花纹、瓶盖浮雕、logo字模 | 注塑模、压铸模、结构件 |
| 主轴转速 | 24000转/分以上 | 8000至12000转/分 |
| 常用刀具 | φ0.5至6毫米小刀 | φ10毫米以上大刀 |
| 常用材料 | 铝合金、锌合金,部分预硬钢 | P20、718H、2738等模具钢 |
| 做模周期 | 3至7天 | 15至30天 |
| 一副价格 | 3000至8000元 | 2万到十几万 |
| 精度侧重 | 纹理还原度、表面细腻度 | 尺寸公差,行业普遍按±0.02毫米谈 |
账面上看,价格差出六倍不止,周期差出三倍。所以我的倾向很明确:能用雕刻模具的产品,别去碰机加工,纯粹是烧钱。那位朋友的鞋底模最后给了雕刻厂,四千二,五天交模,试出来的纹路他自己都拿手机拍照发朋友圈。
但话说回来,别把雕刻机当万能机。深腔、碰穿孔、滑块位、斜顶位这些活,它碰都别碰。有人图便宜拿雕刻机硬干结构件,腔做到一半刀臂就发颤,表面振纹一出来,整套料报废。这种亏别再有人吃了。
还有一笔隐性账别漏算。机加工钢模往往要配电极放电,铜公的材料费加放电工时,一副模下来又是一两千往上;雕刻模具铝料直接见成品,工序短一半。试模那边也是,花纹不对回机床补雕半天就交,钢模改一次纹路,得拆下来烧焊再重铣,一个星期起步。我们统计过手上一批鞋模订单,补雕平均等一天,钢模烧焊改纹平均等七天,交期就是这么拉开的。
回到开篇那道选择题:四千二的雕刻模具和三万八的加工中心模具,答案是先看产品。产品靠花纹卖钱,走雕刻;产品有结构要装配,走机加工。两条路各干各的,谁也不抢谁的饭碗。
常见问题
雕刻模具能用钢材做吗?
能。P20这类预硬钢,硬度在HRC45以下,雕刻机配硬质合金刀可以直接雕。再硬的料就别硬上了,先雕石墨电极,再拿去放电,这条路更稳也更省刀。
机加工中心能做花纹吗?
粗纹理可以,比如网格纹、大皮纹,换个球刀慢慢走也凑合。细过0.5毫米的纹路就别为难它了,主轴转速和刀具半径都到不了那个精度,硬做出来的纹路发糊。
雕刻出来的铝鞋模耐用吗?
常规EVA和橡胶鞋底,一副铝模打几万模次没问题,我们厂的模子普遍跑到八万模次还在用。花纹磨损了可以回雕刻机补雕一次,比换新模省一大截。
小批量打样选哪种更划算?
打样阶段优先考虑雕刻,周期短、单价低,改版重雕一副也就几千块。等产品定型、要上量产线了,再根据结构需求决定要不要开钢模。
延伸阅读
想系统了解车铣磨放电这一整套工艺怎么分工,可以看这篇模具加工五大工艺对比,把雕刻之外的路线也补齐了。
如果你走机加工这条路,UG编程是绕不开的一关,这篇从UG编程到CNC加工的学习路径写得很实在。