液压机模具压边力和行程怎么配?拉伸件拉裂的调法讲清
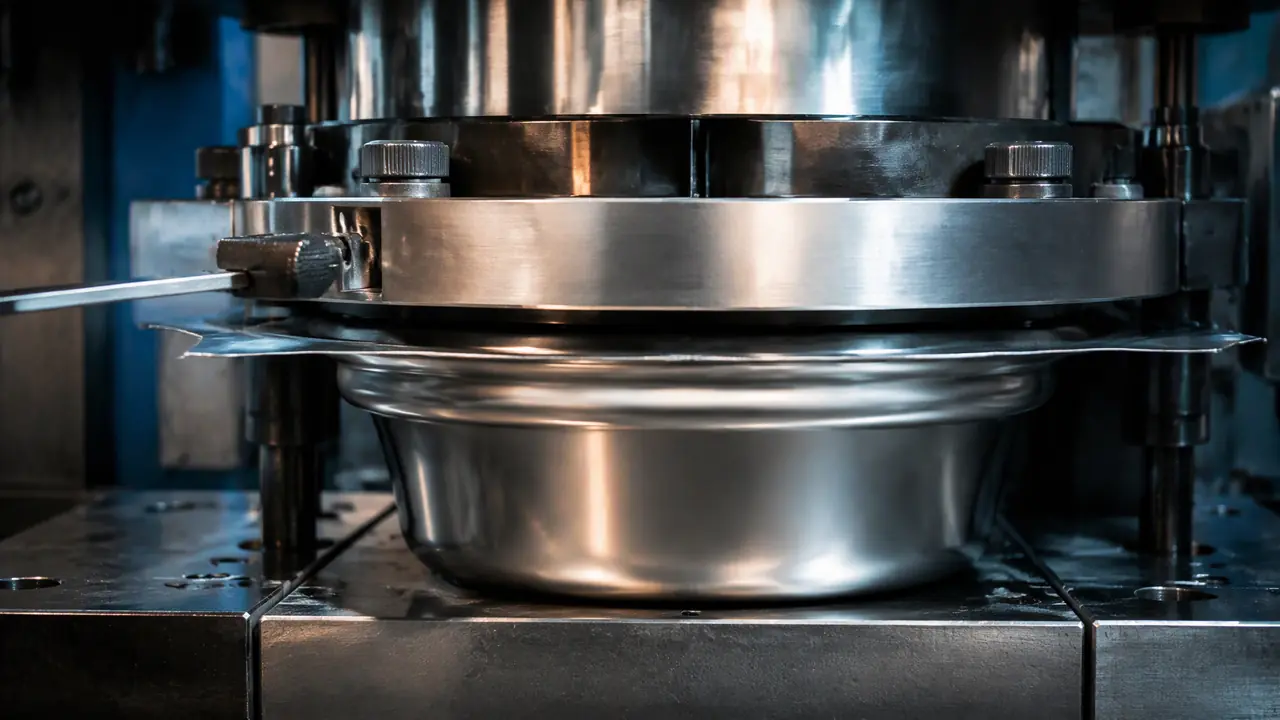
把话放这儿:液压机模具出不出活,八成看压边力和行程配没配对。压边力从拉伸力的两到三成起调,压边圈四角间隙差别超过三丝,行程留足拉伸深度加取放料余量。先拿这三条定框架,再按裂口位置对症动刀,多数拉裂当班就能压下去。
上个月在车间调一副液压机模具,315吨的油压机,拉0.8毫米厚的201不锈钢水槽,第一件出来碗口R位就撕了个月牙口。学徒嘀咕是不是钢板不行,我指着压边力表让他看,表上还不到三吨,压边圈等于虚搭在料上,板料成片往里涌,全堆到凹模圆角硬挤,不裂才怪。
这话掰开讲很好懂。液压机跟冲床不是一个脾气,冲床的力憋到死点前几毫米才爆发,液压机全行程都能出满吨位,滑块速度还能压到每秒十毫米往下慢慢蹭。这个脾气让它在拉伸、压印、整形这几类活上几乎没有对手,也让压边力的调法跟冲床彻底是两本账。我把这三年在油压机上摸出来的门道捋一捋,拣要紧的说。
液压机上的模具,跟冲床模具不是一套思路
液压机全行程出满力、速度可调还能保压,天生适合拉伸压印整形;冲床适合冲裁,两边模具的受力思路差得远。液压机拉伸模可以把压边力交给液压垫顶缸,表上直接读数,冲床上要么弹簧要么气垫,多数靠估。就这一条,把两边的调法分了家。
先说受力。拉伸模装在液压机上,压边圈底下直接接液压垫,顶缸压力从操纵台拧旋钮就给,15吨还是22吨,表上有数。冲床拉伸呢,压边圈靠弹簧顶着,压到行程后段弹力还往上蹿,深拉件经常在中段莫名其妙裂给你看。我更偏向把深拉的活全排给液压机,就冲压边力这条是明账。
再说保压。压印模在液压机上是个舒服活:200吨保压三到五秒,整个型面压力恒定,浮雕字迹的深浅能压在两丝以内。冲床压印是一锤子买卖,料流动不到位,花纹就深一块浅一块。整形模同理,回弹大的料多保两秒,形就吃进去了。对了,说到这个,老一辈把液压垫叫顶出缸,拉伸时当压边用,结束时顶出工件,一个缸干两份活,这钱省得实在。
| 对比项 | 液压机 | 冲床 |
|---|---|---|
| 出力方式 | 全行程满吨位,可保压 | 死点前几毫米才爆发 |
| 速度 | 每秒5到25毫米,可调 | 每分钟30到60次 |
| 压边力来源 | 液压垫顶缸,表上直读 | 弹簧或气垫,靠估 |
| 顺手工序 | 拉伸、压印、整形 | 冲裁、折弯、浅拉伸 |
压边力和行程到底怎么配?
压边力从拉伸力的两到三成起调,压边圈四角间隙差不超过三丝,行程按拉伸深度加取放料余量再放宽一截。这三条先定住,再去抠速度和润滑,顺序别乱。
压边力给多少,先算拉伸力。筒形件首拉,压边力按拉伸力的百分之二十五起步,201不锈钢黏,我习惯给到三成往上。上个月那副水槽模,480的圆片拉到250内径、深160,拉伸吨位算下来65吨上下,压边我从18吨起试,每加一档压两件看法兰。20吨的时候外圈还有细皱,22吨皱没了也没裂,就锁在这儿。这账偷不得懒,每个模都得重算一遍,料厚一换,压边力就得跟着动。
行程是另一笔账,新手上机多半栽在这。开口高度得装得下:模具闭合高度,加压边圈浮起那几毫米,加拉伸深度,再加取放料的手和料勺。我给自己定的规矩是,液压机开口留到闭合高度加一倍拉伸深度再放200毫米,上机械手取料的还得另加。行程不够硬打,轻则刮伤工件,重则把压边圈墩变形,那修起来就不是半天的事了。
速度这关好多人不当回事。滑块快降到贴料就转工进,工进段普通碳钢每秒10到15毫米,201不锈钢压到6到10,收尾前20毫米行程再慢一档。为什么这么抠?速度快了摩擦热上来,润滑膜一破,料跟模子直接咬,裂得比压边不对还快。压边圈平行度也顺手拿塞尺查,四角差超过三丝就得研平。我们图省事,四角垫0.05的铜皮先试,试顺了再上机床修。
件老拉裂,先看裂在哪再动手
拉裂九成出在压边力、凹模圆角和润滑三处,裂口位置会说话:底部圆角裂查R角,壁部中段裂查变薄和间隙。别一裂就加压边力,十个里八个越加越裂。
裂口诊断我自己总结成一张表,贴在机台边上,学徒对着看:
| 裂口位置 | 大概率原因 | 先动的参数 |
|---|---|---|
| 筒底圆角R处撕 | 凹模R太小,压边力偏大 | R加到料厚的8到10倍 |
| 壁部中段裂 | 变薄率超了,间隙紧 | 单边间隙放到1.1倍料厚以上 |
| 法兰根部局部裂 | 压边圈不平或局部磨损 | 塞尺查四角,修平压边圈 |
| 一拉就碎,口子齐 | 料硬化或润滑失效 | 换含氯拉深油,安排中间退火 |
展开讲两句。凹模圆角是拉伸模的命门,首拉R小于8倍料厚,201不锈钢基本必裂,低碳钢能放宽到5倍。凸模圆角也别抠,5倍料厚起步。拉伸系数同样卡人,不锈钢首拉系数零点五二到零点五六,480的片拉250内径已经在极限边上,客户非要再深,就老老实实排二拉,别跟料较劲。润滑我用含氯的拉深油,早年贪便宜拿机油凑合,四十来件模面就拉毛,返修抛光花的工比油钱贵十倍。
最难的一回是前年一副方盒模,壁部老在中段裂,压边加了降了都不管用,耗了一整个星期。最后发现是凹模R修过之后没抛顺,接刀痕挂料,油石推了半天再试,一班的良品从六成拉到九成八。这事给我的教训是:裂口位置对上表了还压不住,就上手摸模面,机器算不出来的毛病,手指头摸得出来。要把压边力从零调起的那套账再往深里抠,可以看这篇五金拉伸模具起皱怎么办?压边力的调法,思路是通的。
回到开头那副水槽模。压边锁到22吨,凹模R从6改到9,工进速度压到8,第二天两班出了一千一百件,裂的不到十件。学徒现在上机前先念那三句:压边三成起,四角三丝平,行程留足再放宽。液压机模具这东西说玄也玄,说白也白,参数配顺了,机子转得比谁都服帖。
常见问题
液压机拉伸时滑块速度给多快合适?
贴料前快降,贴上就转工进。普通碳钢每秒10到15毫米,201不锈钢给6到10,收尾前20毫米再慢一档。速度一快润滑膜跟不上,裂得比压边力不对还凶。
老液压机没有液压垫,压边力从哪来?
三个土办法:压边圈上装矩形弹簧,倒装模借滑块方向压边,再不然加限位垫块控制压边圈浮高。弹簧越压弹力越大,深拉件中段容易裂,垫块反倒稳当,我们车间那台老油压机一直这么干。
压印模放液压机上做,比冲床好在哪?
好在保压。冲床压印就一瞬间,料流动不到位,浮雕深一块浅一块。液压机200吨保压三五秒,整面压力恒定,纹深公差能压在两丝以内。代价是节拍慢,几万件的大单得先算产能。
起皱和拉裂会在同一件上出现吗?
会,多半是压边圈不平或者局部磨出坑。外圈皱、R位裂,先拿塞尺查四角间隙差,超过三丝就修平。别急着加压边力,一加裂得更厉害。