热冲压模具怎么做好?1500兆帕背后的冷却水路与保压时间
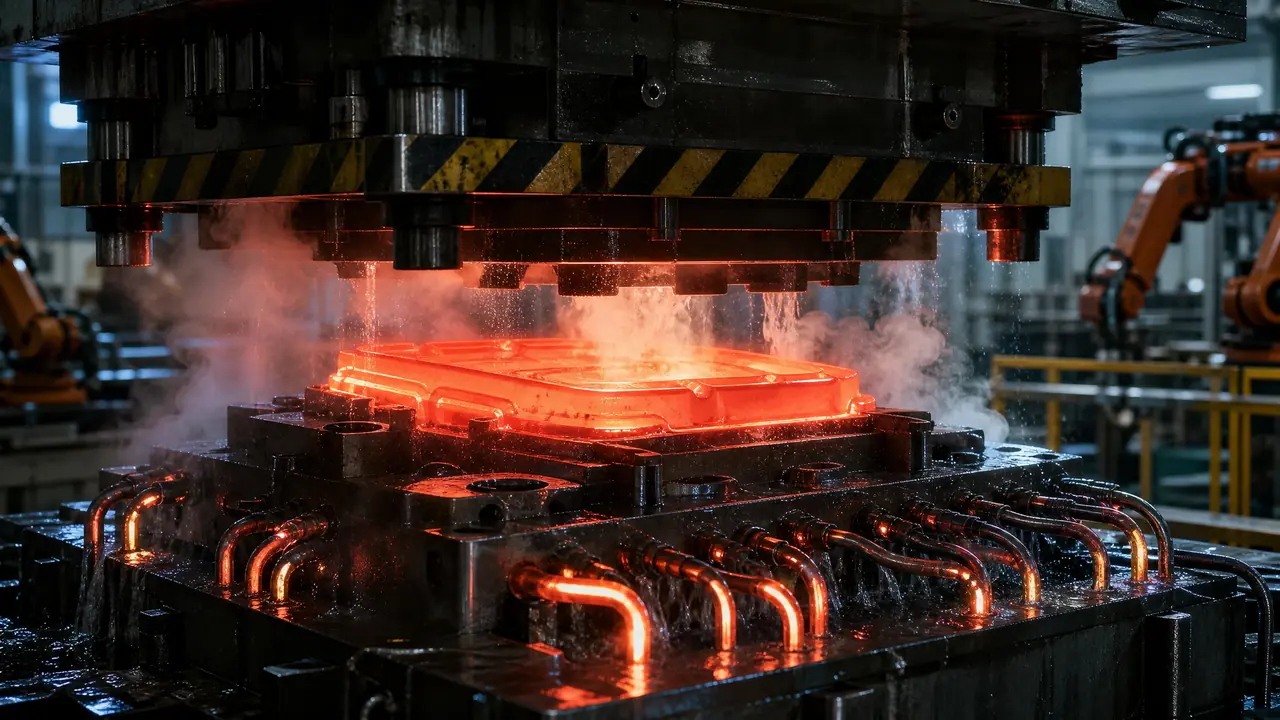
先说结论:一套热冲压模具行不行,看压型只对了一半,另一半的命门在冷却水路和保压时间上。950度的硼钢板进了模,哪里先冷透、哪里慢半拍,出模就是两种强度。验模先抠水路图纸和保压参数,再谈外观面。
上个月我在车间盯一套B柱热冲压模具的T1,料温930度出炉,机械手八秒送到压机上,压完翻出来断面发亮,我当场心就落了肚。热冲压这行干久了都有数:压型是粗活,降温才是细活。
普通冲压模,师傅们盯的是回弹和毛刺。热冲压模具不一样,料是烧红的,形状压出来只是开了个头,真正决定这批料能不能卖到1500兆帕的,是模膛背面那几十条钻孔水路。水路离了图纸没法补,出了厂再改,整套模得拉回加工中心,一耽误一个多月。
所以接一套热成形模,图纸评审那天我只干一件事:把冷却水路图调出来,一格一格核水到模面的距离。这个习惯救过我两回。
热冲压模具为什么把冷却看得比压型还重?
它一半是压型,一半是淬火:950度的硼钢要以每秒27度的速度冷却,冷速不够出不了马氏体,强度从1500兆帕掉到800以下。
硼钢出炉的时候颜色跟烧红的铁丝差不多,进模合上那一瞬间才算开始干活。冷速差一点,微观组织里就混进铁素体,端口冲击一打直接判废。跟家里淬刀口一个道理,烧红了要么一口气激到底,最怕不冷不热地晾着。相变这层理,模具热处理为什么关键?淬火回火对寿命的影响里讲得更细,可以对着看。
水路的讲究就在三个数:离模面的距离、孔间距、进出水温差。我现场记的账是这样:
| 冷却方案 | 水路离模面 | 孔间距 | 实做表现 | 成本 |
|---|---|---|---|---|
| 传统直孔水路 | 12-15毫米 | 25毫米上下 | 圆角处常慢半拍,易出软点 | 基准价 |
| 随形水路镶块 | 贴着型面走 | 8-10毫米 | 全件温差5度以内 | 贵三到四成 |
| 铜镶块局部快冷 | 压进圆角局部 | 不占整模 | 单点见效,救急用 | 一处几千块 |
我更偏向把预算花在随形镶块上,少跑两轮试模,差价就能赚回一半。直孔水路不是不能用,圆角和深腔部位一定多打两个测点,那里最容易出软点。别的位置冷得再好,一个软点就能把整批件拖进复检。
模面材料也别凑合。热冲压模常年在一两百度的工作温度里反复吸热放热,拿冷作模具钢凑数,用不了几万模次型面就开始龟裂。我见过用得最久的模子,型面氮化做得扎实,进水滤网又按月清,做到十几万模次还在服役。钢花钱,水不花钱,把水伺候好比换钢划算得多。
保压十二秒,这笔时间账怎么算?
保压不是压着不动,是给组织转变留时间:1.6毫米的B柱料保压12秒上下,出模温度压进200度以内,掀早了强度和翘曲两头吃亏。
我进车间第一年觉得保压就是傻等,后来才明白那十几秒是模子在替你做热处理。冷冲压那一套摸回弹、算补偿的手艺到这儿基本失灵,料还没硬透你就去量尺寸,量出来的全是假数,汽车冲压模具设计怎么做?工序排布、回弹补偿与调试要点里那套流程得分开用。
水温我按这个区间盯:进水20到25度,出水别过60度,高出60就加大流量或者换水路。掐秒表比掐感觉靠谱,操机的小伙子上个月把保压掐成9秒,头十件看着都挺好,出模一摸还烫手,堆在料架上自己就翘了,强度复测也矮了一截。掀早十几秒,返工一整天。
对了,说个跑题的。炉子到压机之间的转运窗口,别超过八秒,红料在空气里掉温掉得飞快。老师傅看火色定温度,亮橘色差不多就是930度,比有些没校过的红外枪还准。
验模和调试,最容易翻的三处
验模先验水路再验模面:水路打30公斤气压保半小时,热电偶贴模面量温差,磨个断口看组织,三关全过才轮到试冲件说话。
第一处是渗漏。堵头和接头全藏在模背面,上压机之前必须打压试验,30公斤保半个小时,表针不动才算数。这个坑我踩过:帮人代管的一套门槛梁模,装配赶工期,一个堵头少上了密封胶,试到第二轮腔里就窜水,返工两个星期,光加工费就贴进去几千块,人情还得搭一份。
第二处是铝硅涂层掉屑。带涂层的硼钢料烧过之后,皮会掉在模面上,积多了就压出麻点,得按批次清理,喷砂别等三个班次才想起来做。第三处是温差,热电偶在模面四角和圆角各贴一个,同步温差别超过10度,超了就回头查水垢和流量。水垢这东西看着不起眼,一毫米厚的水垢能把冷却效率拖下去一大截,进水滤网按月清,跟换遥控器电池一个道理,别等蔫了才动手。
师傅们常犯的错是把顺序倒过来:先急着试冲件,件裂了再回头查模子。其实件是最诚实的,可它吵起架来你也未必听得懂,先把水路和温差理顺,件多半一次就过。
那套B柱模后来一次试成,客户验货当天就把第二副的下模图纸发过来了。回想起来不是我们压型压得多漂亮,是水路评审那天抠得够细。人跟模一样,里子冷得匀,面上才立得住。热冲压模具的刃,就磨在水里。
常见问题
一套热冲压模具大概多少钱?
小件像门防撞梁这类单腔模,我经手的一百多万起步;B柱、门槛梁这类带随形水路的主安全件模,两三百万到五百万都正常。报价单里水路加工和镶块是最大的变量,往死里压这块的价,后面多半要还账。
做一套热冲压模具要多久?
从订料到T1,常规四到六个月,随形镶块要外发打印的话再加一个月。红料等不起模子,旺季排产得提前打招呼,临时插队神仙也快不起来。
老冷冲模能不能改成做硼钢的?
不建议。刚度、水路和模面材料都顶不住950度的红料,改造成本跟新开一副差不了多少,隐患还留着。要转热冲压,直接按新模报方案,别在旧模上省那点钱。
热冲压件开裂都是模具的问题吗?
不一定。料温不够、转运超过八秒、炉温曲线跑偏,都会裂。先查炉子和机械手节拍,再回头扣模子,顺序反了容易白修一场。