模具铣刀怎么选?钢料开粗精光的刃径搭配
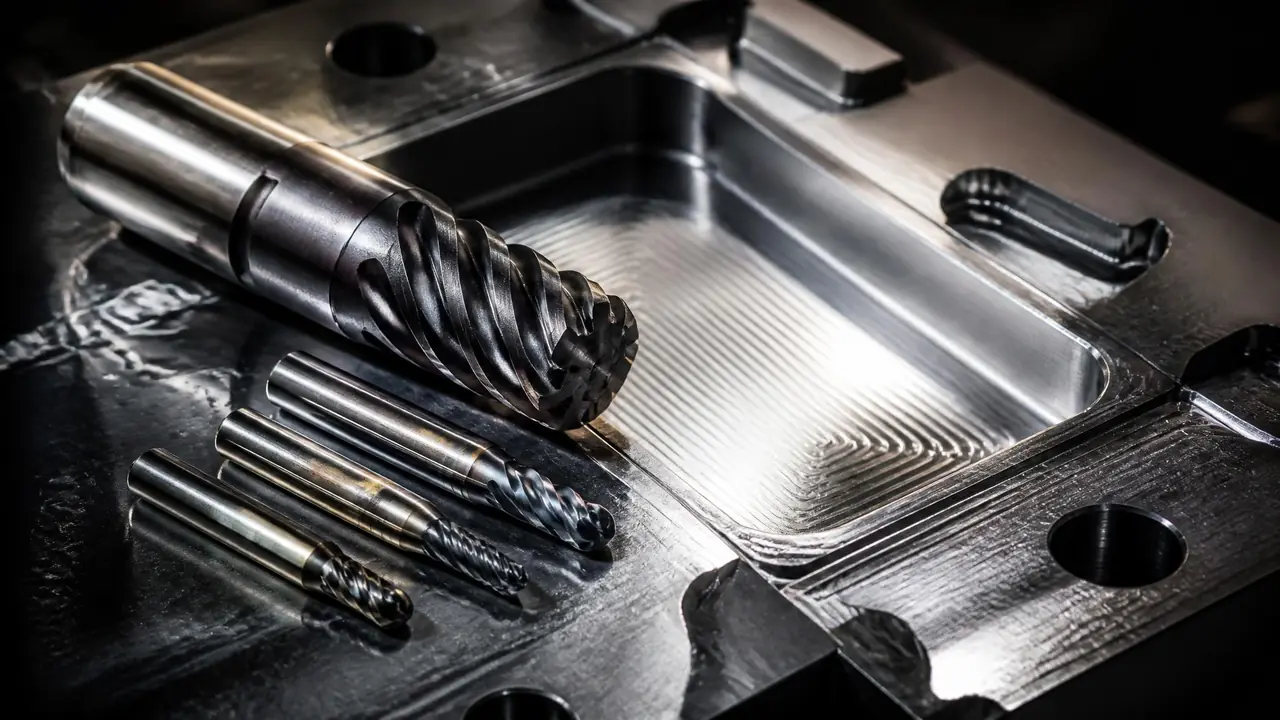
别绕了,钢料开粗直接上D25到D35的圆鼻刀,精光换R2到R4球刀压小行距,这套搭配对P20、718H这些常用模具钢都好使。刃径搭不对,轻则工时翻倍,重则接刀痕修不完。先看料单硬度,再对号选刀。
模具铣刀要是刃径搭错了,后面怎么调参数都是白忙。上个月有个做注塑模的朋友找我诉苦,一套718H的动模框开粗跑了三个半小时,我过去一看,机床上夹着一把D12的合金刀。问题不在编程,在选刀。
钢料开粗和精光是两个世界。开粗拼金属去除率,讲究大直径、大层降、大步距;精光拼表面质量,讲究小行距、高转速、短悬伸。一把刀从头打到尾,效率低还容易留接刀痕。开粗该用多大、精光该留多少、清角什么时候换刀,下面按P20、718H、H13这些常用料一件件说。
开粗敢上大刀,工时才压得住
钢料开粗优先用D25到D35的圆鼻刀,层降给到1毫米以上,小刀慢走纯属浪费机时,这个阶段效率就是一切。718H这类预硬料硬度在30HRC上下,涂层合金圆鼻刀的线速度可以给到90到110米每分钟。拿D30R5换算,转速在1000转附近,层降1.2毫米、步距18毫米,是我车间里跑得最顺的一组参数。同样的模框,D30R5一个钟头出头开完,换D16得三个小时往上,机时差着两倍多,这不是调参数能追回来的。
有人说大刀费钱。一把国产D30R5一百多块,好点的三四百,看着确实比D12贵一截。可机时省下来的钱,按中小模具厂每小时六十到八十的加工费算,一套模开下来差价早就盖过刀钱了。这笔账不少老板没算过。
碰到硬度上35HRC的料,层降就得往下收。同样一把D30R5,层降压到0.8毫米左右,转速再降一档,硬顶只会烧涂层崩刃口。P20和718H是好打的料,S136淬硬到50度往上就轮不到铣刀逞强了,该做铜公打电火花就换工艺,别跟材料赌气。
开粗、精光、放电、线割这些工序怎么排,之前写模具加工五大工艺对比那篇时整理过一张流程图。选刀之前先想清楚这道工序在整条链里的位置,思路会清楚很多。
精光这步,行距比刀的牌子更要命
精光用R2到R4的球刀,行距压到0.1毫米以内,转速拉高走稳,光出来的面能让省模少熬两三个钟头。球刀的理论残留高度跟行距的平方成正比,行距0.2毫米和0.08毫米,表面波峰差着好几倍。我习惯用R3的球刀,行距给0.08,转速3200左右,走出来的面摸上去跟过了800号油石差不多,钳工省模从600号起步就够了。有人舍得花四五百买进口球刀,行距却还留着0.15,那钱等于白花。
还有个细节,精光刀的悬伸越短越好。刀柄夹持段至少吃进夹头三分之二,伸出超过三倍直径,转速一高就震,震纹一出前面全白干。去年一套透明件模芯,换了短刃R2.5才把震纹压下去。之前那把刀本身没毛病,就是伸得太长。
还有,精光时新旧刀别混着装。同一把刀打了两个件,第三个件接着用,光洁度肉眼可见地往下掉。批量件按五个一换刀排班,省模时间马上就稳了,这笔账跟刀钱一样要算。
刀路参数怎么跟编程配合属于另一门功课,模具编程从UG到CNC的学习路径那篇里,把等高、平行、流线三种刀路的适用场景分得很细,值得对照着看。
一张表看懂钢料的刃径搭配
开粗选大直径圆鼻刀留0.3毫米,半精削到0.1,精光球刀清零,三步换刀是钢料从毛坯到出光的常规路数。下面这组参数按718H、硬度30HRC左右的料给的,P20基本通用,H13这类热作料要整体再降两三成。
| 工序 | 刀具 | 层降或行距 | 留量 | 参考转速 |
|---|---|---|---|---|
| 开粗 | D30R5圆鼻刀 | 层降1.2毫米 | 0.3毫米 | 1000转上下 |
| 二次开粗 | D8R0.8牛鼻刀 | 层降0.5毫米 | 0.15毫米 | 2200转左右 |
| 半精 | D10R5球刀 | 行距0.35毫米 | 0.08毫米 | 2600转 |
| 精光 | R3球刀 | 行距0.08毫米 | 0 | 3200转 |
表里的留量才是关键。开粗留太少,半精刀一上去切削量忽大忽小,刀具寿命反倒崩得快;留太多,半精和精光都在陪跑。0.3、0.15、0.08这个递减节奏,是我拿好几套模试出来的稳妥值,急着交模也不能跳步。
换刀勤不等于误工。热缩夹头装一把刀十几秒,夹持跳动也小;普通ER夹头便宜,夹D8以下的小刀时跳动容易超过0.02毫米,精光面上就是一圈细纹。小刀配好夹头这一步,不少人图省事直接跳过去了,返工的时间比省下的钱多。
深腔清角为什么总崩刀?
清角崩刀多半是平刀硬怼R根,切削量瞬间翻倍冲击刃口,换小牛鼻刀或做残料二次开粗就能避开这个坑。模腔底部的R角,开粗大刀必然剩一圈残料。有人图省事直接拿平刀去清,平刀没有R角,一进根部切削量瞬间上来,刃口当场就崩。正确做法是先用残料分析算出剩余量,换D6或者D8的牛鼻刀做二次开粗,再交精光。
说实话,崩刀这个学费我交过不止一次。有回赶一套压缩模,直接用D10平刀清R2的角,一把一百多的刀崩了仨刃,最后老老实实改二次开粗,整道工序反而快了四十分钟。刀具这东西,越急越要按规矩来。
回到开头那套三小时半的模框,朋友后来换了D30R5开粗加R3球刀精光,整套钢料两天走完。模具铣刀的学问说大不大,就是开粗敢用大刀、精光舍得压行距、清角按残料分步走这三条。下次领料单到手,先看硬度再定刀径,别让小刀继续硬啃。
常见问题
模具铣刀的涂层怎么挑?
加工碳素钢和预硬钢,AlTiN类涂层的合金刀就够用,性价比也高。碰到不锈钢这类发粘的料,可以挑带硅的涂层牌号,抗粘刀好一些。别光看涂层名字唬人,让供应商给一张适用材质对照表,比啥都实在。
开粗能用白钢刀吗?
能,但只适合断续切削或者旧机台主轴刚性差的场合,白钢刀韧性好、扛冲击。新机台打钢料,整体合金刀的效率高得多。现在白钢刀基本退到修模和应急的位置了,日常开粗别再指望它。
一把刀用到什么程度该换?
粗加工看刃口,后刀面磨损到0.2毫米左右、或者切削声音变闷发尖,就该换了。精光刀更敏感,刃口有个芝麻大的崩缺,表面立刻出亮痕。精光刀别等崩了再换,按加工件数定个强制更换点更划算。
国产刀和进口刀差距大吗?
开粗工序国产刀已经够打,价格差着三四倍,性价比一边倒。精光和深腔小刀这种吃稳定性的活,进口刀的寿命一致性确实强一截。我的用法是粗活国产、精活进口,一套模下来刀钱能省三成左右,质量还不吃亏。