冲压连续模具怎么排工位?料带与跳步
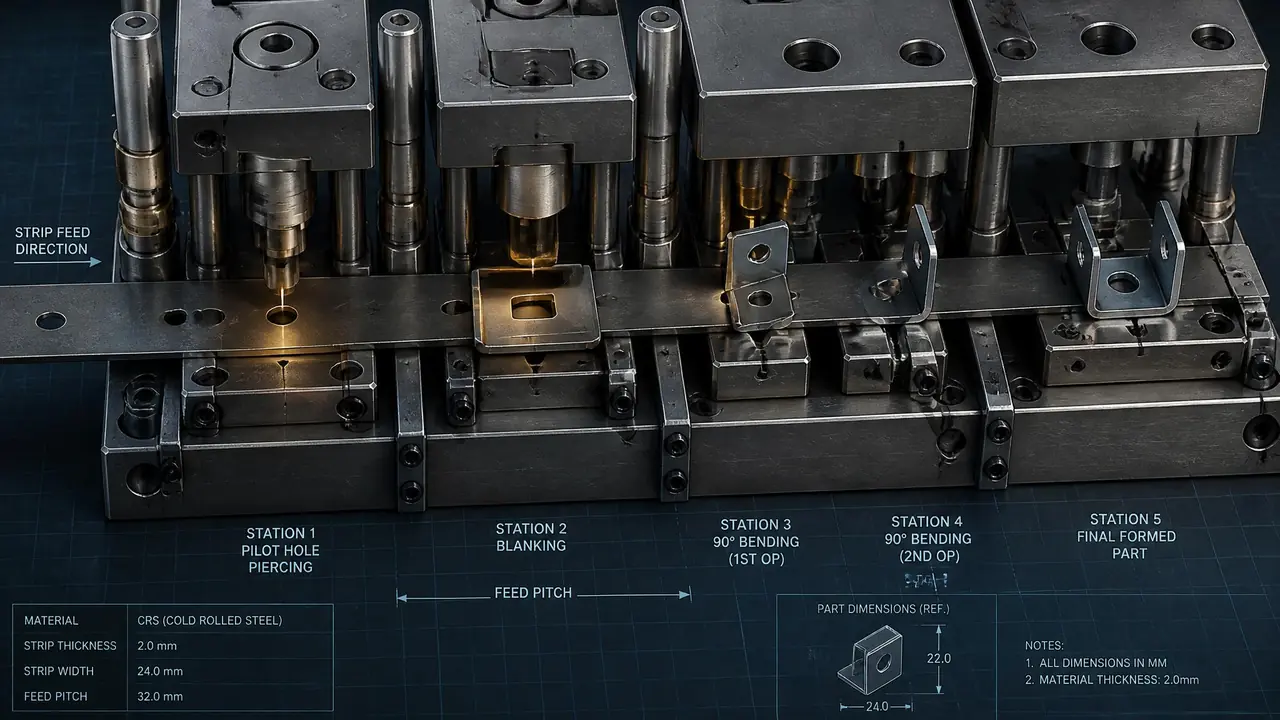
直接给结果:冲压连续模具排工位,先把载体和料带走向定死,再按冲导正孔、切外形、折弯整形的顺序拆步。工位多少由产品结构决定,复杂折弯宁可多留一个空工位也别挤在一起。动手开钢之前,先把整条料带图画完整。
客户发来一个精密插片,问冲压连续模具得排几个工位、什么时候能出件——这个问题我每周都要回答一遍。我的看法一直没变:工位数量不是拍脑袋定的,是料带决定的。料带怎么走,工位就怎么排,排样做扎实了,后面试模基本是走流程;排不好,改模能改到你怀疑人生。
很多人一上来就纠结步距算多长,方向就反了。步距是算出来的没错,但排在第一位的是载体形式和料带走向,这两样定了,步距、工位顺序、导正方案才有落脚点。下面按我们车间实际的排样顺序,一层一层拆开讲。
排工位先排载体,料带走向定生死
排工位的第一步不是算步距,是选载体。双边载体最稳但废料多,单边载体省料,小而薄的件可以走中间载体。载体就是料带上那两条边框,冲压全程靠它把产品拖过每一个工位,载体一变形,后面全乱。
三种载体的差别,用一张表说清楚。
| 载体形式 | 适合场景 | 材料利用率 | 送料稳定性 |
|---|---|---|---|
| 双边载体 | 料薄、精度高、有整形压印的件 | 低 5-8 个点 | 最稳 |
| 单边载体 | 外形简单、料厚 0.8mm 以上的冲裁件 | 较高 | 容易偏摆 |
| 中间载体 | 连接器端子、细长小件 | 最高 | 折弯后易抖动 |
我的教训在上个月。一个 0.5mm 厚的 304 屏蔽罩,为了省料走了单边载体,试模时送到第三步就开始偏摆,导正销插不进孔,边缘全是毛刺。改回双边载体重排,材料利用率从 76% 掉到 69%,但每一把都稳定出件。老板盯着那 7 个点的料钱心疼,我盯着的是每改一次模三五天的周期,这笔账不难算。
料带走向也有讲究。产品上的孔位、折弯线尽量和料带边缘平行,斜着走料的话,冲裁间隙和折弯回弹都会跟着角度变,调试难度翻倍。毛刺方向也得想,冲裁断面靠凹模一侧,外观面朝上还是朝下,客户验收时看得一清二楚。这一步在 CAD 里多花半小时,后面少改三回模。
跳步怎么算:步距、导正孔和空工位
步距等于排样最宽处尺寸加载体桥宽,再留 0.5-1mm 余量;导正孔必须安排在前两个工位冲出,后面全靠它定位。跳步的本质是让料带每走一步,都落在同一个基准上,误差不累计。
导正销和孔的配合间隙,我们一般取 0.01-0.02mm,料越薄取越小。间隙大了料带会前后窜,冲出来的孔距就不对;小了容易卡料拉伤。别小看这两丝,0.5mm 以下的薄料,两丝的差距就是合格品和报废品的距离。
空工位是新手最容易删掉的东西。看着什么都没做,白占地方,实际上它有两个用:一是给后面的工位留修改余地,试模发现要加一个整形或者切口,有现成位置可以塞;二是分散受力,连续冲压时冲裁力集中,隔一个空位能减少料带变形。十来个工位的模具,我习惯每三四个工位留一个空的,折弯工位前后必留。
送料节拍也在这一步一起考虑。冲床每分钟冲 200-400 次,步距误差哪怕只有 0.05mm,几百次下来累计偏移就够让末端工位错位。冲完的刃口精度怎么保证,可以看看这篇车铣磨放电线割五大模具加工工艺对比,刃口靠线割还是磨,间隙精度完全两回事。
折弯工位的顺序与回弹补偿
折弯永远排在冲裁和切口之后,一次只折一个方向;回弹补偿按材料和硬度预留,SUS301 半硬料通常留 3°-5°。顺序排错,前面冲好的孔会被拉变形,这是排样里最贵的错误。
原则很简单:先冲后折,先内后外,一次一个方向。孔在折弯线附近的,要么提前把孔位往外让,要么把这一步安排在折弯之后补冲。压筋、压印这类体积成形的工位放在折弯前面做,折完再压,筋会被拉塌。
回弹没有公式能一次到位,试模就是干这个的。我们车间的做法是第一版补偿角按经验给:SPCC 冷轧板留 1°-2°,SUS301 半硬料留 3°-5°,铝料软但回弹怪,要试。之前一个端子,第 9 工位 90° 精折弯,试出来实际 86°,回弹 4°,改补偿角到 94° 再折,量出来 89.5°,再加整形工位压实一次,才稳在 90°±0.2°。三把试模,十二天,成本全是回弹教的学费。
还有一次翻车也记在这里,帮你避坑:折弯工位排得太靠边,料带折弯时载体跟着受力变形,抬料销把料顶起来的时候产品已经翘了。后来把折弯方向转了 90°,让受力对着双边载体,问题消失。折弯方向不是看图舒服,是看料带受力。
回到开头那个问题:先定载体和料带走向,再算步距留空位,最后排折弯整形,每一工位只做一件事。排样图画完别急着开钢,拿去让做模的师傅看一遍受力,让品保看一遍孔位基准,多花三天换一次试模过关,划算。
常见问题
连续模具工位越多是不是越好?
不是。工位多意味着模具更长、送料累计误差更大、造价和调试时间都往上走。能合并的冲裁尽量合并,该留的空位要留,但不给排样注水。工位数跟着产品走,不跟着心理安全感走。
空工位什么都没做,能不能删掉?
试模之前删掉一个空工位,省的是几块钢料;试模之后发现要加工位,改的是整条料带。我的建议是折弯前后和复杂成形附近必须留,直通冲裁区可以省,十工位以上至少留两个。
料带排好了还能改吗?
开钢之前改,改的是图,半天的事;模具加工过半再改,刃口、固定板、卸料板全要动,基本等于重开。所以排样评审宁可多花一天,也别带着疑问下刀。
排样一定要用专业软件吗?
二维 CAD 手排完全够用,我们车间绝大多数排样就是 CAD 加一条料带模拟线。专业软件的优势在材料利用率自动优化和干涉检查,量大件多才划算。工具不是关键,载体、步距、回弹这三笔账算清楚才是。
延伸阅读
排样定下来之后,从下料到装配的整套链条怎么走更顺,可以接着看这篇模具生产流程优化:从排单到出货的效率提升实战。