精密冲压模具精度到多少?级进模0.005
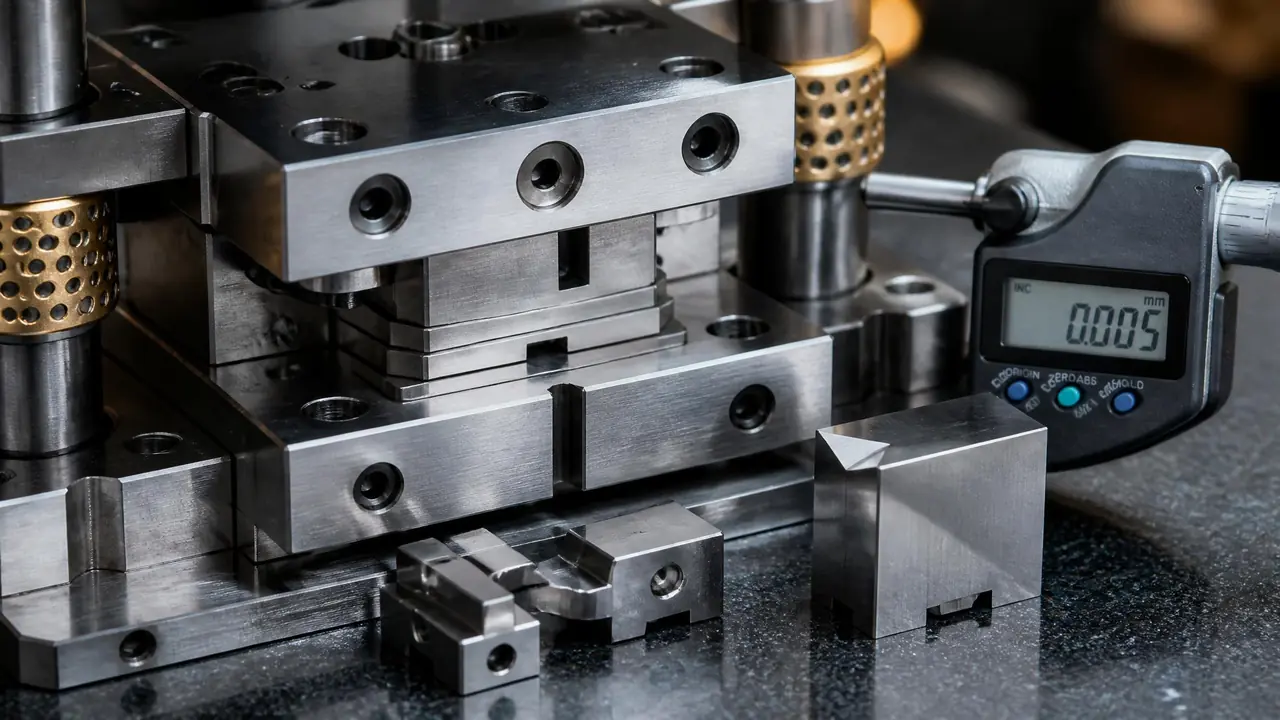
直接给结果:普通冲压件公差在±0.1mm上下,精密级要压进±0.01mm,级进模步距精度做到±0.005mm才算入门线,慢走丝割出的刃口能到±0.002mm。前提是机床、钢材和车间温控都跟上,缺一样数字就是纸面的。找厂先翻设备清单,试模验收写进合同。
上周有个做新能源连接片的客户拿着图来问:精密冲压模具精度到底能做到多少?图上标了±0.005mm,他跑了三家厂,两家说做不了,剩下一家报价翻了四倍。他懵了,我也见过太多人在这上面懵。
先给判断:图纸公差和模具精度是两回事。冲压件要±0.01mm,模具的刃口和步距往往得做到±0.002mm到±0.005mm,因为要留出磨损量和材料回弹的余量。你拿零件公差去理解模具精度,报价单基本看不懂,谈价也谈不到点子上。
精密冲压模具精度到多少才算精密?
行业通行的口径:冲压件公差±0.05mm以内叫精密级,±0.01mm以内叫超精密,对应级进模步距精度±0.005mm、慢走丝刃口±0.002mm。这个口径没有国标写死,但长三角和珠三角的厂子报价时基本按这个档位来。你报±0.1mm,人家报普通模;你报±0.01mm,人家直接给你配慢走丝。
分档看就清楚了。普通冲压件按IT12到IT14做,落料孔位±0.1mm左右,一套复合模就够。往上走一级,IT9到IT10,公差±0.02到±0.05mm,这就要级进模或者精冲了。最顶上是精密冲裁,行业里叫精冲,切面光亮带能做到90%以上,尺寸能压到±0.01mm,代价是模具间隙只有料厚的0.5%左右——普通冲裁的间隙是料厚的5%到10%,差着一个数量级。
模具本身的精度还得再高一截。慢走丝割出来的刃口,现在主流机床能稳定做到±0.002到±0.003mm,割面粗糙度Ra0.2以内;成型磨和光学曲线磨修出来的镶件,公差能到±0.002mm。模架的平行度、导向间隙也得跟着收紧,不然刃口做得再准,装上去一样歪。冲压件和模具的精度链条,从材料到机床是一条线锁死的。
还有笔账容易被忽略:精度每提一档,废品率敏感度完全不同。普通件冲偏0.05mm肉眼都看不出来,精密件偏0.01mm,装到下游自动装配线上就卡料。所以别只听模具厂报精度数字,要问清他用什么手段保证这个数字在全批次里稳定,那才是真本事。
级进模0.005mm步距精度的做法
0.005mm不是磨出来的,是测出来的:慢走丝割一修三,成型磨精修,组模后用投影仪逐工位复测累计误差,超差就返修。单件准不算准,级进模难就难在十几个工位的误差要一个方向叠,第8步的孔位是前面7步误差加起来的结果。
材料先卡一道关。SKD11淬火到HRC60上下是常规配,真要冲百万次不崩刃,很多厂换粉末高速钢或者硬质合金镶块。热处理之后不能急着割,得放时效,我去年见一副电机铁芯模就栽在这:试模冲到第500件,第4工位的孔位累计偏了0.018mm,拆开一看凹模板淬完火没充分时效,装上模架还在慢慢变形。回炉补了冷热循环,重割一刀才稳住。那单亏了两万多,老板到现在还念叨。
加工环节是慢走丝的天下,割一修三走完,一副凹模拼块要5到7天,机时费一小时60到80块,光这一道就两三千。刃口割完留量给成型磨精修,车铣磨放电线割这几道工艺怎么配合,之前那篇对比写得比我细。组装完还不能直接出,投影仪逐工位打一遍,每步的累计误差记在试模报告里。
别急,模具准了还不够。伺服送料机夹送误差±0.02mm,料宽公差、料带上的拉伸油薄厚,全都在偷你的步距精度。铁芯类高速冲压能冲到每分钟600到800次,连接片类300到500次,冲次一高,送料每一拍的误差都会被放大。车间温度也得控在20℃上下浮动不超过2℃,钢板热胀冷缩0.01mm轻轻松松。
同样一副模,报价为什么差三倍?
报价差三倍主要差在机床工时和材料:慢走丝加光学曲线磨的工时是快走丝的十倍以上,粉末钢比Cr12MoV贵四五倍。这不是暴利,是精度每收一档,工序就多一道、废品率就高一截。
| 对比项 | 普通冲压模 | 精密级进模 |
|---|---|---|
| 零件公差 | ±0.1mm左右 | ±0.01mm以内 |
| 步距精度 | 不涉及 | ±0.005mm |
| 核心设备 | 加工中心加快走丝 | 慢走丝、光学曲线磨、三坐标 |
| 常用钢材 | Cr12MoV、SKD11 | 粉末高速钢、硬质合金镶块 |
| 价格区间 | 3到10万 | 30到80万起步 |
| 寿命 | 50到100万冲次 | 硬质合金5000万冲次以上 |
我用下来的感受是,贵的那副其实更划算,但仅限于产量跟得上的场合。精密级进模把落料、冲孔、折弯、攻丝串在一条料带上,一个冲次出一个件,摊到每个零件的模具成本反而低。SKD11的刃口每冲15万到25万次要磨一次,一次修0.03到0.05mm,保养跟得上寿命才兑现。量小就去开单工序模,为0.005mm付80万纯属浪费。
谈价时留意验收条款。靠谱的厂会承诺试模后做CPK,冲几百件统计尺寸分布,1.33是底线。只口头说「没问题」的,多半没打算测。
回到开头那个连接片客户,我最后给他的建议就三条:先看厂里有没有慢走丝和三坐标,再问用什么钢材、热处理外包还是自己做,最后把试模验收写进合同。他挑了中间报价那家,模具上周出的货,我听说了,首件全检过了。精度这个东西,图纸上是数字,落到产线上是管理,缺哪环都到不了0.005。
常见问题
冲压件尺寸不稳,是模具问题还是材料回弹?
先别急着怪模具厂。折弯件的回弹跟料厚公差、批次硬度关系很大,同一副模换一卷料尺寸就飘的情况我见得不少。正确顺序是先测材料,再查模温,最后才动模具,回弹问题靠修模具不如靠调压边力。
步距精度0.005mm,冲久了会掉到多少?
刃口磨损本身不直接吃步距,真正影响的是凹模镶块微变形和送料误差累积。保养正常的模子,冲50万次后复测累计误差涨个0.003到0.005mm算正常,涨得多就得查镶块有没有松动。
精冲模和级进模是一回事吗?
不是。精冲靠三动压力机和极小间隙换光亮切面,一次一个工位;级进模靠料带多工位连续冲。精密件又复杂又能带折弯的,现在也有精冲级进复合的玩法,但那价格就更下不来了。
月产量多大才值得上精密级进模?
行业里普遍的经验线是单一零件年需求50万件以上才划算。低于这个量,模具折旧摊下来比零件本身还贵,老实开单工序模或者找现成标准模改更省钱。