模具特氟龙喷涂有什么用?防粘耐温的边界
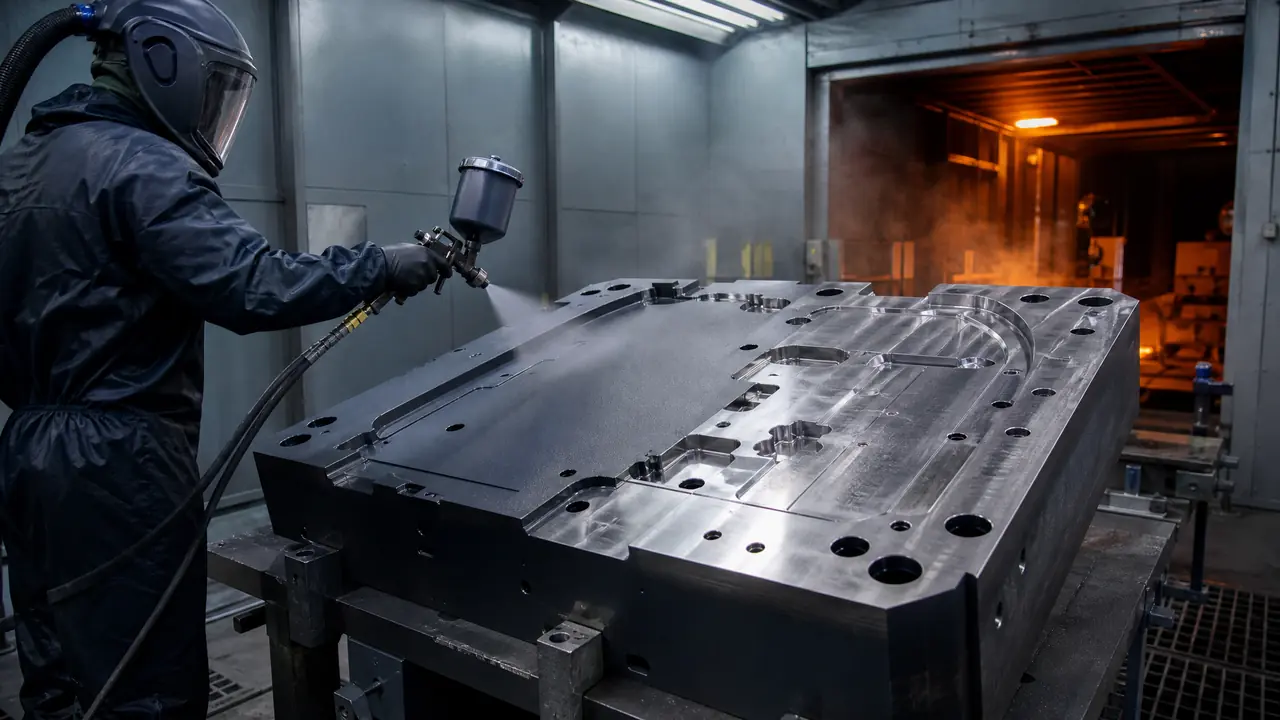
我的判断是:模具特氟龙喷涂值不值得做,先看模具类型和模温。橡胶硫化模、胶木模、封装模这类防粘难的,喷了确实省脱模剂;模温常年超过260℃或者摩擦大的,别喷,钱白花。动手前先确认模温和脱模方式。
车间里隔三差五就有人问我模具特氟龙喷涂的事,做橡胶件和包胶件的同行问得最多。上个月隔壁厂一套硫化模刚喷完,不到两周膜就成片起翘,喊我过去看,扫一眼前处理记录我心里就有数了。先把话放这:特氟龙防粘是真管用,但它有两条硬边界,温度和磨损,越了线就是白花钱。
先说这东西是什么。特氟龙就是聚四氟乙烯,英文PTFE,不粘锅内壁那层料。喷到模具上不是刷一层就完,而是底漆加面漆各喷一遍,中途进炉烧结,炉温大概380℃,让底漆跟钢面咬死。成品膜厚一般20到40微米,比头发丝还薄,摸上去是蜡感的滑,不是油漆那种滑。
防粘和耐温,涂层给模具的到底是哪两样
特氟龙靠极低摩擦系数实现防粘,面层摩擦系数低到0.05左右,同时能连续耐260℃高温,正好卡住橡胶和热固料的粘模痛点。展开讲,脱模难的根源是料和钢面咬合,特氟龙的分子结构几乎不跟任何东西粘,料就挂不住面。耐温靠的是PTFE本身的熔点,327℃熔化,长期使用上限行业普遍按260℃算,短时间冲到300℃撑得住,再高开始软化,超过400℃会分解,释放的气体对人体有害,这条线千万别碰。
耐温这条边界我得单独提。260℃看着高,但热作模具里不少工况在它之上,压铸模模温常年200多度还带铝液冲刷,锻模更高。这类模具的基材本身就是H13、8407这种热作钢,靠钢自己的热硬性扛,喷特氟龙既没必要也扛不住,想了解热作钢怎么扛高温的,可以看这篇H13模具钢的详解。
哪些模具喷了省钱,哪些喷了白花钱
橡胶硫化模、胶木模、环氧封装模最适合喷,脱模剂省掉大半;注塑模分型面和冲压模别喷,合模摩擦几个月就磨穿涂层。我把这些年在车间和同行那见过的案例归成一张表,照着对就行。
| 模具类型 | 常见模温 | 适不适合喷 | 原因 |
|---|---|---|---|
| 橡胶硫化模 | 150-180℃ | 适合 | 橡胶粘模最难缠,喷涂后脱模剂从每模喷降到几十模一次 |
| 胶木(电木)模 | 160-180℃ | 适合 | 酚醛料残渣粘腔严重,涂层让清模省力很多 |
| 环氧封装、灌封模 | 120-150℃ | 适合 | 对表面洁净度敏感,涂层避免脱模剂残留污染产品 |
| 注塑模分型面 | 60-120℃ | 不建议 | 每个合模周期都在磨涂层,撑不过几个月 |
| 压铸、锻造模 | 200℃以上 | 不适合 | 超涂层长期耐温上限,还叠加铝液和氧化皮冲刷 |
| 冲压模 | 常温 | 不适合 | 主要矛盾是料带磨损,防粘帮不上忙 |
做硅胶件的同行也常问。硅胶模和橡胶模情况接近,粘模是老大难,喷特氟龙确实顺,食品级的料还要注意涂层本身得符合食品接触要求,选喷涂厂时把这条写进合同。具体到硅胶模材料和硬度怎么挑,这篇模具硅胶选用指南写得比我细。
温度稳定对涂层寿命的影响比想象大。硫化模模温忽高忽低,涂层反复热胀冷缩,跟钢面的结合会慢慢松。我们车间给硫化模配温控的时候,加热管功率和布局是按模温均匀性倒推的,这块有位老师傅总结了七年的经验数据,写在模具加热管选型那篇里,可以对照着看。
涂层为什么老掉皮?三个源头挨个排
掉皮八成出在前处理:油没除净、喷砂不到位,底漆抓不住钢面;顶针孔和锐边膜最薄,也最先起翘。隔壁厂那套两周掉膜的硫化模,拆开一看喷砂工序直接省了,只做了除油,膜跟钢面根本没咬上,这种属于钱扔水里。
规范的前处理是三步:先烘烤除油,再喷砂拉毛,粗糙度拉到Ra2.5到4微米这个区间,喷涂前还要二次清粉。锐边和孔口要倒角,直角边上膜只有平面一半厚,最容易先掉。我们那套硫化模的顶针孔边缘当年就先毛了边,重喷时让喷涂厂把孔口全倒成小圆角,撑的时间明显长一截。
膜厚也别贪。有人觉得越厚越耐用,其实面漆超过50微米反而容易开裂掉块。重喷周期按我们和周边几家厂的情况,硫化模大概一年到一年半重喷一次,封装模用得轻能撑两年往上。收费是听同行说的,中型硫化模一套800到2000元,按面积和层数算,重喷能便宜一些。
用法上还有个坑:别拿硬物铲模腔。清模用铜铲或者专用刮板,钢铲一刮就是一道划痕,划穿面漆的那个点就成了掉皮的起点。烧结完的模具要随炉缓冷,骤冷的热震会让膜里出细纹,细纹就是下一个掉皮点。
回到开篇那套两周掉膜的硫化模。后来除膜重喷,前处理按规范走了一遍,喷砂、倒角、控膜厚一样没省,到现在用了一年多没再出问题。模具特氟龙喷涂说到底是个好东西用在对的地方,先量模温,再看磨损,两关都过了再掏钱,基本不会踩坑。
常见问题
特氟龙喷涂和脱模剂能一起用吗?
能,而且新模头几个月建议配合着用。涂层磨合期少量喷脱模剂不冲突,等膜稳定了再停。别一上来就完全停用,头几模粘住了反而伤膜。
涂层破了能局部修补吗?
基本不行。补丁和原膜的结合强度差,做大件时修补处容易再掉。行业里通行的做法是整体除膜重喷,一次到位比缝缝补补划算。
喷完还能再抛光吗?
不能。一抛就把面漆抛掉了,面漆是防粘的主力,破了等于白喷。产品对表面光洁度有要求的话,下单前让喷涂厂把面漆流平做好,靠后工序救不回来。
涂层一般能用多久?
看工况。硫化模天天150℃以上烤着,一年到一年半重喷一次算正常;用得轻的封装模两年往上也有。判断标准很直接,脱模剂用量明显回升、产品表面开始带料痕,就该约喷涂厂了。
跟家里不粘锅是一种材料吗?
同是PTFE,但模具涂层的膜更厚、带专用底漆,烧结工艺也不一样。别拿锅的寿命去套模具,工况差着量级。