胶囊模具的精度账:空心胶囊针模和计量盘的门道
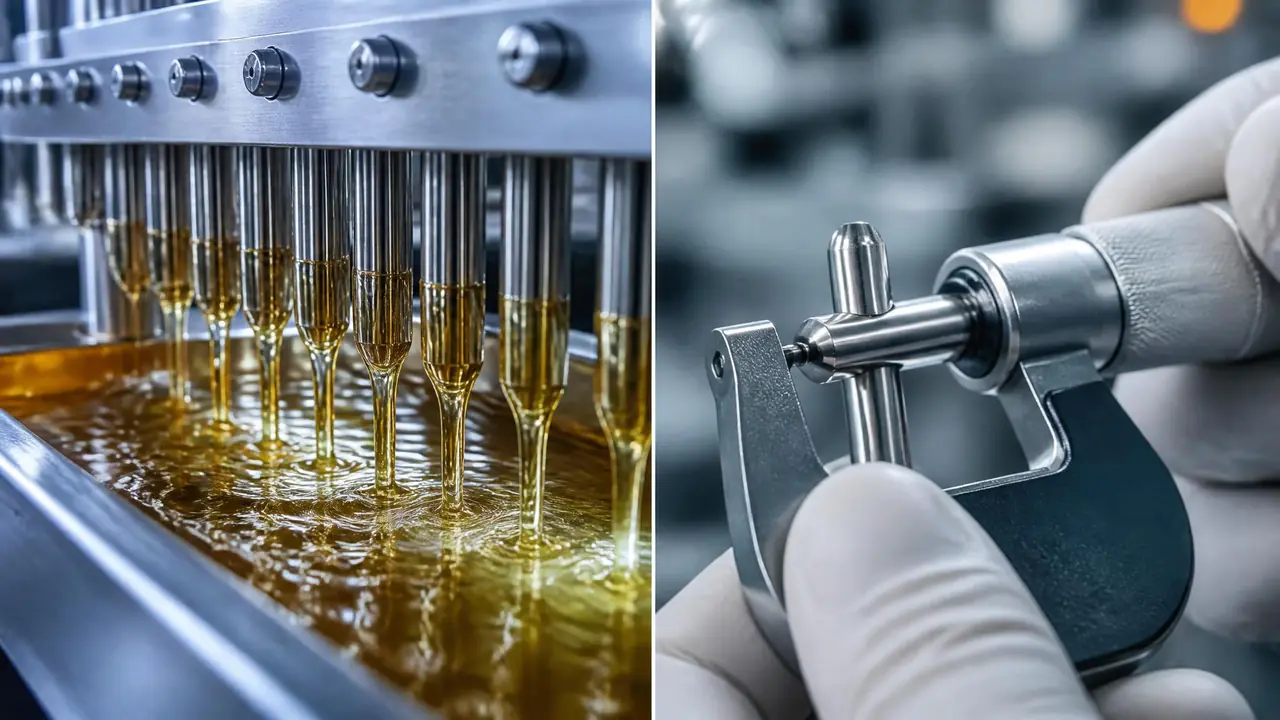
把话放这儿:空心胶囊不靠注塑机,是针模在明胶液里一蘸一拔做出来的,针模的直径和光洁度就是胶囊的内径和内壁。装填那头还有一块计量盘管着每粒装多少粉。这篇把两副模具的精度要求、验收参数和价格门道一次讲透。
上个月我陪一位做空心胶囊的老板在新昌验模。车间里码着一排排插满钢针的模条,远看跟刺猬窝一个样。老板拿千分尺一根根量针径,嘴里念叨着0.005。外人看着邪乎,干这行的都知道,胶囊模具的日常就是这么抠出来的。
不少新人第一反应是:胶囊不也是塑料壳吗,跟注塑模有啥两样?差别大了。注塑是往模腔里打料,胶囊是往针上蘸料。模具的核心零件不是一块型腔板,而是几百支亮得能照出人影的针。针径差一点,整炉胶囊的壁厚就跟着晃。壳厚了锁口费劲,薄了一碰就瘪。所以聊胶囊模具,聊的其实是两副东西:生产端的针模,装填端的计量盘。一前一后,缺哪头都不成。
空心胶囊不是注塑出来的,是蘸出来的
空心胶囊靠蘸胶成型:几百支不锈钢针朝天插在模条上,浸入55度左右的明胶液,提起旋转挂膜,烘干后脱壳切段,帽体两截套合。针模的直径就是囊体的内径,光洁度就是内壁的光洁度。
整个流程说穿了跟蘸糖葫芦有点像。明胶在保温桶里化开,液温压在55度上下,粘度调稳了才能挂得住膜。模条倒扣着往液面里一沉,提起来的时候针上就裹了一层湿胶,机器让模条边转边走,胶液均匀摊开,不转的话胶会往下坠,壳就成了上薄下厚。然后进隧道烘干,温度不高,三十度出头,湿度卡得死死的,急不得。烘透了把壳从针上剥下来,切掉毛边,量长短,帽体做得比体段粗一圈,最后两截一套,一颗空心胶囊就成了。
壳有多薄?经验数是0.1毫米上下,比一张A4纸厚不了多少。这么薄的壳要匀,全看针上挂膜那一下。所以针模这行的功夫都在表面:抛光不能留螺旋纹,针尖那个圆角要一致,壳体封闭端的厚薄全由它定。
尺寸上,行业里常用000到4号十个左右的号,制药厂用得最多的是0号到3号。给你一个大致的对照(各厂标准略有出入,下单前拿图纸核实):
| 号数 | 壳体外径 | 整壳全长 | 常见用途 |
|---|---|---|---|
| 00号 | 约8.2毫米 | 约23.3毫米 | 装量大的粉剂 |
| 0号 | 约7.6毫米 | 约21.7毫米 | 用量最大的主力号 |
| 1号 | 约6.9毫米 | 约19.4毫米 | 中等装量 |
| 2号 | 约6.4毫米 | 约18.0毫米 | 中小装量 |
| 3号 | 约5.8毫米 | 约15.9毫米 | 小装量、儿童剂型 |
针径和成品内径的关系也得掰清楚。壳是在针上成型的,针面就是胶囊的内表面,所以针径直接定死内径;烘干收缩主要发生在壁厚和长度方向,径向缩得不多。对了,严格分类的话,这套针模跟压片的冲模一起归在药机模具这个大门类里,之前写过一篇药机模具拆解,可以对照着看。
一支针模卡到什么精度才算合格?
针模验收盯四个数:针径公差±0.01毫米以内,同一条模条上的针相互差不超过0.003毫米,直线度每100毫米不超0.01毫米,表面粗糙度Ra0.1以下。四个数里最要命的是同板一致性。
为什么同板一致性排第一?因为一炉胶囊是几百支针同时蘸出来的。单独一支针准没用,一百支针里有五支粗了0.005毫米,那五支的壳就厚一圈,烘干时间和别的壳一样,结果不是偏厚就是偏软。去年有个客户图便宜,找了家小厂的模条,验收时全数合格,上机半个月破口率爬到3%。一炉几十万粒,破3%就是上万粒报废,半个月亏掉的钱够再买一套正经模。这个坑我见过两回,都是便宜两个字惹的。
加工路线倒不复杂:不锈钢棒料车削留量,外圆磨到尺寸,最后手工抛光。真功夫在磨和抛这两道。磨床师傅手上稳不稳,决定针身有没有锥度;抛光用几号砂纸走到哪一步,决定表面有没有肉眼看不见的划痕。明胶液是偏酸性的,表面一有点蚀坑,壳干透了会粘在坑里,拔壳的时候整条撕破。所以老手验模不光量尺寸,还要拿放大镜看针面,再上手摸——指腹能感觉到涩,这批针就得退回去重抛。
直线度是个容易被忽略的指标。针弯0.05毫米,烘出来的胶囊就跟着弯,套合机上锁口的时候卡料,操作工得不停停机掏壳。说句老实话,这种毛病在模厂数据里看不出来,非得上机跑一天才知道。所以谈合同的时候我会加一句:验收以装机试产为准,破口率、锁口合格率写在纸面上,谁的责任谁认。
装填机的计量盘,是这门手艺的另一半
胶囊装填机的计量盘是一块带几百个定量孔的圆盘,孔径乘盘厚就是计量腔的体积,决定每粒装多少粉;盘面平面度和密封环间隙决定漏不漏粉。换品种就换盘,孔径按粉末堆密度反推。
胶囊出厂只是个空壳,装粉靠的是装填机上的计量盘。原理不玄:冲针在孔里把粉末捣实,一般捣三五下,一孔压出一剂粉柱,然后顶进壳体。孔径和盘厚定死体积,粉末堆密度一变,装量就飘,所以药厂换品种第一件事就是换盘或者调隔环。
计量盘的精度账跟针模是两套逻辑。针模怕不圆,计量盘怕不平和漏粉。盘的下表面跟密封环贴着转,中间是粉,间隙大了粉往两边跑,车间里叫跑粉;经验口径是间隙超0.03毫米就得修。平面度靠磨,几块盘同时用的机型还要求盘厚一致,差0.01毫米装量就差出一截。材质多是合金工具钢淬火加镜面,也有用陶瓷盘的,耐磨但贵,一套下来小两万,日产量大的厂算下来还是划算。
速度这块也提一句。中速机每分钟一千粒上下,也就是说一颗胶囊从计量到锁口不到一秒,冲针每分钟要捣几千下。盘孔边缘稍有崩口,压出来的粉柱就掉渣,差减量立马超标。药机车间对模具清洁的要求也苛刻,擦盘的布都得是无尘的,跟医疗注塑模具的洁净要求是一个路数,模具干净,批次才干净。
离开新昌那天,老板送我到厂门口,还在念叨他那批针的0.005。这行就是这样,没人跟你喊口号,一支针差半根头发丝,一炉胶囊就给你脸色看。把针模和计量盘的账都算明白,胶囊这盘生意才算真正开了头。
常见问题
胶囊模具一套大概多少钱?
按我的经验,单条针模模条几千块起,配整机用的整副模看针数和精度,小几万到十几万都正常。特别便宜的要多留个心眼,重点砍的不是总价,是把同板针径相互差和装机试产合格率写进合同,写进去了贵一点也值。
针模用什么材料,会不会生锈?
主流是食品级不锈钢,镜面抛光。明胶液偏酸,清洗剂里氯离子一高照样点蚀,所以洗完必须马上冲净烘干,不能泡着过夜。有点蚀的针别心疼,直接换,粘壳破口亏得更多。
计量盘的孔径是怎么定下来的?
先按粉末堆密度和目标装量算个初值,实际一定靠试盘微调。因为粉末的松实密度不一样,同样的孔压出来的粉量会飘,药厂一般先做试验盘上机跑几轮,装量稳了再定型量产盘。
胶囊号数怎么选才不浪费?
拿装量和粉末堆密度倒推。0号到2号覆盖了大多数粉剂的装量区间,密度轻的粉往大号走,密度大的粉往小号走。号数选小了装不进量,选大了壳子浪费、患者吞咽也费劲,两边都是钱。