电脑模具指的是什么?机壳面板注塑模的结构
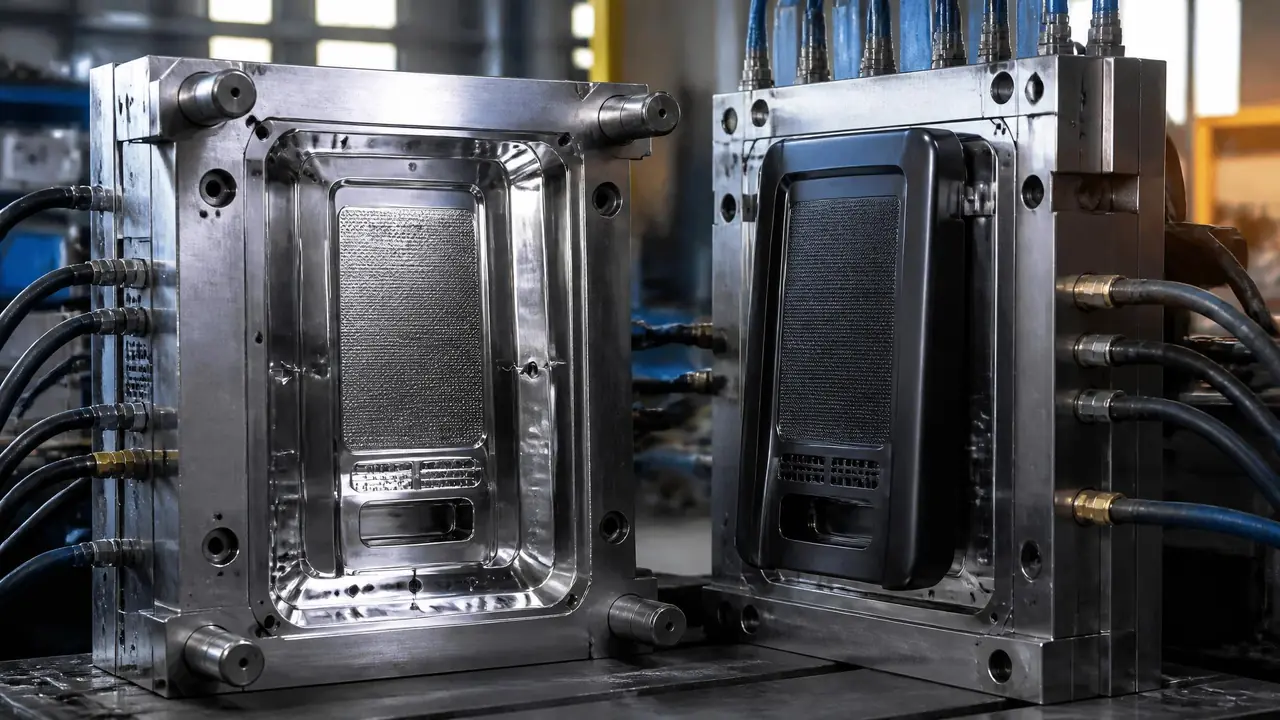
先说结论:电脑模具就是给电脑整机塑料件开的那批注塑模,其中机箱面板模要求最高。难点不在结构复杂,在大平面外观件的收缩、熔接线和皮纹处理。打算开模的朋友,先把产品图的分型线和浇口位置想清楚再去询价。
上个月一个做机箱品牌的老同学来找我,开口就问"电脑模具贵不贵"。这词听着像外行话,其实圈子里真有人这么叫:给电脑整机开的那批塑料件模具——机箱前面板、显示器外壳、键盘鼠标的壳子,不少厂子业务口径上统称电脑模具。他要做的是机箱前面板,恰恰是整批模里最难伺候的一套。
为什么难?面板是大平面外观件。一整个正面看不见一颗螺丝,注塑的任何毛病——缩痕、熔接线、顶白、流痕——全都暴露在用户眼皮底下。结构反倒简单,没有滑块抽芯,没有二次顶出,难的全是"面儿"上的功夫。下面我把这套模的结构和试模经历拆开讲。
电脑模具具体指哪几套模?
电脑模具泛指电脑整机塑料件的注塑模具,通常含机箱前面板、显示器外壳、键鼠外壳三套主力模,金属壳体走冲压另算。展开讲,一套整机下来塑料模五六套起步:前面板、顶盖装饰条、光驱挡板、底座脚垫这些归注塑;侧板和主壳体是SECC钢板,开的是冲压连续模,归五金模厂管。别混着询价,两边报价逻辑完全不同,我见过拿着冲压件图去找注塑厂的,白跑一趟。材料上面板基本都是ABS或ABS+PC,纯PC只在要求阻燃V0的商用机上用,贵,而且容易顶白。
机壳面板注塑模的结构:大平面件难在哪
面板模难在大平面加外观面:型腔多用718H或2738预硬钢整体抛光,针阀式热流道从内圈进胶,顶针全避开可视面。拆开看几个关键部位。模架选718H或2738预硬钢,硬度HB290到330,不用淬火,省掉热处理变形的风险。型腔那块,做外观的厂普遍要求整体料而不是镶拼——镶拼线留在外观面上就是一道印子,磨不掉。我们那套模型腔直接上一整块2738,光粗加工就吃了三天CNC。
浇口是外观模跟普通模拉开价差的第一处。针阀式热流道,从面板内圈两点进胶,阀针开闭时序可控。为什么不从边缘走大水口?面板四边要留均匀料边,浇口剪痕留在正面,件直接报废。热流道系统本身三到五万,想知道这套东西的原理可以看这篇热流道模具的拆解热流道模具是什么?注塑模具的高效浇注系统全解析。
顶出全用扁顶针加推块,布置在面板背面的非可视区,卡扣位置配斜顶。顶针位置只要蹭到外观面边缘,试模必见顶白,这是新手结构工程师最常踩的坑。冷却水路贴着型腔走,间距25mm左右的直身水路就够——产品是平的,没必要上随形水路。模温机配两台,一头一尾,把型腔温差压在5℃以内。
皮纹是另一门学问。型腔蚀纹由专业咬花厂做,模厂只出钢件。晒板选纹号,我们选了121号里偏细的一档,蚀纹深度0.05到0.1mm,既能遮流痕又好脱模。整体结构想补课的,这篇从模板到顶针讲得很全注塑模具结构基本常识:从菜鸟到能看图就懂的全流程拆解。
收缩率和熔接线:试模翻过最疼的一跤
面板件收缩率按0.5%取值,模温压在80到90℃最稳,USB孔周边的熔接线靠抬模温加错开阀针时序一起压下去。先说收缩。那套面板对角线380mm出头,材料ABS+PC,收缩率按0.5%放,型腔每个方向要比产品图大约2mm。这个数放错,整块面板装不进机箱框架,只能回机床重修,一天加工费一千多就没了。
T1试模的场景我到现在记得:模温65℃的时候,USB开孔正下方一条熔接线,白花花的,隔两米都看得见。抬到85℃,淡了一半,还在。最后跟客户谈了两处改动——孔位下移1.5mm,热流道两根阀针的开启时序错开0.4秒——那条纹才算糊过去。保压定在12秒,保压短了浇口附近缩痕立刻冒头。
老实讲,外观件试模别省轮次。T1到T3很正常,碰上高光件试五轮的都有。报价的时候就得把试模费和修模时间谈进去,别等到T2了再跟客户扯皮谁出钱。
开一套面板模要花多少钱和多少天
普通内挡板模七八万能交货,外观面板模普遍二十万起步、六十天往上,价差全在钢料、热流道、蚀纹和试模轮次上。拿我们那套模跟同期开的内部结构件模放一起,差距一眼就能看明白。
| 对比项 | 内部结构件模 | 外观面板模 |
|---|---|---|
| 型腔钢料 | P20或718H | 2738整料加蚀纹 |
| 浇注系统 | 冷流道大水口 | 针阀式热流道 |
| 试模轮次 | 1到2次 | 3到5次 |
| 价格区间 | 8到12万 | 20到35万 |
| 交模周期 | 35到45天 | 60到75天 |
这些是长三角地区的普遍行情,2024年问过五六家厂,深圳那边会再贵一到两成。我们那套面板模28万,从设计冻结到交模前后68天,在同类里算快的。高光无痕面板还得另算——急冷急热工艺模温能冲到120℃以上,模价和周期都要再上一个台阶。
回到开头那位老同学。他最后把面板模下在了苏州一家厂,报价28万6,谈下来的关键不是砍价,是他自己先把分型线、浇口位置和纹号确认清楚,工厂少走了两轮弯路。开电脑模具这件事,图纸上的每一处决定,后面都是真金白银的加工工时。下单前多花一个礼拜想清楚,比试模后扯皮强得多。
常见问题
电脑面板用ABS还是ABS+PC好?
家用和办公机箱,纯ABS够用,便宜好加工。要阻燃或者长期在温度偏高的环境里用,就上ABS+PC,PC比例一般两到三成。PC加多了料流动性变差,熔接线更明显,结构上得跟着改浇口。
面板上的皮纹是模具厂自己做的吗?
不是。模具厂只负责把型腔钢件做好、抛到需要的亮度,咬花是外包给专业蚀纹厂的。下单前先让蚀纹厂出纹板样品,你和客户确认纹号再晒板,纹一旦蚀上去改不了,只能换料重做。
高光无痕的电脑面板怎么做出来的?
走急冷急热工艺,注塑前把模温急速升到120℃以上让表面复制镜面,保压结束后再快速降温。模价要加十万往上,周期多二十天左右,小厂做不稳,选厂时盯住有没有这类量产案例。
一套电脑面板模能打多少万模次?
718H、2738这类预硬钢,行业普遍说法是30万模次上下,保养到位能再延一些。合同里要是承诺50万模次以上,得要求型腔用淬硬钢加表面处理,价格完全不是一个档位。
延伸阅读
分型面的走法直接决定面板四周会不会留飞边,这篇讲得分型面的碰穿与曲面分型值得下单前读一遍模具分型面怎么选?碰穿插穿、飞边和曲面分型一次讲透。要是你的面板带品牌LOGO且公差卡得严,可以再看看精密注塑模具怎么把公差压到0.01mm精密注塑模具公差控制到0.01mm是怎么做到的?全部拆解。