管件模具一模开几腔才赚钱?PVC与PPR注塑模的螺纹脱模和承口芯实战账
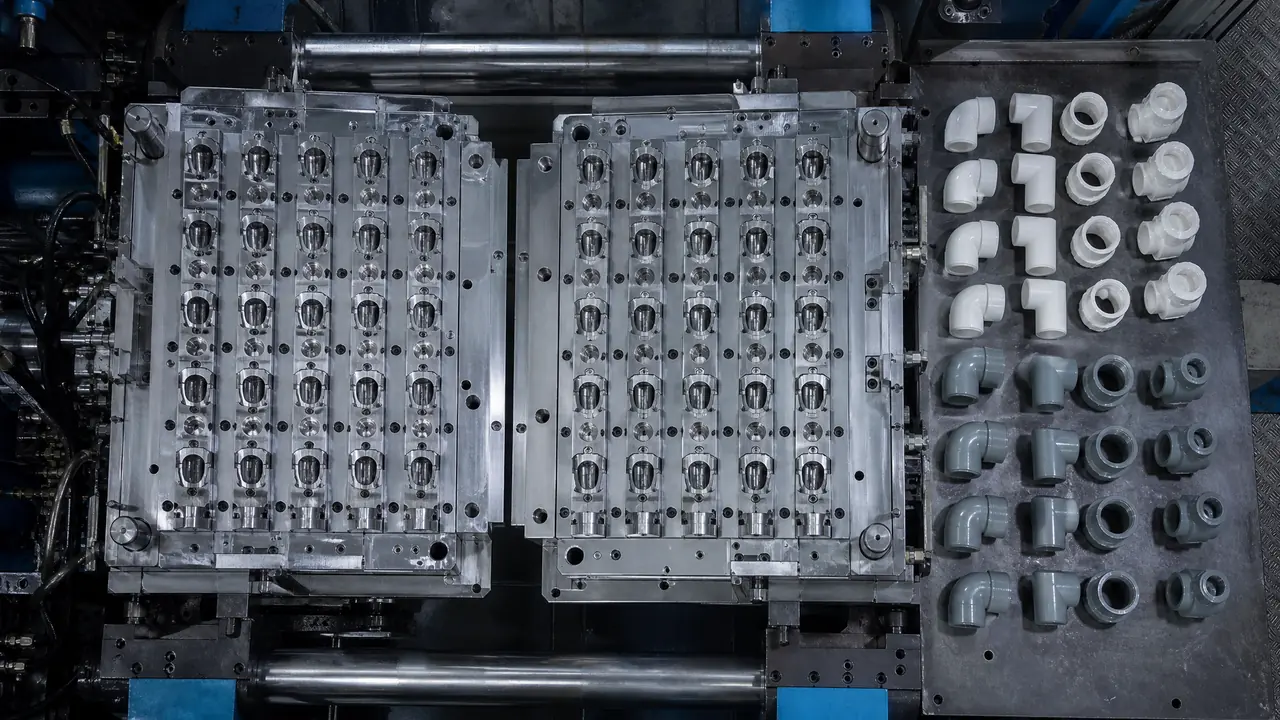
把话放这儿:管件模具赚不赚钱,七分看腔数和脱模方案对不对,三分才看模具价本身。螺纹浅的PVC件优先强制脱模,PPR带活接螺纹的直接上铜嵌件包胶,承口芯棒的水路和斜度决定这套模能撑多少万模次。腔数别拍脑袋堆,拿年订单量除以机台循环时间倒推,多数中小订单十六腔就够了。
上个月有个做水暖生意的老板拿图来找我,一个PPR二十的等径直接,开口就要一模三十二腔,理由是隔壁厂报的单件价便宜两分钱。我翻完图纸先泼了盆冷水:你这年出货量撑死四百万只,三十二腔配三百二十吨机台,每小时注塑费比一百六十吨贵将近一半,腔数堆上去反而是给注塑费打工。这种事我见得太多了,管件模具这行,账算错了地方比模具做差还伤钱。
管件这个品类,说难不难,说简单也真不简单。它比外壳类产品多了两样东西:螺纹和承口。这两样决定了模具结构和报价,也决定了你后面五年注塑时顺不顺。这篇我就按手里经手过的几套模,把螺纹脱模怎么选、承口芯怎么做、腔数怎么算,一样一样摊开讲。想先弄懂管件模和PE模头那些区别的,可以看这篇塑料管件模具怎么选?PVC给水管件与PE燃气管件的模头差异,那边讲选型,这边讲结构和账。
螺纹脱模:强制顶出还是旋转抽芯?
管件螺纹优先用强制脱模,螺纹深度不超过0.8毫米、牙型带圆角就能顶出来;超过1毫米就得液压马达旋转抽芯,模具要多花三到五万。PPR带活接螺纹的件直接注铜嵌件,压根不注塑螺纹。这三条路怎么选,得看材料看你客户。
先说强制脱模。PVC排水件和部分给水件上的螺纹,牙深做到0.6到0.8毫米,牙顶倒个大圆角,脱模时靠材料自己让一让,顶针一顶就出来了。成本最低,结构最简单,周期也快。但有个前提常被新人忽略:强制脱模只在螺纹圈数少的时候好使。圈数一多,一圈让一点,五圈六圈累积下来的变形量就够把牙尖拉白了,拉白就是应力痕,装上去拧两下就裂。我们车间给师傅的说法是,强制顶的螺纹,圈数控制在三圈以内,再多就不赌了。
螺纹深、圈数多的,就得上旋转脱模。油马达带齿条齿轮,脱模前先把螺纹芯转出来。这套结构模具价直接上一档,我经手的一套PVC内丝弯头,二十六腔带旋转结构,报价比同腔数光面件贵了四万多,T1试模也多了半个月,齿轮间隙要一个个研。对了,说到旋转脱模,瓶盖模具跟这事儿是近亲,瓶盖模具怎么做不亏钱那篇里把旋转结构的账拆得更细,管件师傅也值得看一眼。
PPR这边得单独说。行里的PPR管件,凡是要用扳手拧的活接端,十家有十家是先放铜嵌件再包胶,没有直接注塑螺纹的。原因很简单,PPR刚性不够,纯塑螺纹上扭矩就滑牙,水管接头是要压五公斤以上水压的,谁也不敢赌。所以做PPR模具时,螺纹位其实是一组嵌件定位槽,嵌件怎么放、放得准不准、包胶后漏不漏水,才是这套模真正要盯的地方。嵌件定位销磨损到超过0.05毫米就该换了,不然嵌件偏心,包胶厚薄不均,试压必漏。
承口芯棒:管件模具寿命的命门在这根铁上
承口靠芯棒成型,芯棒细长、热量集中,是整套模具最先坏和最容易出尺寸问题的零件。斜度给足1度、抛光到位、水路贴近型面,芯棒寿命能从十几万模次拉到六十万以上。别在这根铁上省钱。
承口就是管件插口端那段扩径,插管子靠它。成型它的芯棒是个细长件,二十规格的承口芯最细的地方就几毫米。细长件在注塑里最麻烦:料流天天包着它过,热量散不出去,越打越热,打到后面承口缩水、粘模、拉白全来了。我吃过一次大亏,早年有套模芯棒没走水,靠自然散热,打到八万模次承口开始超差,客户一个批次两千多件全退回来,光运费就赔进去小一万。后来重开这套模,芯棒里铣了螺旋水路,运水离型面就三点几毫米,模温机压着打,六十万模次没出过尺寸问题。
材料上我的站队很明确:PVC管件模的芯棒和型腔,直接上S136或2083这类防锈钢,别用P20再指望镀层兜底。PVC一过热就分解放氯化氢,那玩意儿对模具钢是慢刀子割肉,普通钢面打几万模次就起麻点,麻点一出来承口内壁就拉伤。防锈钢贵是贵点,一套模多两三千块,摊到寿命里不值一提。这事儿上的具体钢材选择,塑料模具钢怎么选?预硬/淬硬/防锈/镜面四大体系那篇有一张按产量选钢的表,可以直接对着挑。
还有一个土办法是老师傅传下来的:芯棒抛光别只顺着圆周抛,最后要顺脱模方向纵向走几刀,行话叫顺纹。模面顺纹,脱模像给刀开了刃,一顶就出;横纹的话,承口就跟芯棒抱死了。就这几下抛光功夫,省下来的顶白不良能养半个调机员。
一模几腔才赚钱:腔数是算出来的,不是喊出来的
腔数用年订单量除以单腔循环时间倒推,再对齐机台吨位档。循环8秒、年量四百万,十六腔加三台一百六十吨机就吃满;硬上三十二腔,模具贵十万,还得换大机台,单件综合成本反而更高。
管件都是小板件,单腔重量轻,一整套模的成本大头是型腔数乘以钢料加工量,所以老板们最爱在腔数上做文章。我把这几年经手的三套模的账摆出来,你自己对一对。
| 方案 | 20mm PPR直接·十六腔 | 20mm PPR直接·三十二腔 | 50mm PVC三通·八腔 |
|---|---|---|---|
| 模具价(经验区间) | 13至16万 | 22至28万 | 15至19万 |
| 机台吨位 | 160吨 | 320吨 | 250吨 |
| 循环时间 | 约8秒 | 约10秒 | 约22秒 |
| 每小时产出 | 约7200只 | 约11500只 | 约1300只 |
| 单件模具摊销(按100万模次) | 约0.02元 | 约0.008元 | 约0.17元 |
| 机台每小时费用 | 较低 | 高出一档 | 中等 |
看出门道没有?三十二腔的单件模具摊销确实低,只有十六腔的四成,可机台从一百六十吨跳到三百二十吨,每小时注塑费的涨幅远比那点摊销差大。注塑费是小时计的现金流,模具摊销是十年一遇的一次性投入,拿现金流去换一次性投入,对小订单就是亏。我的算法很简单:年量在三百到五百万只,十六腔;真到了八百万以上,再谈三十二腔,那时候大机台是吃得满的。
腔数上去还有个隐形代价:流道平衡。腔一多,进胶点平衡做不好,远端腔位不是缺料就是缩水,调机师傅得拿半天的产能去找平衡。PVC管件模还得多一层讲究,PVC这料在流道里停留时间一长就分解发黄,还腐蚀模面,所以PVC模基本不碰热流道,全部冷流道加足够深的冷料井,流道也要做得粗短痛快。多腔的流道越长,死料越多,这也是PVC模腔数普遍比PPR模克制的原因。花盆那种PP大件的多腔开法跟管件思路不一样,花盆模具制作难在哪?PP注塑模强制脱模与多腔开模那篇可以对照着看。
老实讲,腔数这事最难的不是算术,是顶住客户的口头需求。客户总说多开几个腔以后量大不亏,你就把表格摆出来,机台费、循环时间、年量三行数字一放,十家有九家当场改口。剩下那家非要上的,让他把机台费也认了再签。
回来说开头那个水暖老板。最后我给他按十六腔做的,模具十四万五,T1试模循环七秒半,配他自己那台一百六十吨的旧机正好。他现在见人就说这单省了八万模具钱,其实真省下的是后面每个月的注塑费。管件模具这门生意,钢料是看得见的钱,腔数、脱模、冷却这三笔是看不见的钱,看不见的那几笔,才是报价单上拉开差距的地方。
常见问题
PVC管件模具为什么要用防锈钢材?普通P20不行吗?
PVC加工温度在180到190度,稍微过热就分解放出氯化氢,对普通模具钢有腐蚀性,P20打几万模次型面就起麻点,件上开始有拉丝痕。用S136、2083这类防锈钢,或者P20加硬铬镀层也能顶一阵,但镀层磨穿就得重镀,长账算下来还是防锈钢省心。
一套管件模具的正常寿命是多少模次?
看钢料和保养。预硬钢打三十到五十万模次算正常,防锈钢加好水路保养做到八十万以上不稀奇。到寿命的表现不是坏,是承口尺寸慢慢漂、螺纹牙尖开始拉白,这时候修比换划算。
PPR管件上的铜嵌件是模具厂负责还是注塑厂负责?
通常是注塑端负责,模具只管定位槽精度。但开模的时候一定要把嵌件规格锁死写进图纸,嵌件外径差0.1毫米,包胶厚度就跟着变,试压漏水查到最后往往就是嵌件换供应商没通知模具这边。
管件注塑一般要配多大的注塑机?
按锁模力估,管件投影面积小但腔数多,二十规格十六腔大概一百六十吨,五十规格八腔得二百五十吨往上。比吨位更要紧的是螺杆,PVC料要用低压缩比、镀铬的专用螺杆,拿打PP的普通螺杆打PVC,停机一次分解一次,清料清到你怀疑人生。
承口尺寸总是偏小,是模具问题还是工艺问题?
先看是不是芯棒温度高导致的承口缩水,摸一下水路进出水温差,差超过5度就是冷却跟不上。工艺上先加长冷却时间再调保压,都压不住才动模具,多数时候是芯棒水路太远或者水垢堵了,通一通水路比改模便宜一百倍。