头盔模具的安全要求?外壳吸塑与内衬发泡
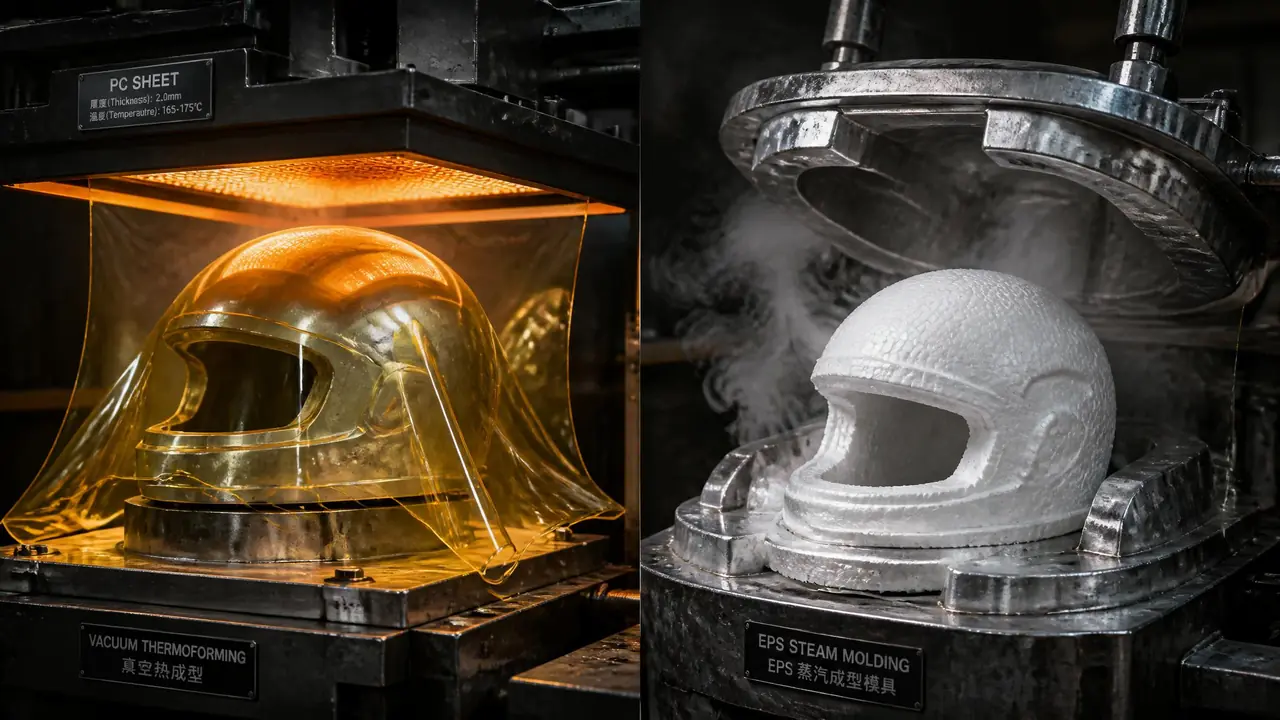
先说结论:头盔模具从来是两套,外壳一套、EPS内衬一套,安全要求全压在细节上——壁厚要匀、融合要透、飞边不能伤人。模具这关把不住,成品检测再严也救不回来。下单前先盯住壁厚、密度、熟化这三处。
头盔模具不是一个模具,是两套,很多第一次下单的人都是被这一条教育过来的。去年秋天我帮一个做电动车头盔的客户对接模具,他本来以为交一套钱拿一套模,结果报价单上躺着两项:外壳吸塑模一项,EPS内衬发泡模一项,价格差了快十倍。他当场就懵了,抓着业务员问了半个多小时。事后我想想,这段对话值得写下来,省得下一个人再懵一次。
头盔这个东西看着简单,一个壳加一圈泡沫,拆开其实是两条完全不同的工艺路线在撑着。外壳和内衬的材料不一样、成型方式不一样、模具结构不一样,连验收标准都各管各的。哪一套出了问题,头盔都过不了检测。
一套头盔,为什么要开两套模具
头盔是两套模具配合的产物:外壳用吸塑模或注塑模做硬壳,内衬用铝制蒸汽模发泡成型EPS缓冲层,两套模具的安全要求完全不同。外壳管第一道防线,撞击的瞬间把点接触摊成面接触,还要扛住石子和尖物的穿刺;EPS管吸能,靠珠粒压碎自己,把剩下的冲击能量吃掉。两个角色干的活不同,模具自然分开做。
外壳材料常见的是PC和ABS,讲究一点用PC/ABS合金,抗冲击和耐候都好一截。内衬EPS的密度,摩托车头盔普遍做到60-80克每升,自行车盔更轻一些。还有一个背景要交代:2023年7月起,摩托车头盔纳入3C强制认证,没有认证的产品不能上市。这意味着模具环节偷的懒,认证测试台上全会还回来,一分都躲不掉。
所以下单之前,你得先弄清楚自己要的是哪条路线:小批量起步,外壳走吸塑;月产量上万,值得开注塑模。内衬不管走哪条路,都是铝制蒸汽发泡模,这个没有第二种选择,起码目前在头盔行业是这样。
外壳吸塑模具,最怕壁厚被拉薄
吸塑模的安全底线是壁厚均匀:PC板加热软化后负压吸附到模面,转角和深腔处最容易被拉薄,从2毫米掉到1毫米出头,冲击测试十有八九裂在这里。壁厚不匀不是外观问题,是安全缺陷,验模的时候必须用卡尺一段一段量。
干吸塑的老师傅都知道,PC板材加热到150℃上下开始软化,不同板厂的牌号区间略有差异,大概在145-180℃之间浮动。温度本身不是最要命的,均匀性才是。我见过一次翻车:加热板靠边一区的发热丝老化,同一张板两边软硬不一样,成型后一侧转角壁厚2.1毫米,另一侧只剩1.3毫米。跌落测试的时候壳体直接从薄的那侧裂开,整批板材报废,客户损失了小两万。发热丝几块钱一根,账不能这么算。
模具这边也有讲究。阳模转角的圆角要给足,R角小于3毫米就容易把料拉薄;抽真空的气孔一般0.5-0.8毫米,排布要密,孔太大在外观面上留坑,客户收货第一眼就能看见。还有一点经常被忽略:头盔外壳上的通风孔要在模具上一次带出来,孔边圆滑过渡。后工序钻孔看着省事,孔缘会留微裂纹和毛刺,穿刺测试很容易从孔边起裂。安全件就是安全件,别在它身上省钱。
产量上来之后,很多厂会把外壳转成注塑。注塑壁厚可以稳定做到1.8-2.5毫米,均匀性比吸塑好得多,模芯用P20预硬钢就够用,预算宽裕再考虑更好的料,可以看看这篇P20模具钢详解。注塑模要额外留意分型线位置,不能压在头盔侧面的受力区,飞边正好落在撞击带上就麻烦了,模具分型面怎么选这篇里有详细的取舍逻辑。代价是模具贵,一副十几万起步,周期45天往上,这是吸塑没有的门槛。
| 对比项 | 吸塑外壳 | 注塑外壳 |
|---|---|---|
| 开模成本 | 几千到两万 | 十几万起步 |
| 壁厚均匀性 | 转角易拉薄,波动大 | 稳定,可控制在0.1毫米内 |
| 适合产量 | 小批量、打样、百元盔 | 月产万顶以上 |
| 常见缺陷 | 壁厚不均、气孔痕 | 熔接线、局部缩水 |
| 改款灵活性 | 改模快,换板材即换款 | 改模要动钢料,慢且贵 |
我的倾向说在前头:预算紧或者还在验证市场,吸塑完全够用,把钱花在验壁厚上;订单稳了再上注塑,一步到位。两头都占的便宜货,我还没见过。
EPS内衬发泡模具,安全核心在融合
发泡模是铝合金铸出来的蒸汽模,安全要求就一条:EPS珠粒融合必须充分、密度必须均匀,局部欠融合等于内衬里藏了个看不见的空洞。冲击的时候,EPS靠的是整体均匀压溃,融合不良的位置会提前碎裂,吸能曲线整个作废。
发泡的原理不算复杂:预发好的EPS珠粒填进模腔,蒸汽从汽针穿透进去,压力大概0.1-0.15兆帕,几十秒的工夫,珠粒受热膨胀、互相熔接成一体。听起来简单,做起来全是坑。蒸汽压力低了融合不透,高了珠粒收缩、表面起皱;模温不均,薄的地方已经熟了,厚的地方还是生料。这些参数没有一个能拍脑袋定,都得试模的时候一段一段调出来。
模具结构上,腔体多用铸铝毛坯再精铣,导热好、重量轻,成本也比钢模温和。分型面必须平整,蒸汽漏了,腔压上不去,融合不透就是白干。模板两侧要装隔热板,不然热量往机架上跑,腔温忽高忽低,这个问题很多人装完才发现,模具隔热板的作用和选型这篇讲得挺细。冷却水路同样要均匀,局部冷却慢,脱模的时候那块就是软的,一碰一个坑。
有个东西教科书上不太写:熟化。EPS件脱模之后要晾24-48小时,尺寸和含水量才算稳定。我们接过一回急活,客户催得凶,当天发去装配线,三天后电话打过来——内衬缩了0.5毫米左右,护目镜扣对不上位。这一课的学费是我替客户交的,返工加物流,比等两天贵多了。
还有汽针堵塞这种暗病。有套模用了半年,三根汽针被珠粒碎屑堵住,对应位置的EPS融合不良,肉眼根本看不出来,客户做冲击测试恰好裂在那个区域。拆模清针之后才过。所以汽针、密封圈这些易损件,我会让厂家随模多备一套,几个钱的事,能救一次急。
验模的时候,我会盯这三处
验收头盔模具别只看合模漂不漂亮,我固定做三件事:称EPS件重量对密度、敲击听融合、用卡尺量外壳转角最薄处,三关都过再谈下一批。这三件事加起来不到一小时,能挡住九成的扯皮。
称重用精确到0.1克的电子秤,同一个腔位取三件,重量差超过3%就要回头查下料和蒸汽参数。密度是内衬的命根子,称重比什么报告都直接。敲击这件事听着玄,其实是老师傅的基本功:融合好的EPS件敲起来声音闷实,欠融合的部位发脆发空,耳朵灵的质检员比仪器还快。卡尺配个圆头测头,专挑外壳转角和深腔的位置量,那是最薄的地方。称完别急着下结论,熟化24小时之后再复称一次,尺寸缩没缩、缩多少,第二遍见分晓。
回到开头那个客户,两套模具最后都验收过了,他的头盔今年也拿到了认证,第一批货发得很顺。头盔这个行业,检测报告挂在明面上,真正的功夫藏在铝模的汽针里、加热板的发热丝里。你下单前多问一句壁厚、密度和熟化,比事后扯皮有用得多,这是我用几万块学费换来的经验。
常见问题
头盔外壳用ABS代替PC行不行?
行,低端电动车盔大量用ABS吸塑,便宜、好加工。但ABS耐候差一截,太阳底下晒两年会发脆,抗穿刺也不如PC。预算允许还是上PC或PC/ABS合金,差价摊到每顶盔上没多少。
EPS内衬能换成EPP材料吗?
能。EPP是发泡聚丙烯,压溃后能回弹,可以承受多次冲击,高端盔和儿童盔用得多。模具结构和EPS蒸汽模接近,但珠粒的工艺参数完全是另一套,别拿现成的EPS模直接打EPP,融合做不出来。
两套头盔模具开下来要多久?
吸塑模最快两三周;EPS发泡模要铸铝加精铣,一个月到一个半月;注塑外壳模45-60天。赶交期有个常用办法:先开吸塑模顶着出货,注塑模并行做,两头衔接好就行。
自行车盔和摩托车盔的模具要求差在哪?
主要是密度和壁厚。自行车盔轻量优先,EPS密度可以低到40-50克每升;摩托车盔要过3C的冲击测试,内衬密度和外壳壁厚都得往上加。模具结构差不多,参数是两套逻辑,报价时要说清楚做哪种。
延伸阅读
想系统了解注塑这一侧的基础,可以看注塑模具入门指南;外壳转注塑之后,四大系统的配置直接影响成品质量,塑料注塑模具四大系统拆解值得读一遍。