塑料盒模具的薄壁?PP盒的收缩与变形
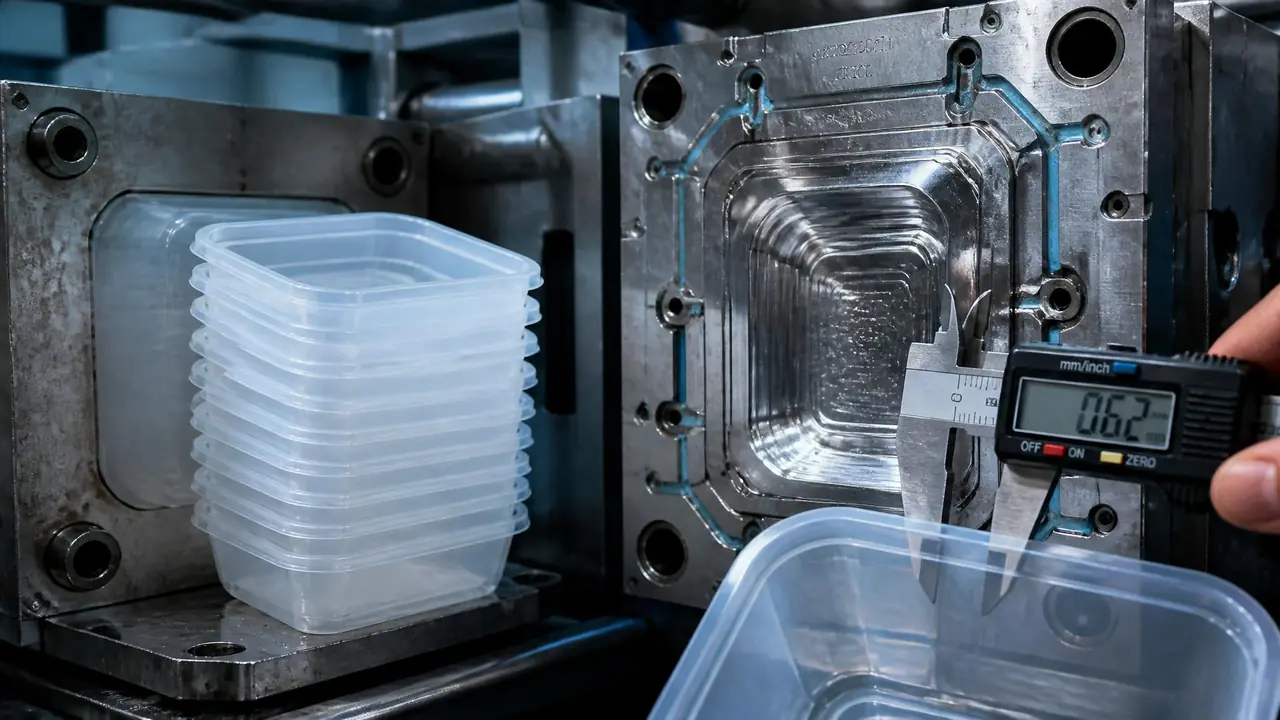
直接给结果:薄壁PP盒模具的成败,七分在收缩率与保压的匹配,三分在冷却水路。我做过0.45毫米壁厚的餐盒模,模温压在25-30℃、保压卡到浇口冻结,翘曲才稳得住。先调收缩率,再动水路。
上个月有家做外卖餐盒的老板拎着两个盒子来找我,盒盖怎么都扣不上——盒口翘了将近两毫米。他第一句话就是模具是不是没做好。我拆开他那套塑料盒模具看了一圈,型腔光洁度挺好,尺寸也在图上,问题根本不在加工,而在PP这种料本身:收缩率大,薄壁件冷却又快,塑件一出模自己就不听话了。
做薄壁盒模这几年,我越来越确定一件事:收缩和变形不是修模能彻底解决的,得在开图之前就想清楚。这篇把我手里攒的参数、试模记录和踩过的坑一次摆出来,你在开图前对一遍,能省掉不少返工。
PP的收缩率到底取多少?
PP收缩率行业范围1.0%-2.5%,做薄壁盒模我习惯先取1.5%,再给试模留0.1-0.2的修模余量。这不是拍脑袋,是我修了十几套盒模之后定下来的起点值,牌号不同再往上或往下调。
为什么给这么宽的范围?因为PP的收缩受牌号影响太大了。均聚PP刚性高,收缩率大概在1.2%-1.8%;共聚PP韧性好,能到1.8%-2.2%;加了滑石粉的改性料还会再降0.2-0.4个百分点。你光查物性表没用,同一牌号不同批次的熔指都可能差一截。
更麻烦的是PP的各向异性。流动方向的收缩和垂直方向的收缩能差出0.3-0.5个百分点,长条形的盒体尤其明显——我做过一款18厘米长的保鲜盒底盒,按1.5%取值试模,长度方向缩了1.9%,宽度方向只有1.3%,盒壁直接歪了。后来把长度方向浇口加了两个,让流动长度短下来,两个方向的差值才收到0.2以内。
所以我的做法是:开模前先问料厂要这张牌号的实测收缩数据,拿不到就按1.5%开粗腔,型腔尺寸留出焊补余量,试模测完实缩率再精修。这一步省不了,想省就会在试模阶段加倍还回来。浇口和冷却系统怎么配合料性走,塑料注塑模具四大系统的配合逻辑里讲得更细,这里不展开。
壁厚越薄,模具越要跟着改
壁厚0.6毫米以下就算薄壁盒,浇口位置、排气深度、冷却水路都要重新设计,钢料硬度也得往上提。拿常规模改薄壁,十套里有八套要推倒重来,别信“改改就行”。
薄壁件充填时间短,我这款0.45毫米的餐盒模,从注射到充满不到0.8秒,注射压力打到180兆帕以上。这么高的压力全压在型腔上,钢料软了会涨模,飞边越打越厚。所以薄壁盒模我基本只用2738或者2083,调质到HRC32以上;P20预硬钢做常规模还行,做薄壁我心里没底。
排气也是重灾区。充填快,型腔气体排不掉就烧料、困气,薄壁盒模的排气槽我只敢开0.01-0.015毫米深,比常规模浅一半,分型面上还要多开几条溢气槽。有一次偷懒按常规开了0.03,试模直接在盒底困出一圈焦痕,返修了两天。
顶出环节更别提了。薄壁件和型腔贴得死紧,纯顶针一顶就白化、变形,后来我改成顶针加气顶的组合,脱模瞬间吹气辅助,白化问题才算压下去。
| 对比项 | 薄壁盒模(≤0.6mm) | 常规盒模(1.5-2mm) |
|---|---|---|
| 充填时间 | 0.6-1.0秒 | 2-4秒 |
| 注射压力 | 180-220MPa | 80-120MPa |
| 模具温度 | 20-30℃ | 40-60℃ |
| 常用钢材 | 2738/2083,调质HRC32以上 | P20预硬钢即可 |
| 排气槽深度 | 0.01-0.015mm | 0.02-0.03mm |
| 顶出方式 | 顶针+气顶组合 | 常规顶针 |
这张表是我拿自己的试模记录整理的,数值是行业常见区间,不同机型会有出入,当参考底子用没问题。
水路设计多说一句。薄壁盒模的冷却水路别做整圈大水路,我吃过这个亏:最早一款盒模四个面共用一条水路,靠模芯那一面始终降不下温,盒底厚薄过渡处总有一圈缩痕。后来改成盒壁和模芯分开走水,模芯用铍铜镶件导热,充填和保压的窗口一下宽了,参数也好调得多。薄壁模的冷却时间本来就短,水路设计不到位,再好的机台也调不出稳定的产品。
翘曲变形怎么治?
翘曲八成出在冷却不均和保压不足,先把两路水温差压到3℃以内,再把保压时间延到浇口冻结为止。盒口翘、四角翘、侧壁内凹,成因不一样,得分开对症。
先说盒口翘,就是开头那位老板碰到的情况。盒口是最后充填的地方,又是薄边,冷得最快;盒底厚一点,冷得慢,两边收缩不同步,翘曲就出来了。我让他把模温机上两个水路的进出水温差从8℃压到2℃,再把冷却时间从6秒延到9秒,盒口翘曲从1.8毫米降到0.4毫米,两个晚上见效。
四角翘多半是收缩率各向异性闹的,浇口布局调整比改水路管用。侧壁内凹则是保压不足,缩痕顶着筋位抽不实——保压时间从3秒延到6秒,内凹基本消掉。但保压也不是越长越好,我试过延到8秒,内应力上来了,跌落测试一摔就裂。后来我把保压卡在6秒,浇口刚好冻结的位置,这个平衡点每套模都得自己试。
还有一条容易忽略:脱模后PP还会后收缩,24小时内能再缩0.1-0.2个百分点。尺寸测量别在出模后马上做,放一天再量,不然你以为合格了,客户抽检就是不合格。公差卡得严的盒子,怎么把波动压到0.01毫米级,精密注塑模具的公差控制思路可以对照着看。
材料烘料这一步也别省。PP理论上不吸湿,可薄壁件注射快,料里带点水分就来不及排,盒面上起银丝。我现在的习惯是料斗烘到80℃左右烘40分钟,成本几乎为零,省掉的是一整轮返工试模。
机台匹配也要提一嘴。薄壁盒模需要高注射速度和压力,锁模力按投影面积算完还要再加两成余量,我见过用160吨机台硬做薄壁餐盒的,打不满型腔,全怪模具不行——机台先看够不够,再谈模具。
那位餐盒老板后来把模温、保压和冷却时间按我给的参数重跑了一遍试模,第四模盒盖就扣上了,没动一刀钢料。薄壁盒模就是这样,模具本身只占一半,另一半在工艺参数和开图前的那点预判。收缩率取对起点,水路温差压平,保压卡在浇口冻结,三件事做到位,翘曲就没那么可怕。
常见问题
薄壁盒模具用热流道值得吗?
看订单量。月订单稳定在几十万个以上,热流道省料、省保压时间,账能算回来;小批量打样,两板冷流道加三板模就够了,硬上热流道是白花钱。浇注系统怎么选,热流道模那篇里拆得更全。
PP盒收缩率按1.5%取了,为什么试出来尺寸还是偏?
两个原因。一是各向异性,流动方向和垂直方向能差0.3-0.5个百分点,取平均值本身就偏;二是后收缩,出模24小时内还会再缩0.1-0.2。测实缩率要放一天再量,按实缩率修腔才算数。
一套薄壁盒模大概多少钱、多久能交?
我经手的0.45毫米餐盒两板模,报价大概8-12万;改热流道再加3-5万。交期看腔数,一出一出大概35-45天,一出四要60天往上,试模到交模还得留15-20天修模。
盒口翘了能不能用定型工装救?
能救一部分。出模后趁热套定型工装压住盒口,冷了再取,翘曲能收掉一半左右。但这是治标,根子上还是水路温差和保压没调平,工装只能当过渡手段。
延伸阅读
浇口布局和四大系统怎么配合料性走,可以看塑料模具从注塑到吹塑的类型梳理。
想系统补注塑基础,注塑模具入门指南从原理讲到常见问题,适合新手上路。