塑胶模具工厂分三种门,接单十年的人教你按单对号入座
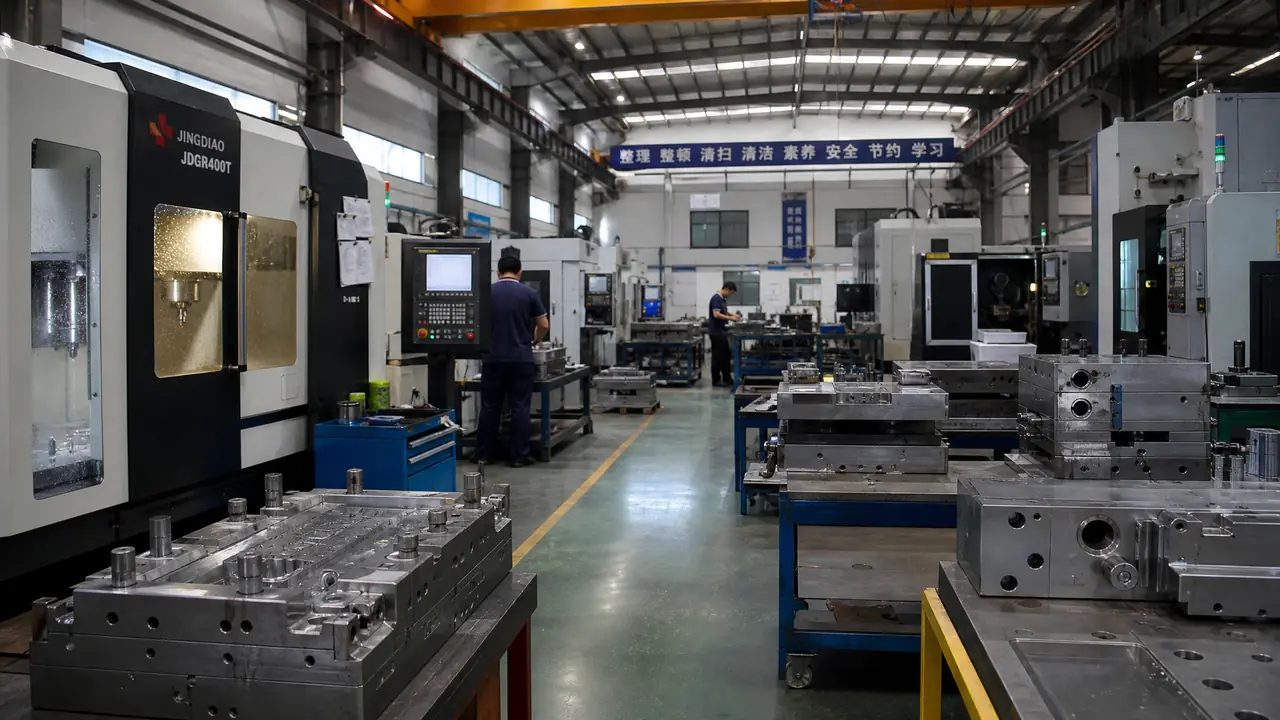
先说结论:塑胶模具工厂分纯开模厂、带注塑车间的一体厂和贸易公司三种,单子放对门能省两三成成本。打电话先问机台吨位和T1试模排期,看厂只盯在跑的模具、料头堆放和调机师傅坐在哪这三处,对方的身份和真实水平当场就现形。
上个月一个做宠物用品的客户打电话来,月量五千套的盒子,张口就要"从模到货全套包办"。我让他先别急,塑胶模具工厂不是一个物种,你这种单放错门,钱和工期都要多付两成。他愣了一下问我,厂还分门?分,而且分得比你想象细。
我在这行接了十来年单,每天三分之一的电话其实都在做同一件事:搞清楚对面那个人该进哪扇门。说实话,很多人把"开模的"和"做货的"混成一谈,两家报价单拿来一比,越比越糊涂。一个报14万,一个报17万,他以为贵的心黑,其实是两扇门卖的压根不是同一件货。
塑胶模具工厂分三类,你的单该进哪扇门
塑胶模具工厂大体分纯开模厂、带注塑车间的一体厂和贸易公司三类。开模的不管量产,做货的不一定开模,中间商两头转手。单子放对门,成本能差两到三成。这不是绕口令,是每通询价电话里最先要对齐的事。
纯开模厂的车间里多是CNC和火花机,模做好交到你手上,后面打不打得出货不归他管。一体厂前段开模、后段自备注塑车间,120到320吨的机台排成一排,模具装上去调通直接量产。贸易公司没有机床,靠转包赚差价,但它也有存在的道理——小客户没人搭理的时候,是它在中间跑腿凑单。
这张表你存下来,打电话之前先对号:
| 类型 | 靠什么吃饭 | 适合的单子 | 报价水位 |
|---|---|---|---|
| 纯开模厂 | 设计加开模,交付模具 | 自己有注塑资源、只要模的 | 模具费公道,量产要另找厂 |
| 一体厂 | 开模加注塑一条龙 | 月量上千、要长期供货的 | 模具费略高,单件价压得住 |
| 贸易公司 | 转包赚差价 | 打样、小批量、杂单 | 整体贵两到三成 |
我更偏向把量产单直接交给一体厂,原因是省一趟搬运和两次扯皮,模具出了问题,调机的和开模的坐同一间办公室,半小时就能对上话。纯开模厂做出的模拿到别的厂上机,一打就坏,责任怎么切?两边各说各的理。这个坑我踩过,一套模的修改费来回推了三个星期,最后各认一半了事。
对了,岔开说一句,还有第四种叫模房,两三台机的夫妻店,做的是修模和镶件小活,别拿整套模去为难人家。
三种门的边界要是还拿不准,我写过一篇模具注塑厂和纯开模厂怎么分,把交什么单进什么门讲得更细,可以先补补课再打电话询价。
电话里三个问题,问出对方是厂还是中间商
问机台吨位、问T1试模排期、问能不能随时进车间看打件,三问下来,真工厂答得快,中间商多半支吾。九成的身份问题,电话里五分钟就能探明。不用飞过去验厂才动手。
第一个问题问吨位和机台数量。真厂连老板娘都能随口报出来,我们厂16台机,最大一台650吨,接电话的人未必背得全,但吨位段不会错。第二个问T1试模排期,中等模具现在排到35天开模,试模那天双方都要到场,中间商答不出具体日期,只会说"尽快安排"。第三个最狠,直接问"我下周想来看打件,机台号帮我留一下"——真厂不怕你看,怕你看的都有故事。
要是对方把"我们跟合作工厂关系很好"挂在嘴边,直接换下一家。这句话翻译过来就是:我自己没有厂。
还有一种升级版套路要留神,名片印着"模具科技有限公司",官网挂满车间照片,照片哪来的不好说。多问一句"你们厂在哪个园区,门口好停车吗",答得越具体越可信,答"导航过来就行"的,多掂量掂量。
一张报价单拆到底,钱花在哪一目了然
一套塑胶模具的钱,六到七成在钢材和机加工时,设计费占一成上下,试模和修模再留一成余量才算完整。低于这个结构的报价,后面一定在别处找回来。报价单不是越薄越好看。
拿我们上个月出的一张单子做例子。家电面板模,一模一出二,S136钢材,报价16万8。拆开看:钢材4万2;CNC加电火花的工时6万5;设计费1万5;热流道外购2万8;两次试模留6千;剩下是管理和利润。你看,加工才是大头,钢材只占四分之一。
| 报价项目 | 金额 | 占比 |
|---|---|---|
| 钢材(S136) | 4.2万 | 25% |
| CNC与电火花工时 | 6.5万 | 39% |
| 设计费 | 1.5万 | 9% |
| 热流道外购 | 2.8万 | 17% |
| 试模两次 | 0.6万 | 3% |
| 管理与利润 | 1.2万 | 7% |
所以砍价别盯着总价往下压。你把热流道从进口件换成国产件,一套省八千到一万二,寿命照样够用;把公差从±0.02毫米放宽到±0.05毫米,精加工少走两道工序,又能省一截。总价杀得太狠,厂里只能在省模抛光和顶针材质上找补,最后哭的是你的量产线。
这里插一条我单独写过的拆解,塑胶模具价格多少钱一套那篇把尺寸和腔数怎么影响报价算得更细,谈价之前翻一遍,心里有谱。
看厂当天,我只盯这三处
看厂别数厂房有几层,盯三处:机台上的模具是不是在跑、料头水口堆不堆成山、调机师傅坐在哪。这三处比任何宣传册都诚实。半天时间足够看出一家厂的真实水位。
第一处看在跑的模具。机台上挂着别的客户logo的模具在打件,说明订单是真金白银排着的,空转的机台比旧设备更可怕。第二处看现场料头,水口料分类打碎回用是有序经营,满地乱堆、一脚踩上去全是毛刺的,管理好不到哪去。第三处我最在意,调机师傅坐在哪——守在机台边上,说明品控在线;坐办公室里喝茶等电话的,你量产后半夜出了问题找谁去?
模温也顺口问一句。打ABS件模温给到80度,PP件二三十度就够,师傅报不出数的,多半是照葫芦画瓢新上阵。公差同样是块试金石,敢在合同里写±0.02毫米并配上三坐标检测报告的厂,腰杆都是硬的。
验厂这事别赶时间,上午看完下午再去看一家,两家一对比,高下立现。你要是只看一家就下单,等于闭着眼睛签字。
回到开头那个做宠物用品的客户,我把他的单拆成了两半:模具在我们厂开,量产后段介绍给隔壁做日用品注塑的同行,两边加起来的报价比他询到的"全套包办"低了两万三,工期还提前一周。塑胶模具工厂的门道说穿了不值钱:先认清自己手里这张单要什么,再进对门。你下次打电话询价,先把机台吨位和试模排期问出口,行家一开口,就知道有没有。
常见问题
开一套中等大小的塑胶模具要等多久?
结构不复杂的30天上下,带滑块斜顶的中等模具35天左右是常态,大件两个月起步。赶工期可以要求设计评审和钢材备料并行着走,能抢出一周,但省模抛光那几天千万别压。
模具费一般怎么付?
行内常见的分法是签约付四成、试模前付三成、验收合格再收三成。也有厂要五五开,风险全在买方。谈的时候尽量把尾款比例和验收标准写进同一条款,别拆在两页纸上。
手里只有样品没有图纸,工厂能接吗?
能,这叫逆向扫描建模,费用比正向设计多两三千,精度看件的复杂程度。量小不值当,量大才划算,扫描前先问清3D数据给不给你自己留档,有的厂拿这个捏着客户。
一套模具能打多少模次?
看钢材和保养。P20预硬钢打日常件20万到30万模次没问题,S136保养得当能上50万。模次到了不等于报废,型腔烧焊修补后还能再战,所以台账要自己记一本。
试模出来的件不合格,费用算谁的?
分两种:模具本身的问题,修模费厂里出,这条要白纸黑字写进合同;你的产品图纸改版导致的改模,按工时另计。签合同前把这条掰清楚,后面少扯一半的皮。