塑胶模具结构怎么选:两板模三板模热流道三种对比,接单的先算笔账
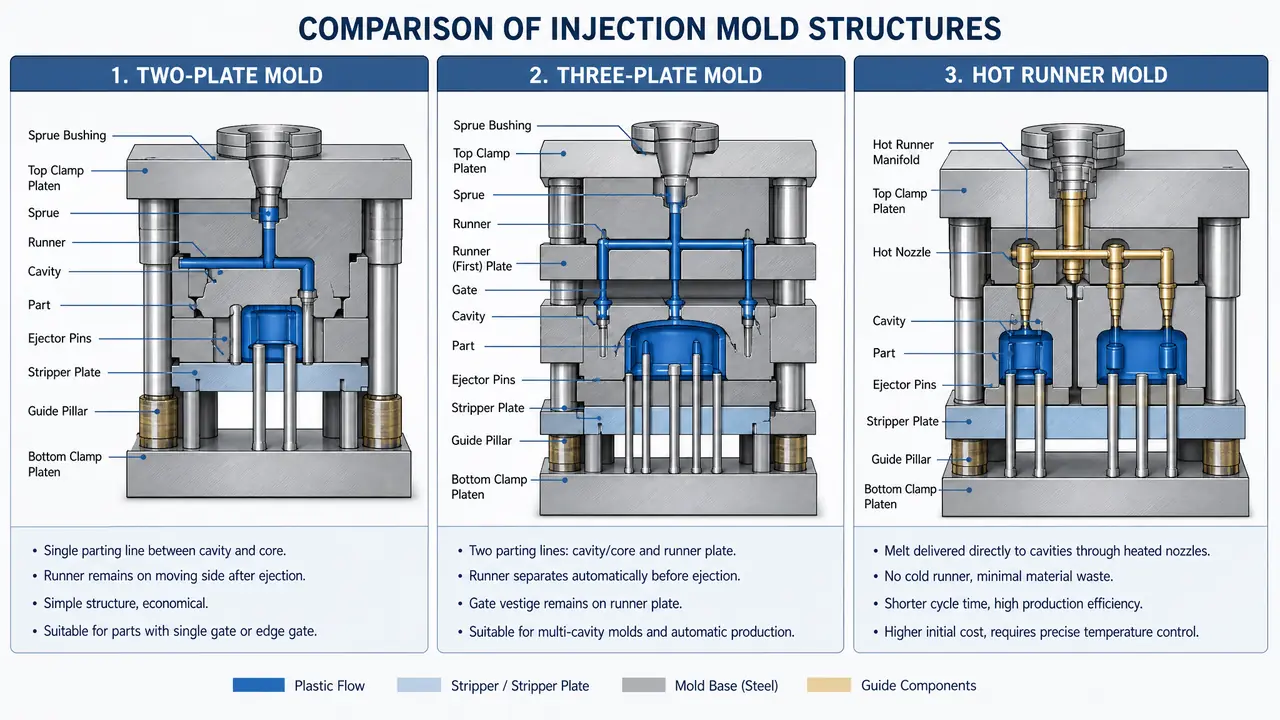
先说结论:塑胶模具结构里没有万能架子,量小件杂两板模打底,外观面躲不开点浇口就上三板模,年量过了五十万件热流道才开始回本。三种架子的报价能差两三倍,选错结构比选错钢材更费钱,下单前把产量和浇口位置先定死。
上个月有个做保温杯的客户来问价,东西还没量产,开口就要热流道模。我把塑胶模具结构三种架子排开算账,算完他当场改成两板模——结论就一句:先看产量再谈先进,结构选错了比钢材选错更费钱。
做接单报价这几年,我发现卡住客户的从来不是不懂模具,是没人肯把三种架子的账摊开算给他看。热流道先进不先进?先进。可他的内盖年量就八万件,一副两板模四万五能干的活,多掏十万块图什么呢。
这篇就摊开算。
报价、水口料、产量门槛、翻车点,一样一样来,读完你至少知道该按哪个数去问价。
两板模:一块分型面的笨架子,八成产品够用
两板模一块分型面开到底,大水口或者潜伏式浇口直接进胶,结构最简单、造价最低、毛病最少,市面上八成注塑件都出自这个架子。别嫌它土,土办法活得最久。
结构上就两块大板:动模一块,定模一块,中间一条分型面。浇口套从面板直通型腔,料进来要么直接怼进产品,要么走分流道从侧面潜伏进去。开模、顶出、取件,水口跟产品一起掉,潜伏式浇口在顶出时自动剪断,连机边修水口的人工都省了。
价格报实数。上个月刚签的一副PP收纳箱盖模,718H的钢,一模一出,两板模连模架带加工四万八,35天交货,配320吨机台。同一个产品客户也问过三板模的价:八万二。三万多差价,就差在那一块水口板上。
短板也明摆着:浇口位置没得挑。直接浇口在正面留一个几毫米的疤,潜伏式只能贴着分型面边缘进。外观面上不能见痕的产品,这个架子就玩不转了。
大水口、细水口、潜伏式浇口到底长什么样,塑胶模具进胶方式图片对比:大水口、细水口、潜伏式浇口怎么区分里配着图看更直观,三种进胶的价差也能顺手对出来。
三板模:点浇口买外观,水口料是利息
三板模在两板中间加一块水口板,开模分两步,点浇口零点八毫米上下,浇口痕小到不细看找不着,代价是模价贵两到四万,每模多一板水口料。买的是外观,付的是水口。
多出来的那块板叫水口板,靠拉杆和尼龙塞按顺序拉开:开模第一刀先拉断点浇口,第二刀才开产品的分型面。浇口能从产品正中间进,齿轮、透明面罩、中间进胶才走料平衡的产品,多半躲不开这个架子。
钱要两头算。模具头:一模两腔的ABS面罩模,两板模方案四万九但浇口痕躲不开,三板模八万六;生产尾:每模一板水口,料占两成半,粉碎后掺新料回打,掺两成以内,外观件还得再压。这两笔加一起,才是三板模的真实身价。
对了,水口料也有出路,隔壁做瓶盖的厂把PP水口碎料卖给回料商,一吨能收回千把块——扯远了,回来说三板模。这个坑我踩过:早年接一副三板模光顾着比模具价,没把剪水口、粉碎、掺料的机边工钱算进报价,半年贴进去大几千。打那以后我的报价单上必有一行:水口处理费。
三板模适合什么产品、什么产品千万别上,三板式模具适合什么产品?细水口模具的结构与成本账按产品类型摆过账,拿不准就对着看。
热流道:流道里一直是热料,代价全在别处
热流道靠热嘴、分流板、温控箱三件套把流道恒温在180到280度,料一直是热的,不出水口料不用剪,代价是整套系统比不少整副两板模还贵。它省的是料,吃的是电和维保。
系统是真贵。国产一套四腔热嘴加分流板带温控箱,三万到五万;进口牌子直接翻倍。加上模架钢材和加工,整模十五万起步。瓶坯模、薄壁餐勺这些量产怪物,现在清一色热流道,没人拿三板模跟它拼成本。
值不值就盯一个数:年产量。一模八腔的点浇口方案水口占料两成半,PP按七千五一吨算,年产五十万件的项目,热流道一年省下的料钱和人工能把系统款收回来;年量八万件,省的钱不够换两根加热圈。我的报价习惯是先替客户算这道除法,算完多数人会自己改主意。
老实讲,热流道买回来只是开始。针阀气缸漏气、加热圈烧断、换色残料顶不干净,随便一样都停机半天起。最肉疼的一回:一套十六腔模的分流板一个区段不加热,整线停了一天,八千块机时费没了,根因是温控箱里一个接线端子松了。电工拧螺丝那五分钟,顶得上别人半个月的利润。
热流道的结构组成和温控箱怎么配,模具热流道是什么?结构与温控箱的组成里拆得细,上项目之前值得先过一遍。
三种结构怎么选?先定产量再看浇口痕
选结构三步走:年量十万件以内闭眼两板模;外观面不许见浇口痕才上三板模;年量五十万往上、料价又高,热流道才回本。顺序别倒,一倒就多花钱。
左右选择的其实就两个数:产量和料价。把这两个数钉死,三种塑胶模具结构就是一张明账。接单时我常对的几项摆成表,你照着自己填:
| 对比项 | 两板模 | 三板模 | 热流道模 |
|---|---|---|---|
| 进胶方式 | 大水口、潜伏式浇口 | 点浇口 | 热嘴直接进胶 |
| 一模一出中等模具价 | 4万-8万 | 7万-12万 | 15万-40万 |
| 水口料 | 潜伏式几乎没有 | 占用料20-30% | 没有 |
| 常规交期 | 30-40天 | 40-55天 | 50-70天 |
| 合适的年产量 | 10万件以下 | 10万-50万件 | 50万件以上 |
| 最常见的翻车点 | 浇口痕露在外观面 | 水口板拉杆卡死 | 加热圈烧断全线停机 |
我的站队偏心得明明白白:拿不准就两板模,把潜伏式浇口用精,八成外观问题能绕过去。三板模是外观逼出来的选择,热流道是产量喂出来的选择,谁也不比谁高级。
那个保温杯客户的模,最终四万五成交,T1一次过,现在一天出两千个内盖。他后来说,幸亏那天没跟我犟热流道。架子没有高低,配得上订单的才是好架子,配不上的,再先进也是个会发热的摆设。
常见问题
两板模能做出看不出浇口痕的产品吗?
能,关键在浇口挪位。潜伏式浇口从产品内侧或分型面边缘进胶,外面只留针尖大的一个点;要求更高的用牛角浇口,模价多几千,顶出后要加一道剪除。正面实在躲不开,才轮到三板模出场。
三板模的水口料最后都去哪了?
机边粉碎后掺回新料,比例一般压两成以内,外观件掺得更少甚至不掺。不掺的直接卖回料,一吨折几百块。这笔处理账在报模具价时就要讲清楚,别等开机了再扯皮。
热流道模具换颜色麻烦吗?
麻烦在流道里存着上一色的料。深色转浅色要拿过渡料一路顶过去,半小时到两小时不等。色号换得勤的客户,我一般劝他先掂量清楚再上热流道。
能不能先开两板模,量上来了再改热流道?
能改,不划算。要重新挖分流板的位置、加厚模板、布温控线槽,改模的钱接近半副新热流道模,还得停线配合。真到那个量,直接定新模,旧模留着当备用更踏实。