水泥管道模具怎么选?离心、悬辊、芯模振动三种工艺的模具差异
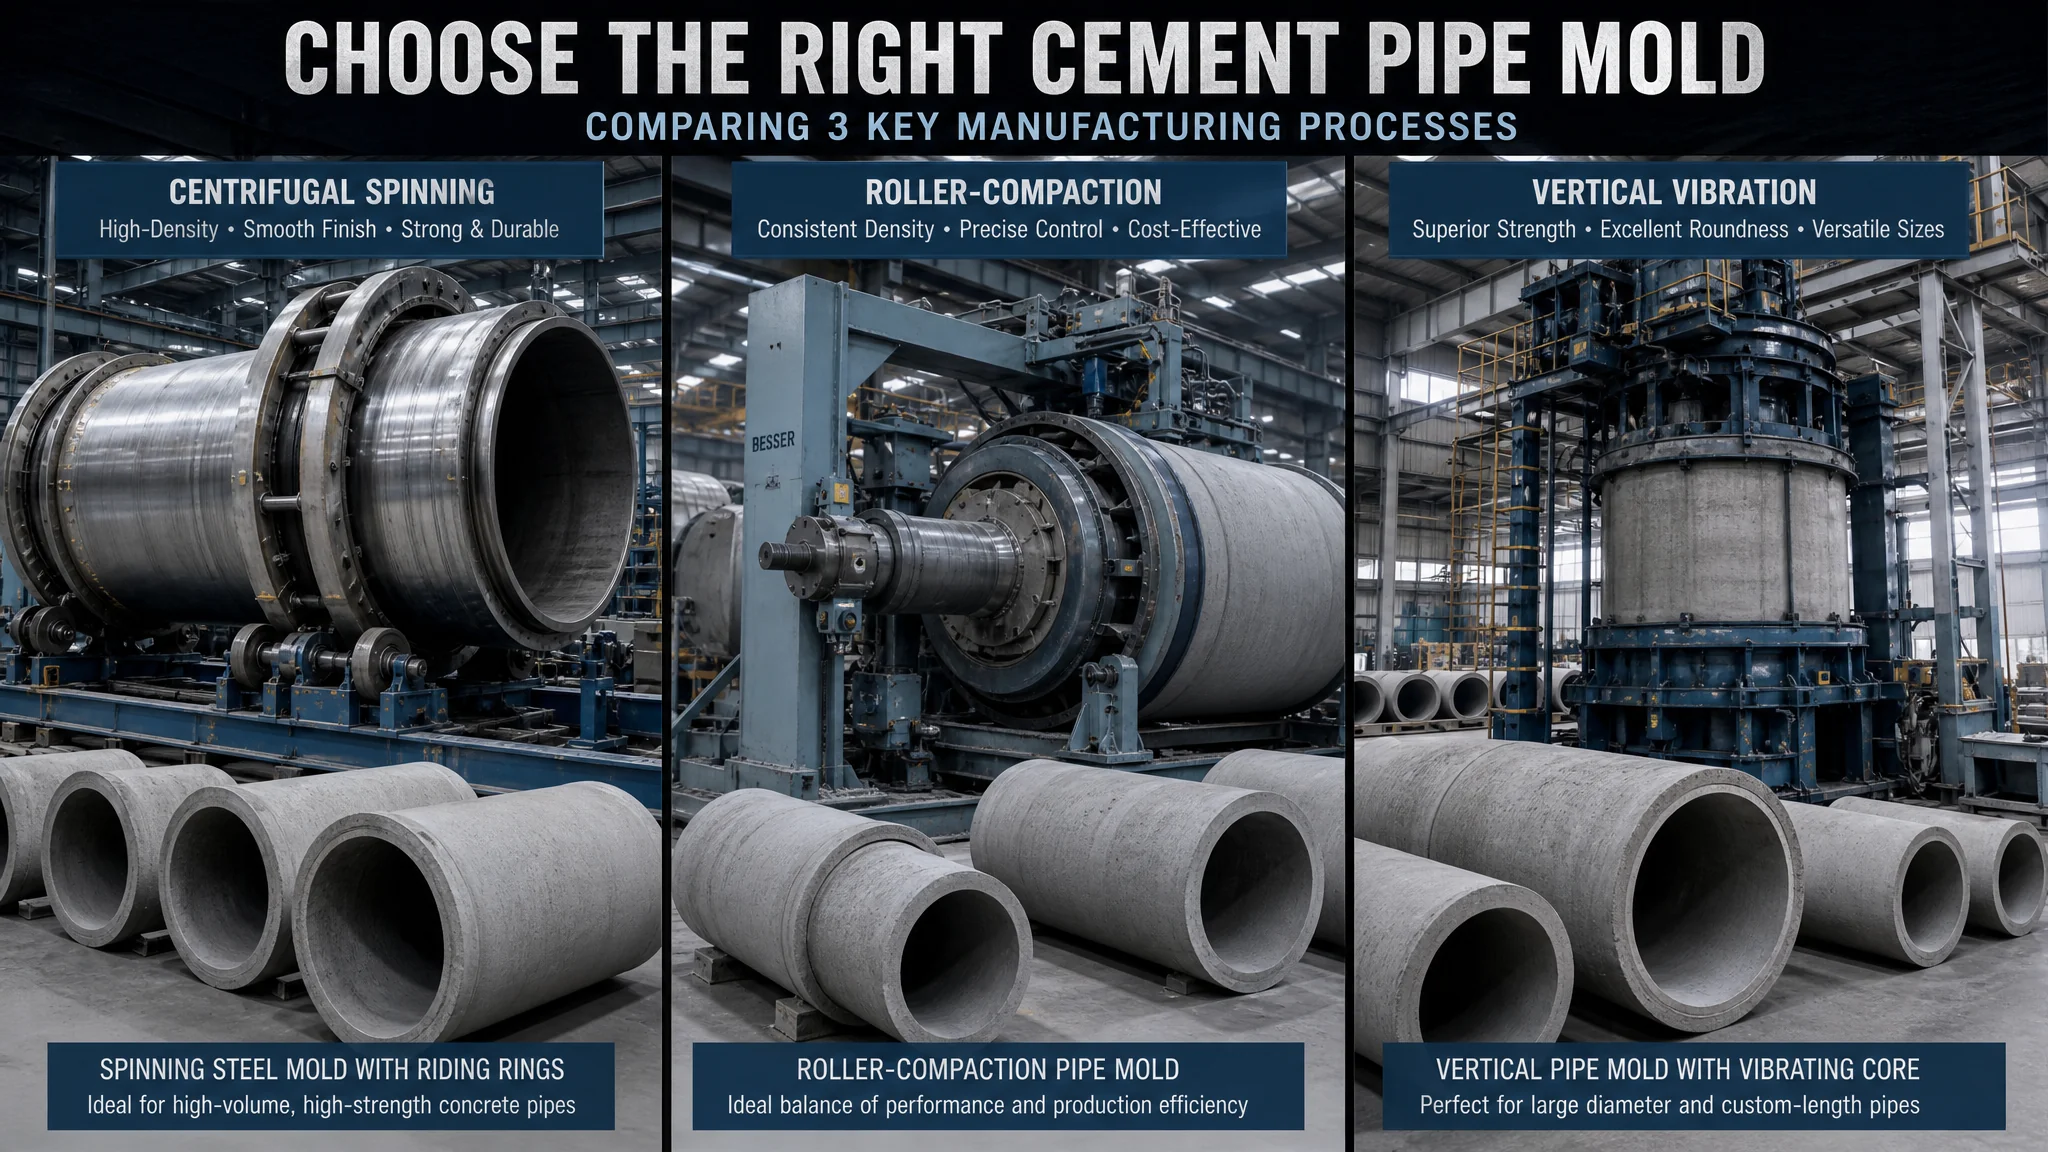
简单说:水泥管道模具必须跟着工艺走——离心模具配跑轮高速旋转,DN600以下小口径最划算;悬辊模具靠辊轴从内往外挤压,DN800-DN1600的主力;芯模振动模具立体振捣,专做DN2000以上的大口径顶管。三者结构完全不同、不能互换,买错就是几十万打水漂。我见过拿离心模改悬辊用的,焊了三次都裂了。
去年帮一个保定做排水管的朋友把关采购,他在离心模具和悬辊模具之间摇摆了一个月。厂家A说离心的好,厂家B说悬辊才是主流。他更纠结。
两家都没说谎。水泥管道模具这种东西,从来不是"哪个更好",而是你要做的管径、接口形式、用途决定了只能选哪个。拿DN300的小管去夸悬辊模多先进,或者拿DN2400的顶管去吹离心效率高,都是耍流氓。今天把离心、悬辊、芯模振动三种工艺对应的模具差异一次讲透——都是我在管厂里蹲出来的经验,不是资料搬运。
先交个底:水泥管道模具跟水泥井盖模具、路沿石模具那种"浇进去等凝固"的静态模完全是两个物种。它要在动态中成型——旋转的、辊压的、振动的——所以模具本身是台设备,不只是个型腔。想先补基础的看这篇水泥管模具是什么。
三种工艺到底怎么分工?
离心工艺靠模具高速旋转把混凝土甩到壁上压实,模具必须有跑轮,适合DN600以下的排水管;悬辊工艺靠悬辊机的辊轴从管内壁碾压混凝土,模具骑在辊轴下转动,DN800-DN1600最经济;芯模振动靠内芯模高频立体振动,模具基本不动,DN2000以上大口径顶管和大型排水管用它。管径是选工艺的第一道门槛,跨过去再谈别的。
分工的底层逻辑是物理学。离心力跟半径成正比——管子越小,同样转速下离心力越小,就要转得越快。DN300的离心模转速要拉到500-600转/分,DN1200的只要250-350转/分。管子再大下去,模具自重加混凝土动辄十几吨,离心机的托轮和电机都扛不住。所以离心有天花板,业内一般做到DN1200封顶,主流是DN600以下。
悬辊反过来。辊轴从中心插进去,靠液压把辊压头压在混凝土内壁上,模具在辊轴下方被动旋转。混凝土是被"碾"实的而不是被"甩"实的——不受离心力限制,中大口径反而越干越好干活。悬辊料的水灰比能压到0.4以下,离心料得0.5上下,单这一条,大口径管的强度和成本悬辊都占便宜。
到了DN2000以上的顶管,悬辊也吃力了——管子太重,辊轴悬臂太长会颤。这时候芯模振动登场:一个带高频振动器的内芯模竖着吊进外模,混凝土浇一层振一层,立体振捣密实。管模本身几乎不转,全静态受力。设备投入最大,可大口径只有它能做得又快又好。
说白了三条线:小口径看离心,中间悬辊通吃,超大口径芯模振动。我个人的偏好是,如果你的订单集中在DN800-DN1600,直接上悬辊,别犹豫。
三种模具的结构差异,拆开看就明白了
离心管模=外模筒体+两圈跑轮+合缝螺栓,精髓在动平衡;悬辊管模=筒体+端模挡圈+滚道,精髓在抗辊压刚度;芯模振动模=外模+振动内芯+端盖,精髓在外模抗振焊缝。三种模具看着都是钢筒,受力方式天差地别,拿图纸互相改基本必翻车。
离心模的结构最"精密"。筒体用Q235B或Q345B卷板焊成,纵向对开两半,合缝用双排螺栓锁紧。两头各一圈跑轮——骑在离心机托轮上带动整模旋转。跑轮这个部件是灵魂:圆度误差超过0.3毫米模具就会跳,转起来几百公斤的偏心力,轴承三天就完蛋。我亲眼见过一套便宜模具跑轮用45钢不热处理,两周磨出麻点,管壁厚薄差干到12毫米,整批管子降级处理。
悬辊模没有跑轮吗?有,但角色不同。它筒体外侧的滚道是承重用的,真正吃力的是两端挡圈——辊轴压头的全部辊压力通过混凝土传到挡圈上。板厚普遍比离心模厚:DN1200悬辊模筒体8-10毫米,同样口径离心模6-8毫米就够。悬辊模还不分上下两半,多数做成整体筒加一端活动挡板,从轴向退模。
芯模振动模的看点全在焊缝上。高频振动器一开,整个模具每分钟承受几千次交变载荷——焊接应力没释放干净的模具,振三个月准开裂。这个我踩过:一套二手芯模模便宜三万块拿下,用了不到一季,外模纵缝裂了20公分。补焊之后照裂。后来才懂,这种模必须整体退火去应力,图便宜买的二手货八成没做过。做模具焊接的朋友可以看看水泥模具制作的完整实录,里面专门讲了焊缝处理。
钢筋骨架也要跟着工艺变。离心和悬辊是先把骨架放进模具再成型,骨架绑扎得松,离心一转就散;芯模振动是浇注过程中放骨架或者用双层骨架,接口位置还要预埋钢环。顶管的钢承口圈要在模具里精确定位——偏了5毫米,两根管对不上,工程上就叫报废。
接口形式和规格,下单前必须说清楚
水泥管接口分平口、企口、承插口、钢承口四种,模具结构各不相同,尤其承插口的承口圈是单独镶在模端的,订购模具时必须写清楚管径+接口形式+工艺,缺一项厂家没法报价。规格上离心模覆盖DN300-DN1200,悬辊模DN400-DN2000,芯模振动模DN1200-DN3000往上。
接口这事真不能含糊。平口管最简单,两头光管,套管连接,排水明沟用它;企口是台阶式咬合,模具端部要做台阶型圈;承插口一头大一头小,橡胶圈密封,市政主管道的主流;钢承口在承口端预埋钢圈,顶管专用——顶进几十米全靠这个钢口抗顶力。
同一套模具能不能换接口?部分能。承插口的承口圈和插口圈是可更换组件,理论上换个圈就能换接口规格。实际上换过一次的模具合缝精度就变了,我们厂的做法是重要项目不换、宁可再订一套。模具规格覆盖上面写了,补一句:DN3000以上的芯模振动模要定做, mainstream厂家的标准产品线一般到DN2400,再大就得跟厂里谈。
顺便提醒一个坑:国标GB/T 11836《混凝土和钢筋混凝土排水管》对管壁厚度、钢筋骨架、外压荷载都有硬指标,模具做出来的管子必须能过第三方检测。买模具时让厂家承诺"按GB/T 11836管型设计",写进合同。我那个保定朋友没写,管子送检外压裂缝荷载差了8%,模具厂说是他配比问题,扯皮扯了俩月。
蒸养、拆模和产能——决定你回本周期的数字
三种模具的拆模时间都跟蒸养绑定:静停1-2小时后进蒸养窖,60-85℃蒸4-6小时,离心和悬辊当天就能拆模翻台,芯模振动大口径管蒸养加自然养护一般要24小时以上。产能差距很大——一套DN1200离心模一天翻2-3次,悬辊模3-4次,芯模振动模大口径一天一根就不错。
拆模这个环节最见模具功底。离心模松开合缝螺栓,用楔块撑开2-3毫米缝隙,吊走上半模——管子留在下半模里再吊出。悬辊模是抽掉挡圈整体从轴向退出来。芯模振动最麻烦,内芯模要先吊走,外模如果是多瓣式的还要一瓣一瓣拆。工人熟练度直接影响翻台次数,老师傅拆一套DN1000悬辊模15分钟,生手得40分钟。
蒸养温度别贪高。超过85℃混凝土内部温差大,管子表面会出现龟裂,后期强度上不来。有的厂为了抢产能把蒸养拉到90多度,管子出窖看着挺好,压到设计荷载的90%就裂。省下的四个小时换来一窖降级品,账怎么算都不划算。
算回本账给你个参考:我朋友那套DN1000-DN1400悬辊模三套连托轮配件一共28万,本地排水管一根DN1200承插管出厂价大概1100-1300元,每根毛利按20%算,日产10根,八个月出头回本。如果订单不稳定,这套账立刻翻脸——模具折旧按十年摊,闲置一年就是白扔两万八。
多少钱能买到?报价里的水分怎么挤
水泥管道模具价格跨度极大:DN600以下离心模单套4-8万,DN1000-DN1600悬辊模10-20万,DN2000以上芯模振动模25万起步、大口径顶管模能到40-60万。决定价格的不只是口径——跑轮材质、板材厚度、热处理工艺、是否含蒸养配套,每一项都差着两三成的钱。
报价单拿到手,先盯四行:一是筒体板厚,低价模具会悄悄从10毫米减到8毫米,用两年就失圆;二是跑轮(或滚道)材质和热处理硬度,42CrMo调质HRC45以上是及格线,45钢不热处理就是陷阱;三是合缝螺栓的规格和数量,双排M20比单排M16贵不了几千块,但高速旋转中锁紧力差一倍;四是焊后有没有去应力退火,芯模振动模这一项是生死线。
厂家选择上,管模这个细分领域集中度不高,山东、河南、河北都有产业集群。别迷信大厂——大厂排产三个月起,中小单子反而本地厂响应快。验厂时重点看他们有没有跟你口径匹配的卷板机和立车,一个只有3米卷板机的厂接DN2400的单,多半是外协拼凑。怎么考察厂家的真实交付能力,这篇判断模具厂交付能力的方法写得比我细。
二手模能不能碰?离心、悬辊的可以碰,前提是动平衡没坏、跑轮没磨穿——拉去现场让模具空转五分钟,百分表打跳动,0.5毫米以内能谈价。芯模振动的二手模我劝你死心,前面说过了,焊缝疲劳是隐性的,肉眼根本看不出来。按中国混凝土与水泥制品协会的行业数据,预制混凝土管行业年产量维持在数万公里级别,管模作为配套装备市场一直稳定,这也意味着二手模流通量大、水更深,具体协会信息可以看中国混凝土与水泥制品协会官网。
我的选型清单(直接抄)
按用途直接对号:市政排水DN300-DN600选离心模,一台离心机配4-6套模轮转;DN800-DN1600排水管选悬辊模,性价比最高;做顶管不管口径无脑芯模振动,钢承口精度只有它保得住;接了综合管廊大板订单的,先确认现有模具规格再投标。预算紧张的,先买2套模跑通工艺再扩。
这份清单是拿真金白银换来的。朋友最后买了三套悬辊模,没买那套报价最便宜的——便宜的那家跑轮不敢写进合同。他的理由我觉得很对:管子是要埋地三十年的东西,模具省下的钱,一根废管就全赔回去。
还有一个容易忽略的点:模具跟主机的接口尺寸。悬辊模的挡圈内径必须匹配你悬辊机的辊轴直径,离心模跑轮节圆要跟离心机托轮中心距吻合。买模前把主机参数抄给模具厂,别想当然。跟水泥制品这个大类相关的其他工具,可以翻翻水泥制品模具全品类介绍,井盖、盖板、U型槽的模具逻辑跟管模完全两码事。
常见问题
离心模具和悬辊模具做出来的管子质量差很多吗?
各有强项,但差距没传说中大。离心管外壁光滑、外观好,缺点是离心过程会甩出水泥浆,材料利用率低一点,而且容易内壁浮浆。悬辊管密实度高、单方水泥用量省,内壁比离心管粗糙些。只要模具和操作到位,两种管过GB/T 11836检测都没问题,工程验收看的是检测报告不是工艺流派。
一套模具能做几种口径的管子?
不能。一套管模对应一个口径加一种接口形式,这是模具的本质决定的——内外径就是产品的形状。想多口径就得一套一买,这也是管厂模具资产比一般水泥制品厂重的原因。好在同一个口径换接口,部分模具换端部组件能实现,但精度会打折扣,量大的活建议单独开模。
DN2000的大管用悬辊做不行吗?为什么一定要芯模振动?
能做,但费劲。DN2000悬辊模自重加料十几吨,辊轴悬臂长度上去之后刚性不够,辊压时抖,管壁密实度不均匀,接口位置更容易出问题。行业内大口径确实有硬压着悬辊做的,合格率不稳。芯模振动是立体振捣,混凝土流动性要求低,钢筋骨架也能做得更密。大口径订单利润本来就薄,废一根赔的钱够你租半年振动设备了。
管模的蒸养窖自己建还是外协?
日产量十根以下先外协,养管的地方不少。日产量稳定上二十根,自建一个简易蒸养窖回收很快——砖砌窖体加蒸汽锅炉,投入十几万,每根管比外协省十几块养护费,一年多就回来了。注意窖内温度均匀性,靠蒸汽口近的位置容易超温,装个多点温度计,二十块钱的表能救一窖管。
写到这里差不多把底交完了。要我说个偏心眼的结论:三种模具里悬辊模是被低估的那个——离心有历史包袱,芯模振动门槛太高,悬辊夹在中间反而谁都能上、什么活都能接。朋友的厂现在三套悬辊模几乎没停过,离心那套倒是经常闲着。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。