线路板模具怎么选怎么做?PCB冲孔模、锣板治具与板框冲切模的门道
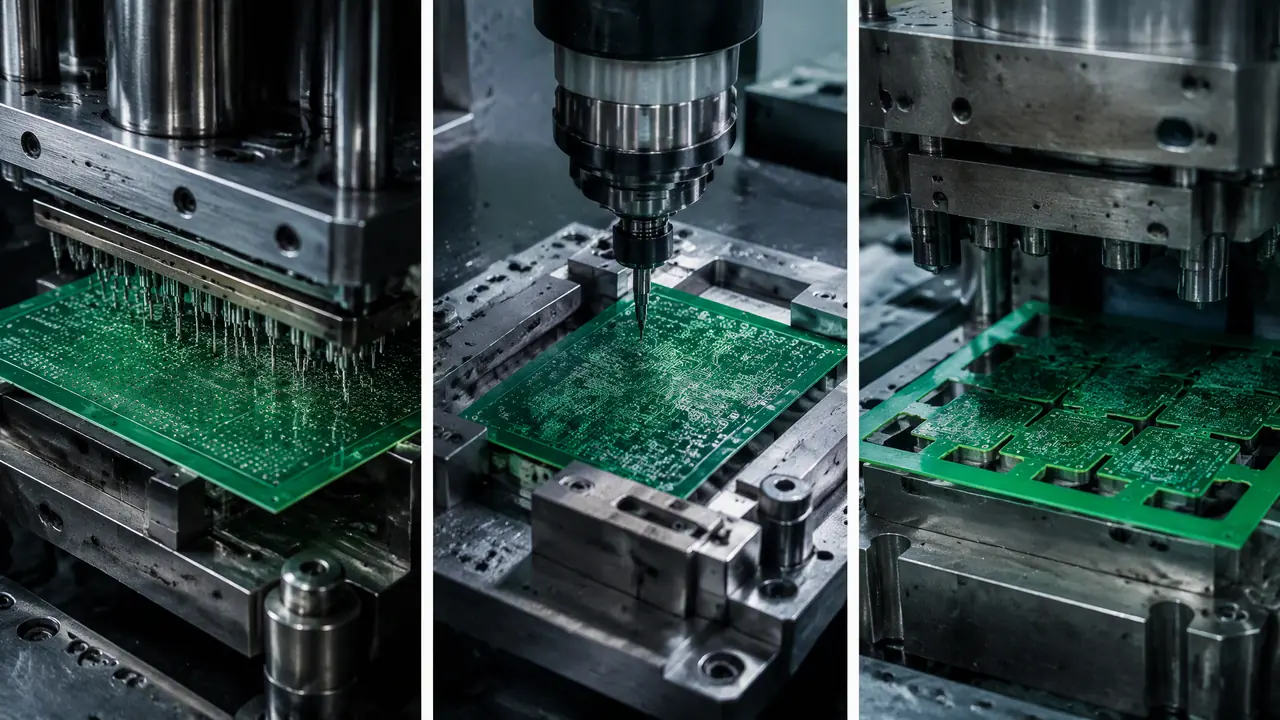
把话放这儿:线路板模具不是一副模,是PCB冲孔模、锣板治具、板框冲切模三类东西的合称。电子厂下单前先分清各管哪道工序,再盯住薄板冲裁的间隙和冲头材料,同样的活报价能差出五倍。看完这篇,你至少能把询价单上的问题问对。
上个月深圳一家做智能开关面板的采购来我厂里验模,坐下第一句就是"线路板模具多少钱一副"。我没急着报价,带他往车间走了一圈:高速冲床上装着一副五工位的冲孔模,旁边料架上码着七八块铝板铣出来的锣板治具,墙角还立着一副带斜刃的板框冲切模。他看愣了。这三样在采购嘴里经常被搅成一锅粥,混着问价,多半要吃亏。
我们在东莞长安做精密冲压模十四年,电子厂的活占厂里订单的六成。覆铜板跟五金钢板完全是两路人,薄、脆、还夹着玻纤布,冲它靠的是另一套功夫。这篇就按电子厂下单的实际顺序,把三类模具、薄板冲裁的关键参数、报价交期一次讲清。
线路板模具都包含哪几样,各管哪道工序
线路板模具是三类模具的合称:冲孔模在覆铜板上冲安装孔和定位孔,锣板治具管分板时的定位压紧,板框冲切模把工艺边一次裁掉。很多采购以为"开一副模"就完事,实际一条拼板线下常常要配两到三样东西。
先说冲孔模。PCB板上的安装孔、定位孔、散热孔,批量一上来就得靠它冲。量产线跑的基本是级进模,四到八个工位,第一步永远先冲两颗基准定位孔,后面每个工位都靠这两颗孔钉住板料,步距精度做到±0.01毫米。孔数几百上千个的板,一副模值不值钱全看排位和基准孔怎么定。
锣板治具严格讲不是模,是治具。PCB过完回流焊要分板,V-CUT刀或者铣刀走位的时候,得有东西把板压住、定住,这就是它的活。行里把它也算进线路板模具这个筐,因为都是同一个厂做、同一家电子厂买。有个细节外人一般不知道:治具上每条槽的宽度公差要收到±0.03毫米,1.0毫米厚的板子,槽铣到1.05,板放进去会晃,铣刀一拉边缘就起毛,分出来的板边跟狗啃似的。
板框冲切模管最后一刀。拼板四周留的工艺边,量小用锣刀慢慢铣,量大了上落料模一次冲掉。刃口做斜刃,冲裁力能砍下来三成左右,板子也不容易被压出印子。
| 类型 | 干什么用 | 结构要点 | 常见价格 | 寿命参考 |
|---|---|---|---|---|
| PCB冲孔模 | 冲安装孔、定位孔、散热孔 | 级进模四到八工位,先冲基准孔 | 简单模8千到3万,级进模5万到15万 | 刃磨一次8到15万冲次 |
| 锣板治具 | 分板时定位压紧PCB | 铝板CNC铣槽,加定位柱压条 | 2千到8千 | 几千到两万次 |
| 板框冲切模 | 冲掉工艺边和板框 | 落料模,斜刃口减力 | 1万到5万 | 30万到60万冲次 |
三样里最烧钱也最容易扯皮的是冲孔模,因为它直接决定孔位精度,后面两样再好也救不回来。所以下面单独拿一节讲它的核心:薄板冲裁。
薄板冲裁为什么难,间隙和冲头材料是命门
1.2毫米的FR-4覆铜板冲裁,单边间隙只有0.015到0.03毫米,不到五金冲裁的一半。间隙大板边发白分层,间隙小毛刺挂手,细孔冲头必须加保护套。这三条守不住,模子做出来也是废品机。
先说间隙。五金冲1.2毫米厚的45号钢板,单边间隙敢放到料厚的8%到10%。覆铜板是树脂夹玻纤布再压铜箔的夹心结构,又脆又硬还带点弹性,间隙放到0.06以上,断面撕出来的口子发白,铜箔一圈起翘,电子厂IQC直接判不良。我们多年摸下来的经验值是单边0.015到0.03毫米,卡在料厚的2%上下,孔位公差才压得住±0.05。
间隙做这么小,冲头就成了消耗品。普通SKD11冲头冲玻纤板,刃口两三万次就崩出小米粒大的口。现在厂里薄板模的冲头基本只认两种:DC53打底,量大的上ASP23粉末钢,寿命能拉到三倍。去年给一家做智能水表的客户冲1.2毫米双面板,一块板上96个Φ1.0安装孔,用ASP23冲头,冲到80万次刃磨过两回,孔口还是光的。
这个坑我自己踩过。前年一副模上有三根Φ0.8的细冲头,图省事没加保护套,冲到两万次上下连断三根,细凸模失稳就是这么回事,细长件受一点侧向力一歪就折,跟筷子悬空一半掰断一个道理。返工时加了硬质合金保护套,后面再没断过。冲孔力怎么算、细凸模怎么防失稳,之前整理过一篇冲孔模具设计核心笔记,排位和冲头强度的门道都在里面。
还有一条没人明说的:玻纤粉。冲覆铜板往下掉的全是玻纤粉,比面粉还细,钻进卸料板和导柱之间,三天就把导向面拉毛。我们每副线路板模出厂都配一个小吸尘嘴装在压机边上,班前吹一遍卸料面,一年下来导柱基本不用换。刃口精度和导向结构要往深里究,冲压精密模具贵在哪那篇把粉末钢刃口和导向配合讲得很透,不重复了。
电子厂下单,报价交期和验模怎么谈不吃亏
简单冲孔模8千到3万,级进模5万起步,锣板治具2千到8千,交期20到40天。验模带个十倍放大镜,毛刺超0.05毫米、孔位偏0.1毫米,当场打回别商量。报价差异主要藏在工位数和冲头材料里,这两项要逐条对。
报价这头我最爱看客户会不会问。会问的直接甩三样过来:拼板图、板厚、月用量。板厚1.0和1.6,间隙和冲头选型差一档;月用量十万片以内,我一般劝他上简单模加两次刃磨就够,硬上级进模是浪费钱。老实讲,敢劝客户少花钱的厂,后面续单反而稳。
交期的标准动作是:设计评审三天、备料一周、CNC加线切割十天、装配试模一周,加起来25到35天。遇上指定要ASP23粉末钢冲头的,备料再加五天,这料得现订。急着交货的加急费收两成,说真的,这钱一半是发给加班师傅的,一半是排产插队的代价,没有白收的。
验模给你三个硬指标:孔口毛刺高度不超0.05毫米,用手背刮过去不挂丝;孔位抽检对角线五个点,公差±0.05毫米;连冲一百片看板面,发白和分层一片都不能有。三条过了基本就没大问题,剩下的就看钢材本身的耐久,这也是为什么我一直劝客户别在冲头材料上省。
那天深圳的采购在车间转了一个钟头,走的时候改口了,说回去把拼板图和月用量理清楚再来谈。这就是我想说的:线路板模具不是一件货,是一套工序的组合,谁先把它拆明白,谁的询价单就先值钱。
常见问题
线路板模具和普通五金冲压模具能混用吗?
不建议。五金模间隙放到料厚的8%照样能用,覆铜板这么冲必发白分层,冲头材料和卸料方式也不一样,两套模从设计源头就是分开的。
锣板治具就是块铣了槽的铝板,为什么也要几千块?
贵在精度和钳工工时。槽宽和定位柱位置公差要收到±0.03毫米,CNC铣完还得人工研配压条,一副治具纯加工四到六小时,铝板本身倒不值钱。
冲出来的孔壁发白、板子分层,是模坏了还是料的问题?
八成是间隙大了或者刃口钝了。先看发白是不是规律地出现在同一批孔位,是就修模研间隙;杂乱出现再去查板材批次和烘板情况。
打样一两百片也要开模吗?
不值。这个量激光切割加锣板分板,几百到一两千块能搞定,等月用量过万再谈开模,摊到每片板上才划算。