定转子模具贵在哪?矽钢片冲槽级进模的工位与选材账
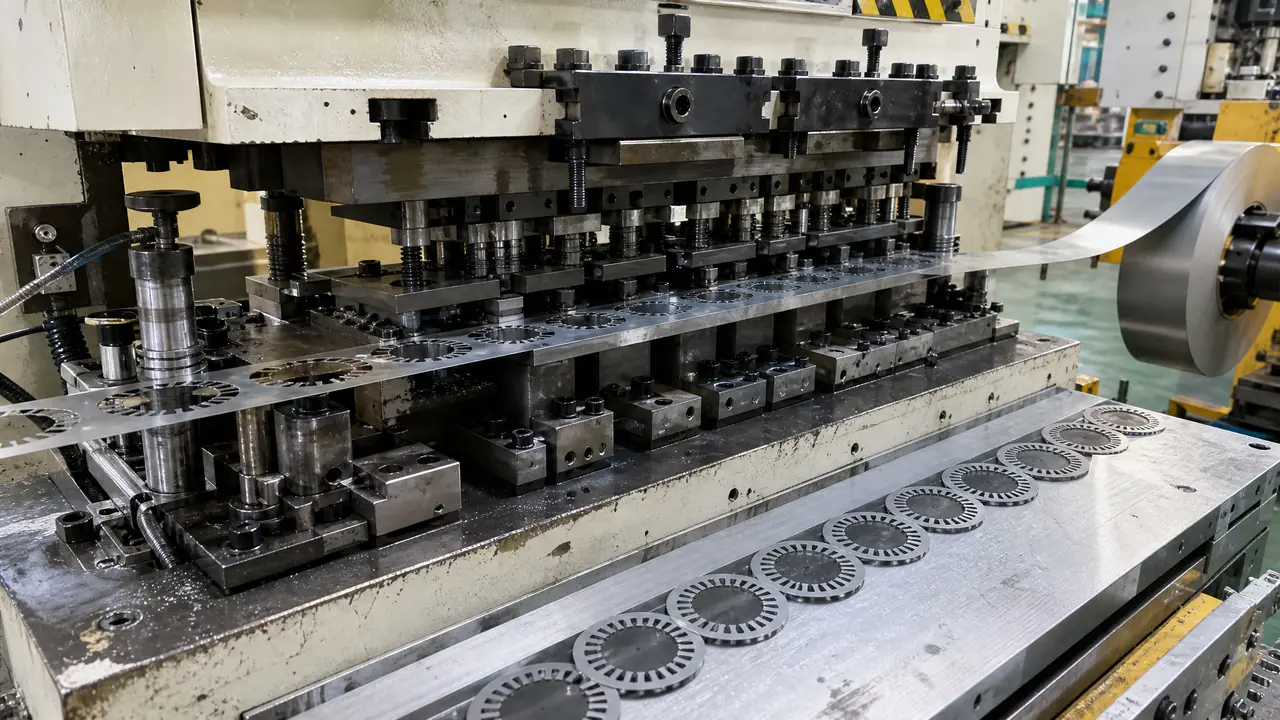
别绕了:定转子模具就是一套把矽钢片冲成电机铁芯的高速级进模,钱花在工位、间隙和刃口材料上,报价十几万到几十万都正常,砍价之前先让对方把工位排样、钢材牌号和刃磨寿命写进合同。
上礼拜一台水泵电机的单子差点飞了。客户拿着别家的报价单问我:都是冲定转子模具,凭啥你家贵出六万?我在电话里没急着还价,先把话挑明——这套模的钱,八成花在你看不见的三样东西上:工位、间隙、刃口材料。他愣了一下,让我发个工位图过去。第二天,单子留下来了。
先把概念捋顺。电机铁芯不是一整块钢,是几十上百片0.35到0.5毫米的矽钢片叠出来的,每片上的定子槽、转子孔,全靠一副级进模在高速冲床上一冲一冲打出来。冲的是卷料,机器一开每分钟二三百次,停一天就是几万片的产量缺口。这套模一扛不住,整条装配线跟着停,这就是它贵的底层原因。
工位是一步一接力,步距差一丝全线歪
一套定转子模具少则六七个工位、多则十几个,冲导正孔、冲转子孔、冲定子槽、叠铆、落料一步接一步,步距精度要压在正负0.01毫米。贵就贵在这套接力上。
卷料进来第一站是冲导正孔,后面每个工位靠导正销插进孔里定位。步距是卷料每次往前送的长度,送料机送个大概,导正销拉回精确位置。定子片外圆一百毫米的转子,步距一百一十毫米上下,导正销和孔的配合间隙只有几个丝。步距一漂,槽位跟着错,冲出的铁芯装配时槽口对不上,整机厂验收直接判退。
连续模具的工位与料带节奏那篇把接力这件事讲得细,这里不重复,只补一句:定转子模具排工位还得顾毛刺方向,所有冲片的毛刺要朝同一个面,叠出来的铁芯才不刮漆包线。
翻车的事遇过一回。新来的装模工把送料步距调大了两丝,冲了两千片才发现槽位渐偏,整卷料带全废。两丝,比头发丝还细,两万多的卷料就没了。打那以后车间定了个规矩:调步距必须两人对表。
间隙和毛刺,0.05毫米这条线就是生死线
0.5毫米的矽钢片,冲裁双边间隙取料厚的10%上下,大约0.05毫米;间隙一偏,毛刺和啃口立刻找上门。这是冲槽绕不开的一条线。
间隙大,冲片毛刺高,叠铆压不实,铁芯装机后涡流损耗往上跑;间隙小,凸模凹模啃口、崩刃,刀口寿命直接腰斩。行里讲间隙配得匀不匀——不光数值要对,四周还得一样。慢走丝割出来的刃口,公差能压到0.003毫米,这就是为什么像样的定转子模具都得走慢走丝,快走丝省下的几千块钱,试模的时候全还回去。
验新模有个土办法,这个坑我踩过才知道:拿十倍放大镜对着刚冲的冲片看槽缘,毛刺均匀发亮是正常磨损,一边高一边低就是间隙不匀,赶紧停机,别等崩刃。跟菜刀钝了要磨一个道理,冲到毛刺超过0.05毫米就该安排刃磨,一次磨掉0.03到0.05毫米,一副SKD11的刃口能磨十来次。
SKD11、粉末钢、硬质合金,材料这本账要按年量算
SKD11够用但寿命短,粉末钢居中,硬质合金最耐冲;年量百万片以上的铁芯直接上钨钢,摊到每片反而便宜。选材不看牌号看产量。
| 刃口材料 | 一次刃磨冲次 | 可磨次数 | 整套报价 | 适合年量 |
|---|---|---|---|---|
| SKD11淬硬 | 20万次上下 | 8到10次 | 12万到20万 | 几万到几十万片 |
| 粉末钢ASP23 | 40万次上下 | 10次上下 | 18万到28万 | 几十万到百万片 |
| 硬质合金 | 100万次以上 | 十几次 | 40万往上 | 百万片以上 |
表里的数是我经手的报价和账面,浮动两成正常。客户最常犯的错是两头跑:量小偏要上硬质合金,模价摊不下来;量大偏省钱用SKD11,两个月磨一次刃,停机换刀的损失比差价金贵。冲压精密模具贵在哪那篇讲过粉末钢的门道,选材逻辑是通的。
对了,跑个题:刃口材料只是一半,热处理是另一半。HRC60到62是常见的硬度带,硬度上去了韧性就薄,装配时抡铁锤敲凸模的师傅,见一个我拦一个。
叠铆和扭槽是怎么在模子里完成的?
靠凹模里的铆坑和转位机构:冲片压出0.2毫米上下的铆点,转子片每片转半度,几十片叠出来自带斜槽。这两下是定转子模具的灵魂。
叠铆的原理土得很:凹模在落料位挖一个浅坑,冲片压过去时背面鼓出一个铆点,下一片压上来,铆点卡进上一片的坑,靠片与片之间的过盈抱死,一叠铁芯就这样自己长出来,不用铆钉不用焊。铆坑深了浅了都麻烦,深了冲片裂,浅了叠不紧,0.2毫米上下要靠试模慢慢校。
转子扭槽更妙。异步电机的转子槽要斜着走,级进模的办法是在叠铆工位加一套转位机构,每冲一片把片子转半个角度,角度积少成多,整叠下来槽就是斜的。一副模里装个会转的小机关,头一回见的时候我盯着看了半天。
那台水泵电机的单子后来做成了。发工位图的时候我附了一句话:报价单上每一项都摊得开给你看,砍价请冲着工位数量和刃磨寿命砍,别只砍总价。他回了个"行"。这行做久了就明白,懂行的客户才是好客户,因为他知道你在替他省钱,不是在多赚他六万。
常见问题
定转子模具开一套要多少钱?
普通淬硬钢的12万起步,硬质合金40万往上,中间隔着一整个档位。报价特别低的先问清三件事:几套工位、什么刃口料、有没有叠铆,缺一样后面都是坑。
矽钢片冲出来毛刺大,是料的问题还是模的问题?
九成是模的间隙出了状况,要么磨损到限,要么刃口崩了角。先看毛刺匀不匀,均匀的高毛刺是正常磨损,安排刃磨就行;一边高一边低就是间隙偏了,得回厂修。
定子片和转子片能共用一副级进模吗?
能,这也是级进模的常规玩法:一套模双排腔,或者同一条料带上先后出两片,工位共用,比开两副模省两三成。代价是模体更大,高速冲床的台面也得够宽。
硬质合金模具报废之后还有残值吗?
有,而且不低。钨钢镶件回收按公斤算,一副模里十几公斤的硬质合金,报废时还能收回两三万。这也是钨钢模报价高、总账却不亏的原因之一。
这种模具交期为什么普遍要两三个月?
设计排样一周,备料热处理半个月,慢走丝和磨刃口又是三四周,装配试模还得调间隙,60到75天是正常节奏。拍胸脯说一个月交货的,多半把慢走丝这道工序给省了。