银饰模具怎么做?压模钢模和失蜡浇铸两条工艺线一次讲透
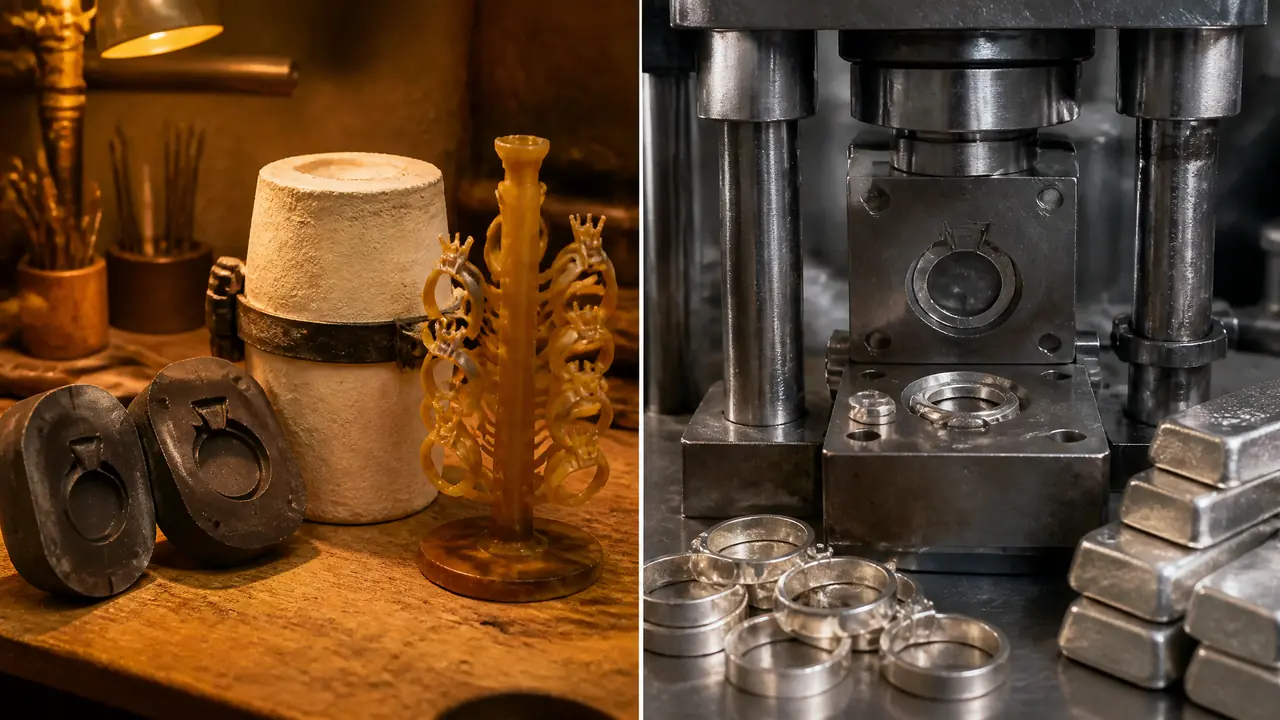
把话放这儿:银饰模具没有一条通用路线,花头复杂的吊坠走失蜡浇铸,素圈和片料走压模钢模,925银浇铸收缩率按2%放大母版,抛边工时要按款式单独估。看懂两条线的分工,你去找厂询价才不会被一句包做糊弄过去。
上个月一个做直播银饰的姑娘拎着一批925银小貔貅来我铺子,说同一套银饰模具出的货,这批胖那批瘦,貔貅嘴里的缝还总缺一角。我问她母版动过没有,她说没动,就是换了套新翻的胶模。问题就出在这儿——新胶模没把银料收缩算进去,尺寸链一短,整批货全歪。
做银饰这行,模具从来不是一套通吃。失蜡浇铸走胶模配石膏型,油压压模走钢模配银片,两条线的脾气我都在打金铺里摸了十几年。这篇就把两条线各怎么走、几个关键数怎么定,掰开讲清楚,你看完至少能知道自己手上的款式该上哪条线。
一枚银戒指从胶模到银坯要走几步?
失蜡浇铸这条线一共七步:硫化胶模、注蜡、种蜡树、灌石膏、焙烧脱蜡、浇银水、剪件清整,从开做到出银坯一般要两天。下面按顺序说每一步的讲究。
先说胶模。母版可以是雕好的银版,也可以是树脂打印版,把它埋进生胶片里,铝框夹好放进硫化机,150度上下压四十分钟到一个小时,硫化透了开模取件,胶模就成了。这一步是整套失蜡线的底子,母版刻得细,胶模才翻得细。分型线怎么开、气口怎么排,那套活儿有专门的路数,金银加工模具那篇里讲得细,走失蜡线的建议先看它。
注蜡用注蜡机,蜡温70度左右,压力调到能填满花纹又不出气泡为准。空心的手镯模、镂空的花片模最磨人:蜡压紧了脱模会裂,压松了纹路不清。这个手感没有诀窍,拿废蜡喂出来的。我学徒那会儿光注蜡就练了仨月,手一抖,一版胶模就废一个口,师傅的戒尺就在旁边等着。
蜡模修好水口就往铁盘的蜡杆上焊,摆成蜡树。一棵树上大件挂十几个,小珠子能挂上百颗。灌石膏粉浆之前必须抽真空,不然气泡挂在花冠内侧,浇出来就是一颗颗小银珠,白瞎一锅银水。石膏型阴干透后进焙烧炉,200度先脱蜡,再慢慢爬到730度以上保温一到两小时,把蜡气烧干净,炉子不透,浇出来的件发黑。
浇银水是全线最吓人的一步。925银熔点962度,实际浇铸要拉到一千度以上,我一般控制在一千零二十到一千零六十度之间,看银水在坩埚里泛橘红、像蜂蜜那样流动就对了。倒完别急着砸石膏,缓十来分钟再出炉,热银坯碰冷石膏容易裂边。剪件清整完就是银坯,后面才轮得到执模抛光。
压模钢模加油压机,另一条快线
素圈、片料、光面件走压模更快:Cr12MoV钢模硬度做到HRC58以上,配15吨油压机,一两分钟出一件,几乎没有浇铸损耗。花头复杂的款式它压不了,这是和失蜡线的分界。
压模这条线更像冲压的思路,只是料换成了银片、银条。上模压形,下模托底,飞边留在分型面上,出模后用冲边模把毛边一圈切掉,再送去抛边。油压机吨位不用大,首饰厂常见10到20吨就够用,我铺子里那台15吨的用了六年,行程慢但稳,压银片正合适。机架别买太轻的,压0.8毫米以上的银片会晃。
钢模材料我固定用Cr12MoV,淬到HRC58到60之间。有人图便宜用T8,压银这种软料其实也扛得住,但银片上难免带着打磨残留的硬粒,冲几千次刃口就起毛刺;Cr12MoV能做到几万次再修。两副模的差价也就几百块,这钱真不该省。对了,冲边模的间隙要按银片厚度配,间隙大了毛刺翻上来,抛边工时直接翻倍。
两条线的账摆在一起看就明白了:
| 对比项 | 失蜡浇铸 | 压模钢模 |
|---|---|---|
| 适合款式 | 花头复杂、立体镂空 | 素圈、片料、光面件 |
| 单件节奏 | 出坯要两天左右 | 上机后一两分钟一件 |
| 模具成本 | 胶模几百元一套 | 钢模两三千起步 |
| 银料损耗 | 浇口烧损加回炉,损耗3%上下 | 边角直接回炉,几乎不损 |
| 划算的量 | 打样一件也能做 | 起订量几百件才摊得平 |
老实讲,起订量不到几百件的,我一般都劝客户走失蜡,别为了压模去摊一套钢模的钱。
银料收缩和抛边,最吃功夫的两道坎
925银浇铸收缩率在2%上下,母版尺寸要整体放大来抵;抛边是把压模飞边和浇铸水口痕磨平磨亮,占整件工时将近三成。两道坎都躲不开,只能靠参数和手上功夫压成本。
先说收缩。银从液态到固态体积要缩,行业里常按2%到2.5%放大,我做素圈习惯放2.1%,尺寸链长的款式就先浇一版试出来再微调。别小看这两个点,一枚内径16毫米的戒指,母版不放大,浇出来只剩15.7毫米不到,指围差着整整一号,客户戴上就退货。塑料件缩水是同一个道理,只是换了个材料,模具产品为什么会缩水那篇把原理讲得更系统,有兴趣可以对照着看。
对了,说到这多提一句:收缩不光在长度方向,厚薄方向也缩。所以镂空件的花丝浇出来总比蜡模细一丝,要求纹路清晰的,蜡模环节就得把纹路刻深半成,等浇完了再想补救就晚了。
再说抛边。外行人听这个词容易懵,其实就是把毛坯的边角、飞边、水口痕处理干净:先上吊机用砂纸卷粗磨,再换羊毛轮蘸绿蜡打亮,讲究的最后一道用玛瑙压边,压出来的边有一种机器抛不出的温润感,老客户就认这个。一件花头银坠,浇铸半天,执模抛边要两三个钟头,这笔工钱常常比银料还贵。所以我会跟客户把话说明白:压模款省的是抛边的前半截,飞边规整,粗磨时间省一半;失蜡款水口多,抛边只能老老实实一步步来。另外胶模和钢模的腔面做得越亮,银坯表面越省事,模具镜面抛光那篇里分等级讲过这个理儿,首饰模上也一样通行。
那个做直播的姑娘后来把她那套貔貅母版拿回去重刻,整体放大了2.1%,第二批货就齐整了。银饰模具这东西说难不难,难的就两件事:一条线选对,一个数算准。你手上要是也有款式拿不准走压模还是走失蜡,先把起订量和花纹复杂度这两个数摆出来,答案基本就自己冒出来了。
常见问题
925银和足银999做模具工艺一样吗?
大体一样,细节有差。足银软,压模时飞边更黏,冲边模间隙要比925银放宽一丝,不然粘模口。失蜡浇铸足银的收缩也略大,我习惯按2.3%放,比925银多半点,别拿一个系数套两种料。
银水浇铸出来总有气孔怎么办?
十有八九是石膏型没焙烧透,或者浇铸温度偏低。焙烧保温加半小时,银水温度往上提二三十度,浇的时候沿浇口杯一次倒稳别断流。还有个土办法:石膏浆多抽一次真空,气泡少一大半。
一套胶模能注多少次蜡?
看花纹和保养。素圈胶模注三四百次不变形,细纹花片模一两百次就开始掉尖。每次注完把合模缝里的蜡屑刷干净,别拿硬物抠纹路,能多干不少活。
自己在家能做银饰模具吗?
小件可以。手雕蜡模加石膏粉浇铸的土法失蜡线,几百块设备就能起步,手压式小坩埚网上都有。但压模钢模必须上机床加工,家里没设备做不了,老老实实走失蜡这条线。
压模和失蜡哪条线成本低?
单看模具,胶模几百元,钢模两三千。摊到件上就不一定了,量大的压模一件摊下来可能就几块钱模费,量小的失蜡更划算。按起订量选,别按单价选。