四合扣模具怎么选才不亏?腔数钢材与报价的门道一次讲透
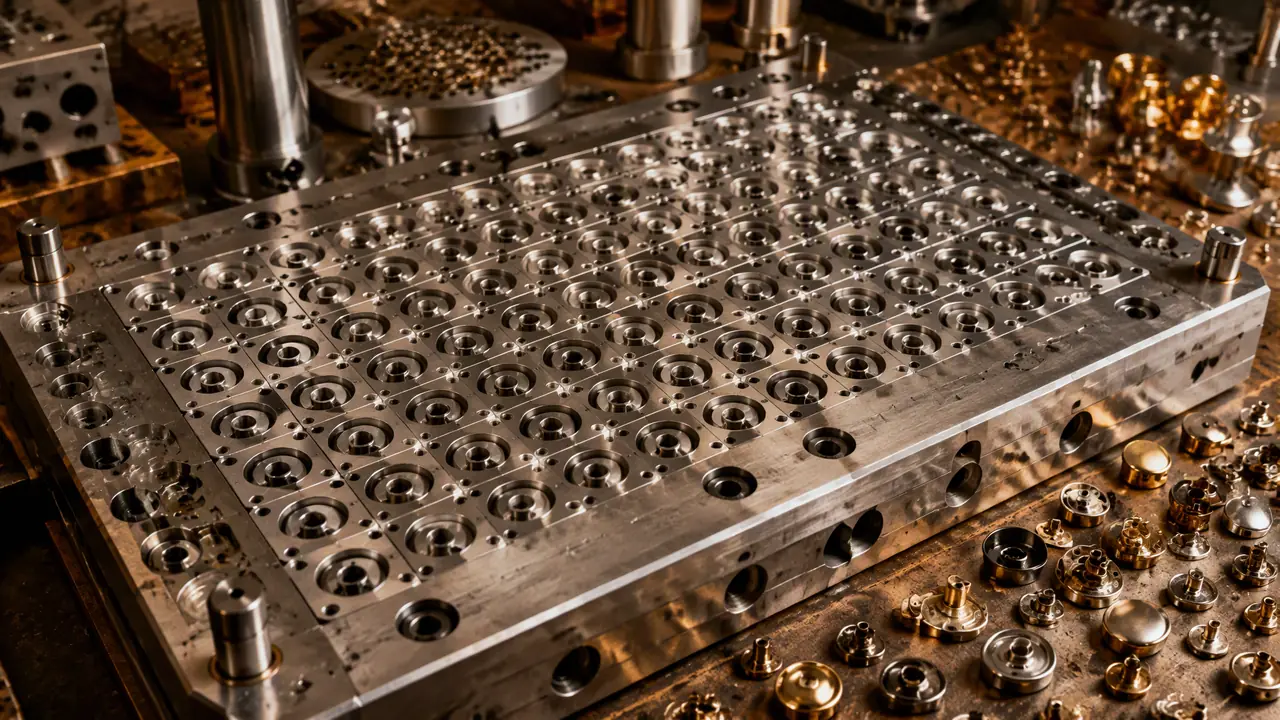
答案很短:四合扣模具就是一副冲压复合模,上下模一个冲程把面壳和弹簧底扣同时冲出来,投资从八千的一模一腔到三四万的一出四,差价全在腔数、钢材和热处理上。想稳就选DC53加四导柱模架,敢压价就上CR12,拿不准就先试模再签量产。
服装厂里没人叫它四合扣模具,都说扣子模、鸡眼模。客人拿一颗金属四合扣过来:"照这个开一套模。"看着简单,一颗扣子五毫米高,里面藏着四件套:面壳、母扣、弹簧底的碗扣加顶针小圆片,全得靠冲压一副一副冲出来。这个坑我踩过,2019年跟人合伙,仗着车床铣床都有就接了一套,结果面壳崩边、弹簧脚装上去一压就歪,重开凸模多花六千多,白干四个月。老话说得难听但准:难的不是把铁冲个洞,是让几十万个扣子每一颗都一样。
先记住一句:四合扣模具的本质是冲裁加浅拉伸的复合模。冲床滑块往下,上模的冲孔凸模先把中腔的料冲掉,落料外形跟着切下来,浅拉伸那一小步同时把面壳的边缘翻出圆弧。跟做饼先压边再挖芯一个道理,顺序错一环,崩边、毛刺、扣合松紧全乱。四件套里最要命的是弹簧底扣那两根脚,冲细长了不回弹,装到布面上老爱歪;冲短了夹不紧,穿两水就掉。这一步在模具里靠一个90度V形折弯工位解决,而90度角在图纸上好看,冲完永远回弹两到三度,补偿角度得在试模的时候拿实料一遍遍试出来。
一模一腔,行话叫一模一件,一副模就冲四件套里的一件,一套至少四副,费机时但稳。一模四腔省机时,可惜腔数一多废品率跟着上去,几百件样品批能挑出两三个毛刺超标的。同行有人上过一模八腔,冲二十万扣就得修刃口,最后拆掉两个腔改回六腔。我偏向中小订单就用一模四腔,原因很土:腔少好调,崩一个刃口停下来修半天就够了,八腔的一修就是一整天。
四合扣模具的钢材怎么选
冲四合扣认准DC53,HRC60到62度,日冲三万次以上不崩刃;预算紧选CR12MoV,寿命打七折;产量大、扣子带镀层就上ASP-23粉末高速钢,一把顶三把。选择逻辑就一条:看产量和有没有镀层,别光看钢价。
为什么钢材吵得这么凶?四合扣半圆成型那一步,材料流动全挤在凸模圆角上,受力比平板冲裁狠得多。四合扣母扣那种带弹簧脚的细结构,凸模只有一毫米宽,间隙一超0.03毫米就啃伤,崩一个角,冲出来的每一颗扣子全带毛刺,服装厂验货直接整批退回。
给你一张我们车间真实用下来的对照表。
| 钢材 | 热处理硬度 | 耐磨性 | 寿命(冲次) | 适合谁 |
|---|---|---|---|---|
| CR12 | HRC58-60 | 中 | 10-15万 | 预算紧的小厂 |
| CR12MoV | HRC58-62 | 较好 | 15-25万 | 中小批量通用 |
| DC53 | HRC60-62 | 好 | 30万以上 | 产量大、要稳定 |
| SKH-9 | HRC62-64 | 很好 | 40万左右 | 薄料精冲 |
| ASP-23 | HRC64-66 | 极好 | 60万以上 | 镀层扣、超大单 |
个人站队:DC53。30万冲次起步的寿命,单价只比CR12MoV贵两三成,摊到每颗扣子上几乎可以忽略。预算再紧也别碰改装的CR12冒充货,淬火回火不到位的料,冲几万次就崩,省的钢钱不够赔两批退货。对了,说个题外话,去年有个同行图便宜买了批"DC53",打硬度只有HRC56,其实是CR12MoV重新回炉的,一分钱一分货在钢材上从来不会错。
四合扣模具腔数怎么定
腔数不是越多越好。月产50万颗以下选一模四腔,样品批和补单选一模一腔,月产上百万颗、订单稳定才考虑一模八腔。腔数每翻一倍,模具费大约涨六成,调机难度翻着涨。拿订单量倒推,别听业务员吹。
腔数多冲得快,这话对一半。对的是机时,错的是隐性成本。腔一多,每一腔的间隙都得单独调到0.02毫米级别,料带在每一步的送料精度也得跟着提,任何一腔崩刃,整条料带全停。这几年的实际感受:一模四腔配60吨冲床,一分钟冲一百二十下,一班八小时下来四万颗,对绝大多数四合扣订单已经绰绰有余。
月产百万颗以上的大单,一模八腔甚至十六腔才值得上,而且得配高速冲床加自动送料,整套投入几十万起步。中小厂跟风上八腔,多半是设备跟不上、调机师傅水平不够,最后八腔的模当四腔用,白白多花一万多。
还有个门道:模具高度和闭合高度要跟你现有冲床的装模高度对上,下单前把冲床型号报给模具厂,别到时候模做好了、机装不下。
四合扣模具一套多少钱
市面上四合扣模具报价从八千到三万不等:一模一腔八千到一万二,一模四腔一万五到两万二,一模八腔两万五到三万五。低于八千的报价基本都是坑,不是钢材缩水就是热处理偷工。拿这个区间去核价,上下浮动超两成就有猫腻。
钱花在哪了?一张表拆给你。
| 报价构成 | 占比 | 说明 |
|---|---|---|
| 模具钢材 | 30-40% | DC53比CR12MoV一吨贵八千到一万 |
| 设计费 | 10-15% | 排样、间隙、回弹补偿全在这里 |
| 加工工时 | 25-35% | 慢走丝割一公分五到八块,公差0.002毫米 |
| 热处理 | 8-12% | 真空淬火,温度差十度寿命差一半 |
| 试模修模 | 10-15% | 正常含两到三次免费试模 |
我上个月刚核过一套一模四腔的单:DC53料八千六,慢走丝加工五千二,热处理一千一,设计加试模摊三千,毛利压到两成,最后报一万九千八。同行报一万六也接,那他多半在钢材等级或热处理上动了手。相关的东西我在五金冲压模具结构拆解那篇里写过,上下模座和卸料板的门道是相通的。
回到2019年那套翻车的模。后来花了六千多重开凸模,把间隙从0.05毫米收到0.03毫米,回弹补偿从90度改成92度,再冲八万颗一颗毛刺都没有,那批货顺利交掉。这套模现在还在仓库架子上,第三年了,刃口修过两次,还能用。四合扣这东西看着小,水深水浅全在间隙、钢材和回弹这三个数字里,把这三样盯住,一副模能用很多年。
常见问题
四合扣模具一套能用多久?
看钢材和保养。DC53的正常寿命30万冲次往上,每冲五万次修一次刃口,注意防锈润滑,用五到八年很常见。CR12的可能两年就得大修。
自己画图能开四合扣模具吗?
不建议。四合扣四件套的配合公差要求0.05毫米以内,没有实测过成品扣的图纸十有八九要改模。最好拿实物扣给模具厂扫描测绘,改模一次少则两三千。
四合扣模具可以冲塑料四合扣吗?
不行,这是两码事。塑料扣是注塑模,靠熔料填充;金属四合扣是冲压模,靠剪切和成型。结构、钢材、设备全不同,别拿一副模想两头赚。
模具做好后怎么验收?
试模时盯三样:首件用卡尺量外径和高度,对图纸公差;连续冲两百颗,抽查有没有毛刺和崩边;问清楚弹簧脚的回弹补偿是多少度,太随便的答案要留心。