冲压模具配件磨损快怎么办?备件清单
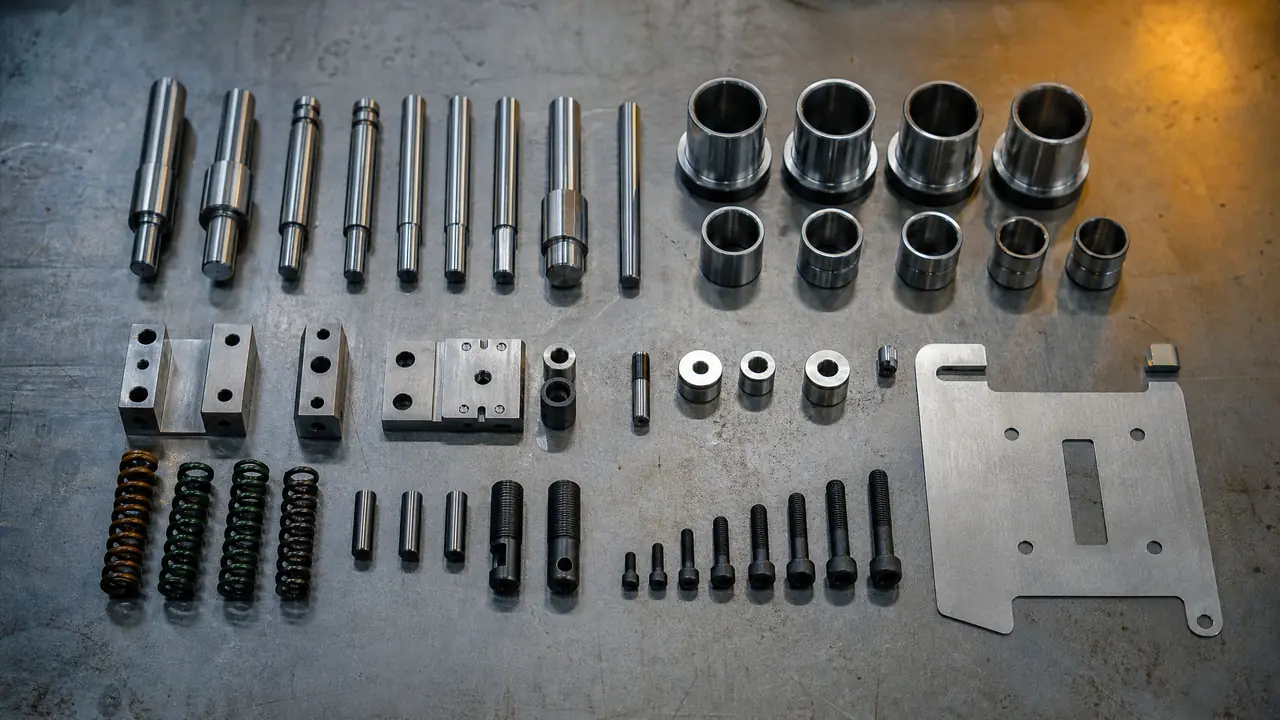
先说结论:冲压模具配件磨损快,八成是间隙不对、送料偏移或润滑缺失,别急着怪配件质量。备件按消耗快慢分层买,冲头凹模多备、导柱弹簧按周期换。动手前先给每套模建一张寿命台账,消耗规律一目了然。
冲压模具配件磨损快,冲头三天崩一次刃,凹模毛刺越冲越大,很多师傅的第一反应是换个牌子的配件,换完发现还是老样子。我以前也这么干过,钱花了不少,停机一天没少。后来才琢磨明白,磨损快多半是工况出了问题,配件只是替罪羊。
我们车间给手机支架冲0.8毫米304不锈钢那套复合模,前年吃过大亏。Cr12MoV的冲头两天崩一次,间隙调了,冲压油也换了,不见效。最后盯着送料机看了半个下午,发现每次送料偏0.15毫米左右,冲头长期单边受力,什么材质都扛不住。把送料校准之后,同一根冲头顶了三个多星期。所以这篇先讲清楚磨损的真实原因,再给一份照着买就行的备件清单。要是连哪个零件管什么还对不上号,先翻一遍冲压模具结构图解,把名对上号再谈备件。
配件为什么磨得快?先按这个顺序查
磨损快的主因按概率排:间隙不对、送料偏移、润滑缺失、材质档次不够,先查前两个再动钱包。冲裁间隙一般取料厚的5%到10%,不锈钢这类硬料可以放到10%到15%。间隙太小,冲头和凹模都在硬挤,刃口磨损速度翻倍都不止。0.5毫米的料,双边间隙也就0.05毫米上下,靠手感根本调不出来,得拿塞尺和千分尺慢慢试。
送料偏移这个问题更隐蔽。卷料宽了窄了、送料机压轮松了,都会让冲头单边吃力。判断办法不复杂:把崩掉的冲头拿到放大镜下看,一边刃口明显先秃,基本就是偏了。润滑也别省,不锈钢和弹簧钢料最吃润滑,干冲的模,刃口寿命能差一半。
材质是最后一环。Cr12MoV淬火到HRC58到62,冲碳钢板够用,冲不锈钢高速料就吃力,这时候才轮到上M2高速钢或者硬质合金。顺序别搞反了,先查间隙和送料,最后才动材质。间隙和冲头凹模配合的实操细节,这篇打孔模具的间隙与毛刺实战笔记讲得更细,值得对着看。
备件清单照着抄:按消耗快慢分三层
备件按消耗速度分三层:冲头和凹模镶块常备3到5件,弹簧导柱按周期备,螺钉销钉成盒买,模架大件不用囤。备件管理混乱的车间,多半是一股脑什么都想备。其实配件的消耗速度差得很远,分层备才不占资金。下面这张表是我们车间在用的底子,你按自家产品微调就行。
| 备件名称 | 常用材质 | 更换或刃磨周期 | 建议库存 |
|---|---|---|---|
| 冲头(凸模) | Cr12MoV、M2高速钢 | 高频冲压每2到4周刃磨一次 | 3到5根 |
| 凹模镶块 | Cr12MoV、硬质合金 | 随冲头同步刃磨 | 2到3块 |
| 导柱导套 | SUJ2轴承钢 | 每3个月查一次游隙 | 1对 |
| 卸料弹簧 | 合金弹簧钢 | 冲30万到50万次整组换 | 1套加2根 |
| 顶针、打杆 | T8A | 变形或发毛就换 | 各3到5支 |
| 内六角螺钉、销钉 | 12.9级 | 滑丝即换 | 各一盒 |
几个数说细一点。冲头我们备5根,Cr12MoV的非标冲头一根60到120块,M2高速钢的翻两三倍,硬质合金的上200。看着贵,算上停机一小时几百块的损失,其实都便宜。导柱导套平时不坏就不动,但每三个月要查一次游隙,手上推一下滑块,感觉有旷量就换,一对也就几十块钱,拖着不换会先把导套磨废,连带模板精度一起丢。
弹簧最容易被忽视。很多人看它没断就一直用,其实冲到30万到50万次之后力量衰减很明显,卸料不干脆,料带粘板,毛刺跟着变大。按周期整组换反而省,这笔账别算反了。
至于整副模具的寿命账怎么算,我们是从一套总崩的模里学乖的,那篇从崩模到正常报废的寿命记录把我当时犯的错基本都列全了,可以少走弯路。
台账比备件本身更值钱
每套模记三笔账:换件日期、累计冲次、损坏形态,记满三个月就知道每根冲头能顶多久,备货不用再猜。我们那套支架模的台账记到第四个月,规律全出来了:一根Cr12MoV冲头冲不锈钢,稳定能顶25万次左右,换成M2的能到70万次上下。有了这两个数,备多少货、什么时候安排刃磨,全是明账。
刃磨也有讲究。每次磨掉0.05到0.10毫米就够,磨多了浪费寿命,冲头总长磨掉1.5毫米左右就报废换新,别心疼。换新的时候记得同步量一次闭合高度,差多少用垫片补,不然新一茬冲头装上去又是一套新问题。
损坏形态那栏特别有用。同样是崩刃,崩一小块多半是间隙问题,整圈秃是正常磨损,从根部断的要多半是卸料力不对或者送料卡滞。把形态记下来,下次直接奔原因去,不用再交一遍学费。镶件化的思路也值得借鉴:把易损部位做成独立镶块,坏了换镶块不换整块模板,我们靠这招救回过一套拉延模,具体做法这篇模具镶件选材与更换维修写得很全。
说回来,冲压模具配件磨损快从来不是单一原因,间隙、送料、润滑这三样查实了,磨损速度自然掉下来,备件清单这时候才真正有意义。清单也不必照抄我的数量,拿台账记上三个月,你自家每套模的消耗节奏比任何攻略都准。先从给最忙的那套模建台账开始,今天就动手。
常见问题
冲头刃磨几次就该整根换新?
不看次数看总长。每次刃磨磨掉0.05到0.10毫米,总长磨掉1.5毫米左右,配合面和闭合高度就不好补了,这时候换新比硬磨划算。中途崩了大口也不用纠结,直接换。
备件去模具厂买还是找标准件商?
导柱导套、弹簧、螺钉这类标准件找标准件商就行,便宜还快。非标冲头和凹模镶块尽量回原厂做,人家有图纸和热处理记录。实在原厂不做了,拿旧件去线割厂照样能翻新,公差记得给到正负0.005毫米。
弹簧没断也要按周期换吗?
建议换。弹簧力量衰减是看不出来的,等你发现卸料不干脆、料带粘在卸料板上,刃口多半已经跟着遭殃了。一整套弹簧几十块钱,比一次刃磨便宜得多。
硬质合金冲头值不值得上?
量产大、料硬就值。月冲次上百万的不锈钢或硅钢片模,硬质合金的寿命是Cr12MoV的好几倍,摊到每个件上反而便宜。小批量、经常换型的模就别上,崩一次刃,修磨比高速钢麻烦得多。