薄壁模具怎么做餐盒杯盖?0.45毫米壁厚的锁定时间与高速注射门道
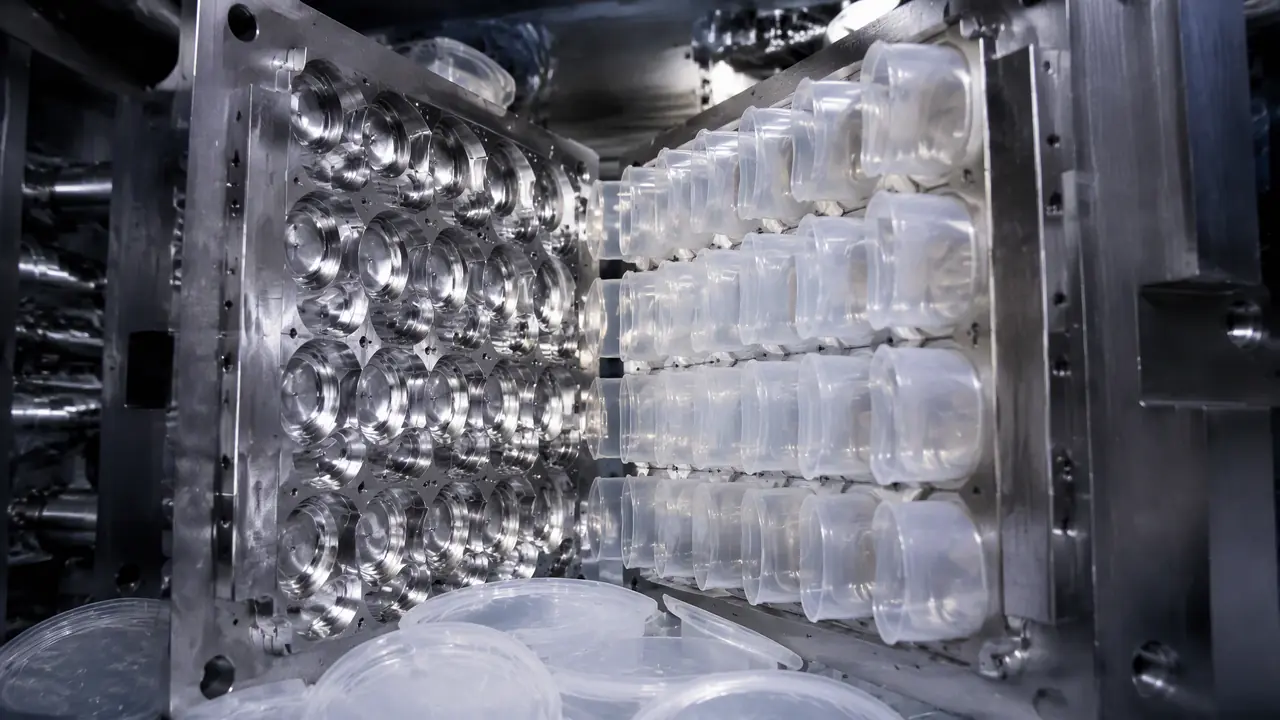
把话放这儿:薄壁模具拼的不是精度是时间,0.5毫米壁厚的餐盒模填充一旦超过0.8秒基本报废,机台、排气、冷却三样都得按高速逻辑重配,缺一样就是在烧钱。
上个月在车间盯一套32腔的餐盒模,0.45毫米壁厚,客户催得急,我们图省事拿一台普通320吨伺服机先顶着干,两天下来周期卡在11秒,废品率两成,盒底四角还发黄。这套薄壁模具后来挪到带蓄能器的高速机上,同一副模,周期干到3.8秒,废品掉到百分之一点五。老板娘重新算账,一只盒子从亏三厘变成赚四厘。
做惯普通件的人总以为薄壁就是把壁厚画细一点,真上手才知道,壁厚掉进0.4到0.6毫米这个区间,整套路数全得推倒重来:料要更稀、机要更快、排气要更抠、冷却要更狠。这篇我就拿这套32腔餐盒模当例子,把锁定时间、高速注射、排气这三件最要命的事掰开讲。
锁定时间为什么只给你零点几秒
锁定时间就是熔体打满型腔的那零点几秒,0.5毫米壁厚的PP餐盒要压在0.3到0.5秒内,超了料就冷,接不上就是整片缺料废品。这个数不是拍脑袋,是流动比逼出来的。
薄壁件有个流动比的说法,流动距离除以壁厚,PP在这种超薄状态下的流动比也就250比1到350比1。一个600毫升餐盒,从浇口到最远的盒角走110毫米上下,壁厚0.45毫米,一除就是240多,几乎贴着极限。料走得慢一点,前沿一冷,后面再大的压力也推不动,跟往结了冰的水管里灌水一个道理。
所以料得挑稀的。我们用的是熔指35的PP共聚料,同行里有用熔指60的,打得更快,就是盒身刚性差一口气。挑料的时候把流动性和盒子的堆码强度放一起权衡,别只顾着好打。顺带提醒一句,做餐盒这种直接接触食品的件,料的食品级报告和模具用材都得提前对齐,餐盒模具的食品级要求这篇里讲得更细,这里不展开。
机台上怎么落实?V/P切换点设在注射行程的95%,切换前全速打,切换后只留一点点补偿。保压也短,0.5到0.8秒就够,因为0.45毫米的壁加浇口冷得飞快,保压拉长了纯属白等。头一回试模我们按普通件的思路给了2秒保压,周期白白多出1秒多,产量一天少几千只,这个亏吃一回就记住了。
高速注射的机台和模具怎么配
0.5毫米壁厚的餐盒模建议配带氮气蓄能器的高速机,注射速度150毫米每秒起步,32腔按比压算下来至少320吨锁模力,普通伺服机硬打周期要多出两三倍。
蓄能器这东西没接触过的朋友简单理解成水塔,平时攒压力油,注射瞬间一口气全放出来,螺杆才能在半秒内冲完全程。我整理过两种机台打同一副32腔模的对比,差距摆在明面上。
| 项目 | 普通伺服机 | 带蓄能器高速机 |
|---|---|---|
| 注射速度 | 80-120毫米/秒 | 150-250毫米/秒 |
| 空循环 | 4.5-6秒 | 2.5-3.5秒 |
| 32腔餐盒周期 | 10-12秒 | 3.5-4.5秒 |
| 废品率 | 8%-20% | 1%-3% |
锁模力别拍脑袋报吨位,拿投影面积算。单腔餐盒投影17乘12厘米,约204平方厘米,32腔加流道算6600平方厘米,薄壁件腔内压力高,比压取0.4到0.5吨每平方厘米,一乘就是260到330吨,留一成裕量,320吨是底线。有人问能不能上500吨更大的,我说没必要,机台越大空循环越慢,薄壁件拼的就是快。
模具这边,32腔配针阀式热流道,每腔温度单独控,各腔偏差压在正负5度以内,不然同一模里有的饱有的瘪。冷却更不能省,薄壁件的周期里冷却占一半还多,水路要贴着型腔走,水温用冷水机压到10到15度,盒底和盒盖这种深腔位塞铍铜镶件帮着导热。水路怎么布这篇把运水距离和效率的关系讲得挺透,改模前值得翻一遍。
排气槽开多深才不烧焦不飞边
PP薄壁模排气槽深度压在0.015到0.02毫米,开深了高锁模力下直接飞边,开浅了困气烧焦,盒底四角和杯盖铰链处最容易出事。两头的界就差半条丝。
这套模第一次试模就栽在这儿。盒底四个角发黄发黑,我们第一反应是料温高,从230度降到215度,没用。拆开模一看,四角的气根本没处跑,半秒内打满的料把空气死死困在角上,压缩生温,直接把PP燎糊了。后来在四角加了排气镶件,深0.015毫米,尾部扩到0.03引出去,宽度留8到10毫米,再试,干干净净。
另一头是飞边。薄壁模锁模比压高,分型面上排气槽开到0.025毫米以上就往外钻料边,出来的盒子上圈毛刺,客户验货直接挑出来。0.015到0.02这个窗口是我拿两副模换来的,比任何手册上抄的数都踏实。判断困气还有个土办法,老师傅教的:模面涂薄薄一层红丹合模,压开看哪里亮哪里实,亮的点就是气憋住的地方,对着下刀。
杯盖比盒身更磨人,铰链那一条薄到0.25毫米,料流瞬间翻过去,铰链两侧全得开排气,不然一盖一个黄印。排气这块的门道实在多,排气槽位置和困气排查这篇写得更全,照着排查能省不少试模费。
那套32腔模现在两班倒,一天出16万只盒子,机台稳定后我每隔两天去抄一次参数,周期3.8秒,基本不动。回想起拿普通机硬扛的那两天,老板娘算账算得脸都黑了,账本不会骗人,薄壁这门生意,省下的每一秒都是纯利,烧掉的每一炉废品都是真金白银。
常见问题
0.4毫米壁厚的产品,普通注塑机真的一点都打不了吗?
能打,但八成不划算。普通伺服机把速度开到头也就120毫米每秒,填充超1秒,缺料和烧焦轮着来,周期还得拖到10秒开外。小批量凑合打几百件可以,量产光电费和废品就把你吃垮,我建议直接按高速机报价。
薄壁模具为什么特别容易飞边?
两方面的账叠一起:锁模比压比普通件高出一截,分型面单位面积上压得狠,材料稀,熔指35以上的PP跟水似的,缝稍宽就钻。所以薄壁模的分型面研配要更细,排气槽深度宁浅勿深,靠数量补效果。
餐盒料选纯PP还是加滑石粉的?
看用途。外卖盒、杯盖这种一次性的,我用纯PP共聚料,韧性好跌不裂;要堆码强度的就加滑石粉,刚性上去了,代价是流动性掉一截,薄壁流动比本来就紧,加填充料后速度还得往上追,排气跟着再抠细一点。
一套32腔的餐盒薄壁模大概要多少钱?
按我经手的行情,32腔针阀热流道、S136料芯的餐盒模,四十万到八十万这个带,差价主要在热流道品牌和钢材档位上。腔数翻倍价格可不是翻倍,贵在热流道板和温控点上,报预算的时候把这点算进去。