高精密模具的极限在哪:光学镜片模的微米级门道
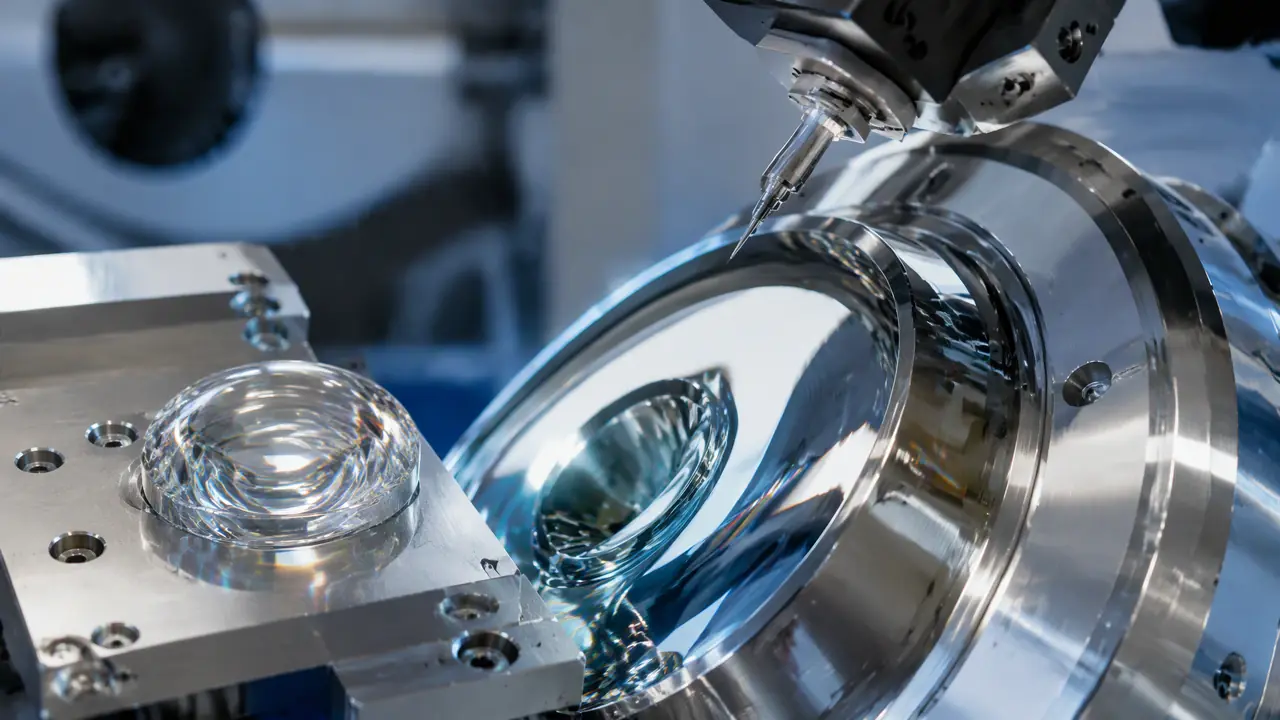
把话放这儿:高精密模具的极限在光学件,镜片和导光板模的面形误差以微米计,靠单点金刚石加工、镀膜和恒温环境三件事撑着,设备和环境缺一样都做不动。想接光学单,先补测量和恒温间,设备可以二手,环境糊弄不了三坐标。
上个月陪一个做车载镜头的客户来厂里验厂,他进门第一句话就问:你们这套高精密模具,到底比普通模精密在哪?我没急着答,先带他去了恒温间。这行有个老毛病,外面的人以为精度就是图纸公差往小了标,实际上到了光学这一档,图纸上的正负几个微米只算入场券,真正卡死人的是两条看不见的:面形误差和表面粗糙度。
面形用PV值衡量。一块手机摄像模组的镜片模芯,型面PV要压在0.3到0.5微米。什么概念?一根头发丝直径的百分之一。粗糙度更狠,Ra要进到0.01微米以下,抛到A1级镜面只算起步,最后那一段得靠金刚石刀具直接车出来。今天就从我这十来年做光学模的经验,把微米级是怎么一层层抠出来的讲透。
光学件模具的精度到底卷到什么程度
光学级模具尺寸公差压到±0.003毫米,型面粗糙度Ra要进0.01微米,面形误差PV值小于0.5微米,比通用精密模严一个数量级。很多人拿连接器模的精度来类比,其实不是一个量级的比法。下面这张表是我按自己经手的单子整理的,价格是这几年报价单上的经验区间,不是市场报告。
| 模具档次 | 尺寸公差 | 型面粗糙度Ra | 典型产品 | 一套报价区间 |
|---|---|---|---|---|
| 普通外观模 | ±0.02毫米 | 0.1-0.2微米 | 家电外壳、日用件 | 8-20万 |
| 精密连接器模 | ±0.005毫米 | 0.05微米上下 | 端子、卡座 | 15-40万 |
| 光学级模 | ±0.003毫米 | 0.01微米以下 | 镜片、导光板 | 40-100万 |
我入这行之前在通用模厂干了六年,自认为钳工手艺不差。头一回接镜片模,照老经验把型腔抛得锃亮,试模出来片子上全是细纹,客户拿仪器一测光泽度曲线直接打回。后来才明白,光学件看的是波纹度,不是亮不亮。人眼看的是光洁,机器看的是面形偏离理想非球面的量,这两件事根本不是一回事。那一单我白抛了三天,返工费自己认了。
对了,车载大灯透镜模是光学模里最难缠的一类,透镜皮纹和面形精度要同时保住,皮纹车深了影响光型,浅了又压不住雾度,我把车灯模具难在哪单独拆过一篇,有兴趣的翻翻。
微米级是怎么加工出来的
微米级精度靠设备链:单点金刚石车铣出最终面形,慢走丝割正负两微米的配合位,全程锁在20±0.5℃恒温间里完成。手艺在这个档位只占两成,剩下八成是设备和环境的账。
先说机床。光学型面不走普通CNC,走单点金刚石车削,刀尖是天然金刚石,刃口圆弧能磨到几十个纳米,在镍磷镀层或无氧铜上直接车出非球面,车完就是最终面形,不用再抛。我们厂那台是早年收的二手,两百来万,现在新机得三百多。编刀路的活另算,客户给过来一套面形数据,得先自己做光路验证,数据错一刀下去整块模芯报废。
再讲恒温。金属热胀冷缩,钢料每升一度每米胀11个微米上下,车间早晚差个五度,上午磨的芯子下午量就不是那个数。所以精加工全锁在恒温间,20度正负半度,量具和工件得先进去同温两小时再测。这一条很多老板舍不得投,空调加恒温室一次百来万。但老实讲,没它光学单根本接不了,这是门槛不是加分项。
慢走丝也换打法。普通模割一刀修三刀够用,光学模的镶件配合位要割到正负两微米,四次修切之外还得盯着丝的张力恒定。去年我栽过一跤:一套导光板模,微结构阵列图便宜用普通铣削走刀,节距差了两个微米,试模出来灯条亮度不均,客户在暗房里一照就露馅,改模花掉我十一万。导光板的V坑和网点,节距公差卡在±2微米,这个数是我拿真金白银换来的。
抛光这一段也要单说。镜片模的抛光和普通镜面模是两套逻辑,普通模追求亮,光学模追求波纹度可控,油石到钻石膏每一级去多少料都有数,多抛两下手就毁。镜面抛光加工全流程那篇我写得更细,等级、缺陷和价格都有,可以先看那篇打底。
镀膜和环境控制,模外功夫占一半
模具做到位只是半场,镀膜决定脱模和寿命,注塑端的烘料、模温、洁净度决定片体合格率,两头少一头都交不出货。客户验厂最容易被这半场刷下去。
先讲镀膜。光学模芯抛完直接上机,撑不了几万模次,PMMA和PC的填充对模面磨耗大还粘模。我们的常规做法是模芯镀一层DLC或者高硬度PVD膜,膜厚两三个微米,硬度HV2000往上,寿命能从5万模次拉到20万。镀膜厂要挑,膜层均匀性差一点的,镀完面形就超差,等于白车。选涂层之前建议把模具涂层那篇看看,PVD、TD、镀钛的适用边界我整理过,光学模芯认准低温工艺,温度一高部分模芯会变形。
注塑端的环境控制同样烧钱。光学粒料吸湿,PMMA不烘透就上机,片子里全是银纹,烘料120度四小时起步,含水率卡在0.02%以下。模温比普通模高,PC镜片通常给到120到140度,低了内应力大,高温一烤就翘。车间还要千级到万级的洁净间,一粒灰尘落在模面上,整模片全带黑点。我头一回进千级间,穿全套无尘服,闷得后背全湿。
还有个不成文的行情:光学模验收不看试模那几十件,看连续生产24小时的良率曲线。有一回客户驻厂三天,拿尺寸报告记每小时的漂移,模温机波动一度他都能从曲线上读出来。从那以后我们车间模温机全换成压差式的,一台贵两千多,值。环境控制这东西,骗得过试模,骗不过曲线。
回头想那个验厂的客户,他在恒温间里站了十分钟,翻了金刚石车床的刀库记录,最后没怎么砍价,只把交期从75天压到60天。光学级这行就是这样,门槛摆在那,做得出就不愁价。你要是正打算往这个方向走,先把恒温间和测量两块补上,机床可以慢慢添,环境这一课没有捷径。
常见问题
手机镜片模具开一套大概多少钱?
看腔数和镜头段位。单腔的车载镜头模我经手过四十来万的,手机后摄多腔模上百万也正常。低于三十万的报价,多半型面是车铣后靠抛光硬凑的,PV值撑不住,签合同前让对方把面形检测报告写进验收条款。
导光板模具和透镜模具哪个更难?
难的点不一样。透镜模难在非球面面形,导光板模难在微结构阵列,几万到几十万个V坑和网点,节距公差±2微米,外加整块大平面的翘曲控制。真要排序,我更偏向前者做单件更难,后者量产更磨人,面一大应力就把平整度带偏。
光学级注塑用什么原料?
透明件三大主力:PMMA透光好成本低,PC耐温抗冲击,COP双透还低双折射,高端镜头片用得最多。原料必须认光学级,普通挤出级的PMMA拿来做镜片,双折射一测就现形,采购时对准牌号别贪便宜。
普通模具厂想接光学单,先补哪块短板?
先补测量。三坐标不够,得配轮廓仪或干涉仪,没有测量手段,面形好坏全凭客户一张嘴,钱赚得心里没底。设备可以逐步添,恒温间优先建,这步绕不过去。