管廊模具是什么?综合管廊预制段的成型要点
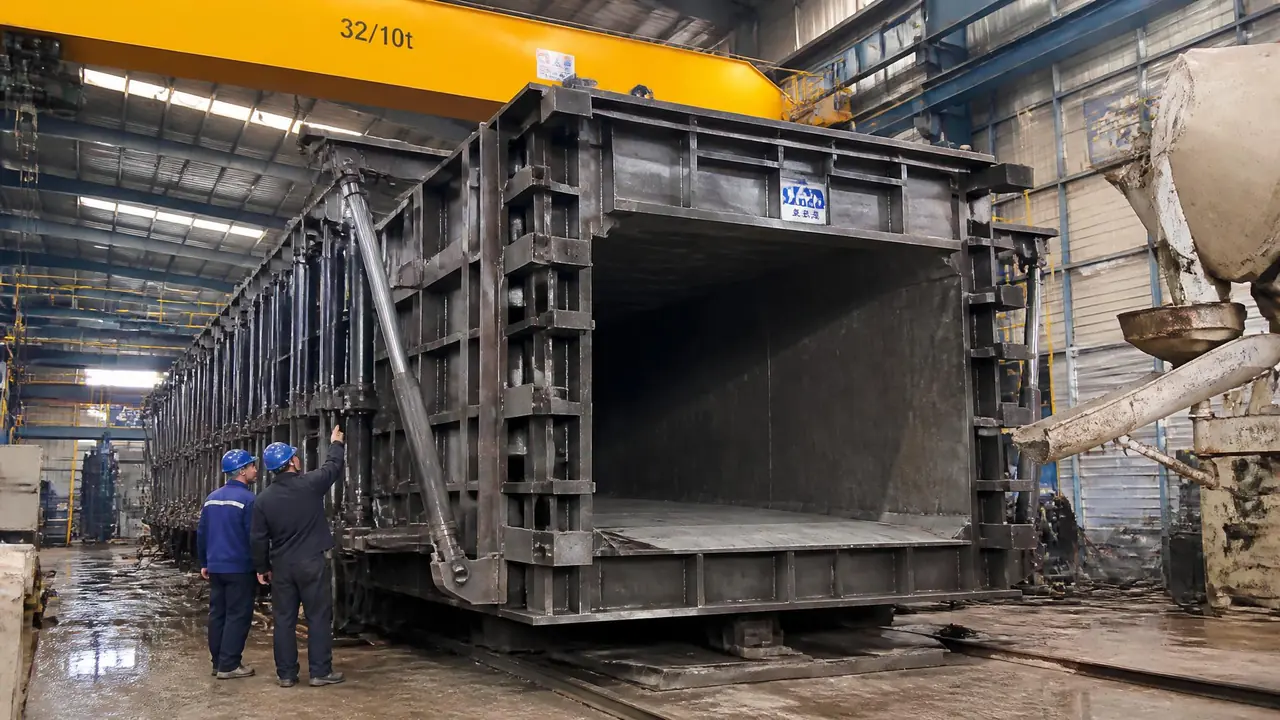
先说结论:管廊模具拼的是刚度、精度和止水带定位这三样,钢板厚度和筋板布置不到位,出多少构件都是白干。这类模具单套自重常超十吨,按毫米卡公差,选型前先算清混凝土侧压力,再核对厂家筋板方案,最后盯住试拼装。
上个月一个做市政预制的朋友拉我去他厂里,指着一台新到的管廊模具问我:这玩意儿跟做盖板的模具有啥区别,怎么贵了七八倍?我在侧板上敲了敲,看了看筋板间距,直接告诉他:贵就贵在刚度上。管廊模具是给综合管廊预制段成型的家伙,构件又高又宽,混凝土一浇下去,侧压力能把薄板撑成鼓肚,模具不硬气就等着赔钱。
先交代下背景。综合管廊就是埋在地下、把电力通信给排水燃气集中收纳的公共隧道,业内叫它城市地下管线的集体宿舍。不少城市现在按装配式思路做,标准段在工厂预制,一节一节运到基坑里拼装。单舱断面大概四五米宽、四米上下高,双舱能做到八九米宽,壁厚 250 到 350 毫米,一节构件轻则二三十吨,重则六十吨往上。这样的大块头要靠模具一次浇出来,模具的分量和精度,跟盖板模具完全不是一个量级。
管廊模具和普通预制件模具差在哪
管廊模具的核心难点是大构件、高精度、止水带定位,单套自重普遍超十吨,刚度投入远高于普通预制件模具。差距主要落在三块:板厚、误差等级、预埋定位,一项都省不得。
先看刚度。做小型预制件,面板 4 到 5 毫米钢板够用;管廊模具的面板行业普遍做到 8 到 10 毫米,背后还要焊槽钢或者矩形管做主次筋。侧压力一算吓人,四米高的墙体一次浇到顶,底部混凝土对模板的侧压能到每平方米五吨以上。筋板撑不住,拆模就是一条鼓肚弧线,验收卡死,整节报废。
精度更不是一回事。盖板模具误差正负一两毫米都算正常要求,管廊段因为要纵向拼装,端面平整度、内净宽、预埋孔位全按毫米卡。我们内控比图纸再收半档,图上写正负 6 毫米的,车间按正负 4 毫米去追。
第三块是止水带。预制段拼缝靠遇水膨胀橡胶条加注浆管防水,胶条槽在模具侧板上要靠压条压出位置。偏了 5 毫米,现场拼完就可能渗水,补救一次的费用是模具钱的零头都摊不平。顺带讲一句,你要是只做普通预制件,逻辑简单得多,之前写过一篇拆解 6 个关键参数的文章(预制构件模具的6个核心参数),可以先看那篇再回来对号入座。
一套管廊模具都由什么组成
底模、侧模、端模加内芯是四大主体,再配止水带压条、预埋件定位和蒸养接口,每一处都对应一条验收指标。结构上没有玄乎的东西,难在每处细节的刚度和重复定位精度。
底模是一块大平台,常用 12 到 16 毫米钢板加型钢焊接,台面平整度控制在 2 毫米以内,构件的长宽全从这里起算。侧模负责构件的两个长侧面,多数做成液压翻转或者平移开合,合模后用锥销加螺栓锁死。
端模上最有讲究的是预留孔:吊装孔、注浆孔、纵向连接孔都在这一面出。孔位用定位销加衬套保证,衬套磨松了孔位就飘,所以衬套属于易损件,要定期换。内芯是最占分量的一块,整体抽芯式刚度好,液压折叠式省场地,双舱管廊中间那道隔墙就靠它成型。
说个我实地看过的例子。前年在河北一家预制厂看他们的双舱模:底模平台接近 12 米长,侧板 10 毫米,主筋用 10 号槽钢、间距 300;液压开模,两个工人半小时能脱一节。蒸养坑恒温 65℃ 保 4 小时,升降温各控制在每小时 15℃ 以内,就为了防温差裂缝。混凝土打到 C50,坍落度 140 左右,静停 2 小时再升温,脱模强度卡在 20 兆帕才敢翻芯。这一套流程跑顺了,一套钢模周转 300 次上下没问题。
脱模剂也别省。管廊段模板面积大,普通机油兑柴油的土办法容易在端面留油斑,影响拼缝胶条粘贴,老老实实用专用脱模剂,一吨构件多花几块钱,省掉的是打磨返工。
管廊模具验收时到底要看哪几个尺寸?
验收重点卡内净尺寸、侧墙垂直度和止水带位置三项,内净尺寸误差超±5毫米、止水带错位超5毫米就得返工。再查拼缝错台和端面平整度,最后一定做两节干拼。
我那次验收拿着激光测距仪加塞尺,两米靠尺贴端面,2 毫米的塞尺塞不进去才算过。对角线差也在卡,一节四米高的构件,两条对角线差超过 5 毫米,拼装时上口就会错台。这些数字听着苛刻,真到现场拼的时候你就知道一点都不多。
干拼这步千万别省。让厂家把两节构件或两套模具端面对端面对上,看错台和缝隙。有次我们验一套端模,单件检测全部合格,一干拼发现预留孔上下差了 4 毫米——孔位单独看都在公差里,累加起来就出格了。当场要求返修衬套定位,厂家没话说。
交货前把易损件清单要过来:衬套、锥销、液压缸密封圈、压条螺栓。这些东西坏得快,模具厂随手配一套,你后面能少跑好几趟五金城。
回到开头朋友那台模具。我们最后让厂家把主筋间距从 400 加密到 300,面板局部补了一层,加价几千块,货收了。管廊模具这事说穿了就是个力学的老实活,先把侧压力算明白,再去看钢板和筋板给得够不够,验收时拿着塞尺别讲情面,基本就翻不了大车。
常见问题
一套管廊模具大概要多少钱?
报价我听来的行情:钢模按吨算,普通单舱一吨一万二上下,带液压抽芯的双舱模能到一万五六一吨,整套下来十几万到四五十万都有,看断面尺寸和自动化程度。谈价时让厂家把面板厚度、筋板规格写进合同,比压总价实在。
管廊模具能用塑料的吗?
基本不行。塑料模适合盖板、路沿石这类小件,管廊段断面大、侧压高,塑料模撑不住也磨不起。这个品类目前就是钢模的天下,见到吹塑料管廊模的要多留个心眼。
一套钢模能周转多少次?
保养到位 300 次上下。减寿主要坏在两处:焊缝开裂和面板锈蚀。每次脱模清渣、刷油,锥销衬套按时检查更换,寿命能往上多拉不少。
预制段和现浇到底怎么选?
工期紧、场地小、延米量大,选预制划算;断面异形多、现场有拌合条件,现浇灵活。模具是固定投入,工程量没有两千米以上的延米量,摊销下来很难看,先算账再定。