管材模具怎么挤圆?口模定型套与壁厚的控制
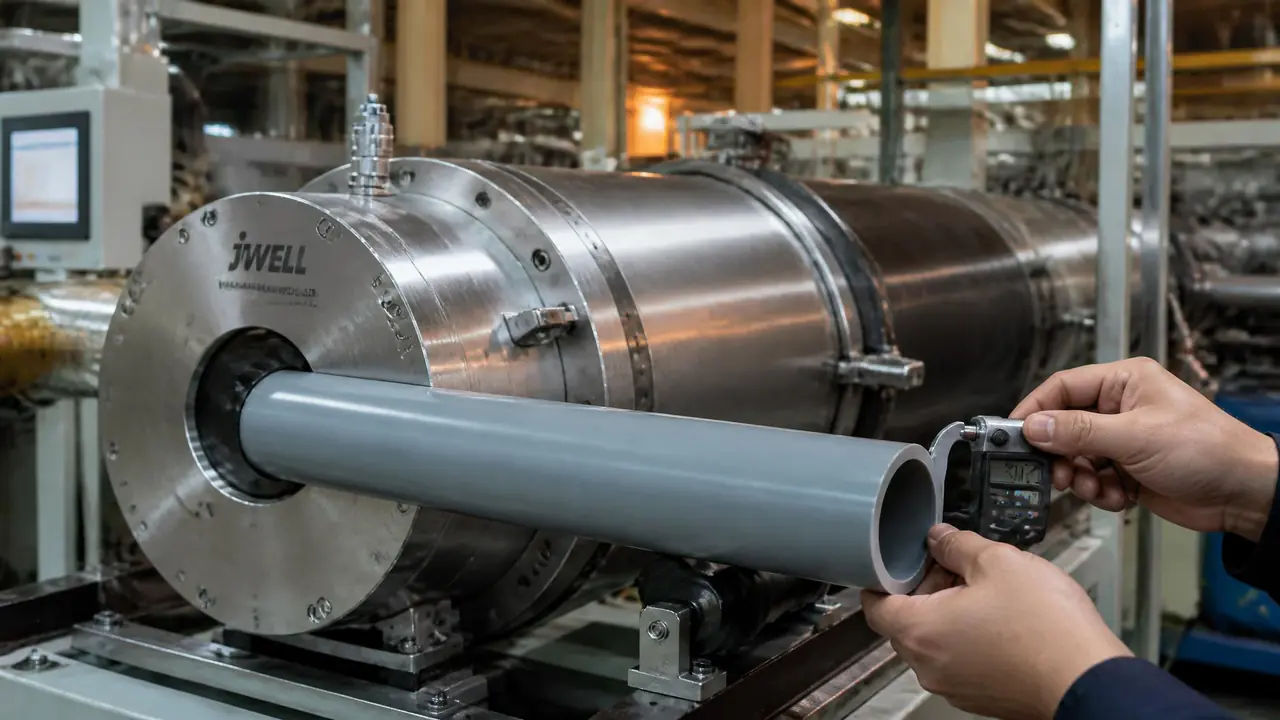
先说结论:管材模具挤不圆,八成不是定型套的错,口模同心度、定型套真空、牵引配比三段各有各的责任。先切环测八点找到薄点方位,再决定拧哪颗螺栓,别急着换件。
上个月车间试一套PE给水管的管材模具,管子刚出定型套就上椭圆,徒弟张口就说定型套开小了,得重新定一副。我没让他动。挤圆这件事,口模、定型套、牵引三段各管各的,没分清责任就换件,钱花光了管子照样是扁的。
后来查出来是芯棒偏心。切环测八点,最厚3.18毫米,最薄2.84毫米,差了0.34毫米,拧两颗调节螺栓,一个下午就正了,定型套一分没动。管材模具这套东西,难的从来不是把它加工出来,是出了问题知道往哪看,下面按三段拆开讲。
管子为什么不圆,先分清三段的责任
管材模具挤不圆要分三段找原因:口模决定出模那一瞬的圆度,定型套靠真空把圆度保住,牵引夹紧和冷却不均会把圆管再压扁。熔体在口模流道里走了几十厘米,出来还有离模膨胀,圆度和同心度都在这一步定型。出模的管坯还是软的,进定型套靠真空吸附在套壁上,边定形边冷却,出了套管子就硬了。可硬了也不保险,牵引胶块两边压力不均,或者喷淋一边强一边弱,圆管照样给你压成鸭蛋。
我见过最冤的一单:模具本身没毛病,是牵引胶块磨出了一道槽,管子每转一圈被硌一下,测出来是带规律的椭圆。当时差点定了新定型套,好在徒弟切环切得勤,八个点的数据一摆,问题在胶块上一眼就看出来了。排查顺序永远是先量、再分段、最后才动手换件,这个顺序比任何经验都省钱。
口模:同心度靠螺栓找,间隙要留余量
口模间隙按目标壁厚放大一成左右留余量,芯棒用调节螺栓找正,一次拧四分之一圈,动完等温度和熔体稳定了再测。口模间隙和成品壁厚不是一回事:熔体出模会膨胀,进定型套又被拉伸,行业普遍按目标壁厚放大10%到15%留间隙。挤硬质PVC余量给小些,PE给大些。具体给多少,试模时第一支管子切下来切环测八点,比翻手册都准。
芯棒的找正靠四颗或者八颗调节螺栓。我的习惯是哪点薄就松对面、紧这边,一次拧四分之一圈,最多八分之一圈,然后等五六分钟让熔体流动稳定了再切环重测。这一步最容易翻车的就是连拧好几颗,应力全乱了,越调越偏。别急,一套口模校同心,快的半天,慢的两天,都正常。
流道的加工质量也在这一步埋伏笔。流道里有台阶或者接刀痕,管子外表面就会有规律的竖纹,这类问题得从粗加工那一道就盯住,工序怎么排可以看这篇从粗加工到精加工的模具加工工序梳理。
光洁度是另一层。口模流道最后要抛到镜面级,油石到钻石膏那套流程在口模上同样用得上,等级和手法可以参考这篇模具镜面抛光的工艺标准,外表面发乌、有细微划痕多半就卡在这一步。
定型套:真空给足,长度按管径算
定型套真空一般压在负0.02到负0.06兆帕,头一节给足往后递减,套长取管外径的两到六倍,小管取下限。套的内径要比成品管外径放大一圈余量,PE出套还会收缩,老师傅们一般放百分之一到三,PVC放得更小。真空度不是越大越好,我们试外径63的PE管那回,真空从负0.03兆帕提到负0.05兆帕,椭圆度从0.6毫米压回0.2毫米以内;再往上加,牵引阻力明显变大,管子表面开始拉毛。
大口径管还有个自重问题,光靠真空吸不住,管子往下塌成椭圆。这时候要么加长定型套分段控真空,要么改内压定型,管坯里充零点零几兆帕的压缩空气把管子撑圆,支撑辊的包角也要跟着调,别在管底硌出印子。
冷却同样不能省。定型套后面接真空喷淋箱,水温过高或者喷嘴堵了一半,管子半边硬半边软,出箱一量还是椭圆。夏天我们车间水温能爬到三十度以上,喷淋箱的冷水机组必须开,这不是可开可不开的事。
另外定型套镀铬层磨穿、内壁粘料,会直接把管子外表面划出条纹。轻度粘料拆下来抛一下就行,磨损严重的得修,工模具修补设备对定型套局部缺陷派得上用场,但套内壁是回转面,修完必须重新上磨床找圆,这一步漏了等于白修。
壁厚控制:先动牵引,再用螺栓补
壁厚先靠牵引速度和螺杆转速的配比拉到接近目标,剩下的小偏差用口模调节螺栓补,一次只动一个参数。牵引一快,管子被拉薄,外径跟着变小;转速一快,出料多,壁厚和外径一起涨。所以定壁厚的顺序是先定外径对应的牵引线速度,再用转速把壁厚拉到目标的九成五左右,最后剩下的偏心交给螺栓。动完等两三分钟,系统稳了再测。
测厚别只切一个环完事。我一般每半小时切一次,一个环测八点,记下最厚、最薄和平均值的差。壁厚做厚了是白送料钱,一公里PE管壁厚多给0.1毫米,料钱就多出好几百;做薄了直接判废。怎么算都不划算,所以壁厚的内控我们向来卡得比标准再紧半档。
把这些现象和对策归成一张表,贴在牵引机旁边,新手照着查就行:
| 现象 | 多半的原因 | 先动手的地方 |
|---|---|---|
| 上下扁、左右圆的椭圆 | 重力下垂加定型套真空偏低 | 先加第一节真空,不行再换长套 |
| 某个固定方位壁薄 | 芯棒偏心 | 薄点对面松、这边紧四分之一圈 |
| 外表面规律竖纹或拉毛 | 流道粗糙或定型套粘料磨损 | 先看定型套内壁,再查口模流道 |
| 外径忽大忽小 | 牵引胶块打滑或转速波动 | 压紧胶块,查牵引测速反馈 |
| 内壁波浪纹 | 芯棒温度低或熔体不稳定 | 提芯棒温度,转速降一档试试 |
这张表不是万能的,参数互相牵扯,老手也有判断失误的时候。但先对表初筛一轮,能把一大半瞎折腾省掉。
开头那套PE给水管的模具,最后没花一分钱换件,八点测厚加两颗螺栓,一个下午搞定。管材模具挤圆说穿了就三层:口模把圆度和同心度做出来,定型套用真空和冷却保住,牵引和壁厚配比别糟蹋了前面两层。下回管子一扁,先切环测八点,把薄点方位找出来再动螺栓,比凭感觉换件强得多。
常见问题
口模间隙留大了会有什么后果?
外径和壁厚都会偏大,离模膨胀叠上去,管子表面还容易发乌。靠牵引硬拉虽然能把尺寸拽回来,分子取向会拉过头,影响耐压性能,间隙偏差太大该修流道就别拖。
定型套用多久该修复或者更换?
看管子外表面状态,出现规律划痕或者外径开始顶上差就要查套。镀层磨穿了还继续用,粘料会越粘越凶。我们这边小口径套一般一年到一年半上一磨床,具体看产量和管材硬度。
大口径管怎么防椭圆?
真空吸不住自重,行业普遍用内压定型,管坯里充压缩空气撑圆,再配加长的水冷套分段冷却。出套后的支撑托辊也要调平,管底硌出了印,椭圆就压不回来了。
换了批新原料,壁厚突然变了怎么回事?
不同牌号的熔体粘度和离模膨胀不一样,同样的口模间隙挤出来壁厚就不同。先别动螺栓,微调牵引速度把壁厚拉回来,变化超过半成再考虑动模头温度。