绞牙模具是什么?瓶盖绞牙的脱模方式
开门见山:绞牙模具就是靠型芯旋转把瓶盖内螺纹旋脱的注塑模具,强制脱模只兜得住PP浅牙。依据是48腔瓶盖模整改实测:牙深超过0.8毫米强脱扭矩就超标。动手前先量牙深、确认材料。
矿泉水瓶盖拿在手里转一圈,内侧那圈螺纹就是绞牙模具成型的。不少刚入行的朋友以为瓶盖和普通塑料件一样,顶针一顶就出来,实际螺纹是倒扣,硬顶只会把牙拉烂。我们车间2023年接过一套48腔矿泉水瓶盖模的整改活,客户先前找的小厂按强脱做,牙深干到1.2毫米,试模时开启扭矩飙到3牛米以上,灌装线的拧盖机天天报警停机。这单从头到尾跟下来,把瓶盖绞牙的路数摸了个透,这篇就掰开讲。
先把话说在前面:瓶盖绞牙没有万能解,选哪种脱模方式,材料说了算,牙深说了算,产量也说了算。急不得,一个一个看。
绞牙模具绞的到底是什么
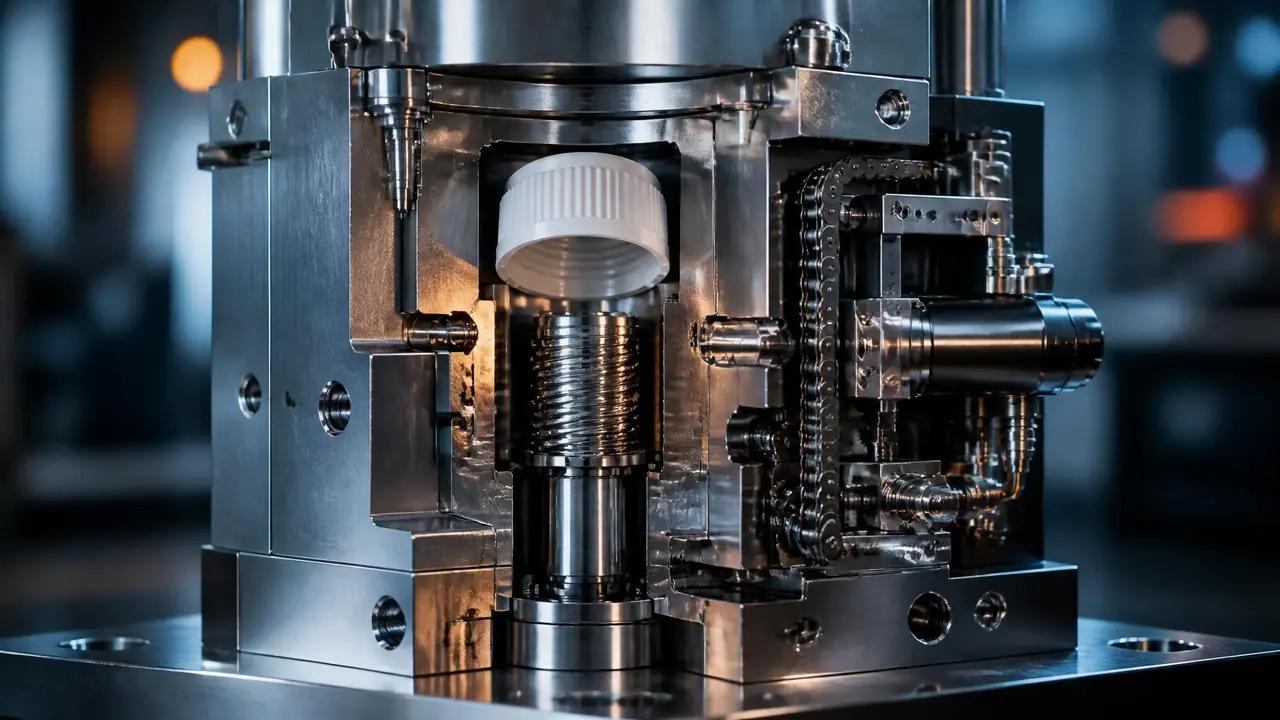
绞牙模具指靠型芯旋转把塑件内螺纹旋脱的注塑模具,绞的就是瓶盖内螺纹这一圈。螺纹属于环形倒扣,顶针顶不出来,只能旋。「绞牙」是行业口语,图纸和技术文件里一般写旋转脱模机构。它的核心是一根能转的螺纹型芯,瓶盖外壁带防滑条,开模后瓶盖被模腔卡住转不了,型芯一转,盖子就顺着螺纹被「拧」下来了,跟拧开一瓶可乐是一个道理,只是方向反过来。
驱动这块常见两种:液压马达带齿轮链分动,或者油缸推齿条、齿条再推齿轮。行业里绞牙机构最怕一个字——不同步。几十根绞牙轴靠齿轮串在一起,齿轮间隙会累计,末端的轴转得慢半拍,那几个腔的螺纹就被拉白、拉毛。我们那套48腔模的问题之一就在这,把各级齿轮间隙从0.15毫米左右收到位,拉白率从一成多降到基本没有,周期也从4.8秒压到4.2秒。想看注塑模整体结构怎么排布的,可以翻翻注塑模具结构基本常识,先有个全局概念。
瓶盖螺纹要盯的参数不多,就三个:牙深、圈数、导程。矿泉水瓶盖口径常见28毫米,螺纹一圈半上下,导程大都在3到4毫米之间。别小看这三个数,后面选哪种脱模方式,全由它们说了算。
瓶盖绞牙的四种脱模方式,一张表看懂
瓶盖螺纹脱模分强脱、液压马达绞牙、油缸齿条绞牙、滑块拼块四条路,PP浅牙首选强脱,深牙和硬料只能上旋转绞牙。强脱走的是「挤过去」的路子,靠PP的弹性把螺纹强行压过凸缘,结构最省;绞牙走的是「旋出来」的路子,牙型能做完整、密封面好,代价是模具贵一截、机构怕磨损。滑块拼块是给间断螺纹留的后门,开模时滑块往外抽,避开牙型。
| 脱模方式 | 适用条件 | 模具成本 | 常见毛病 |
|---|---|---|---|
| 强制脱模 | PP等软料,牙深0.8毫米以内 | 最低,省掉整套传动 | 牙深超限扭矩超标,盖口拉白 |
| 液压马达绞牙 | 多腔模、深牙、连续螺纹 | 高,多一套马达齿轮链 | 齿轮间隙累计导致不同步 |
| 油缸齿条绞牙 | 腔数少、圈数少的螺纹 | 中高 | 行程换算圈数,误差敏感 |
| 滑块拼块 | 间断螺纹、带倒扣附件 | 中 | 拼缝线在牙面上,密封要盯 |
强脱和绞牙的边界大概是牙深0.8毫米这条线,这是我用下来感受最深的一条:0.6毫米的PP盖强脱,扭矩1.5牛米上下很从容;牙深干到1.0毫米,扭矩直奔2.5牛米往上,灌装机根本吃不消。强脱能省几万块模具钱,但边界就在那里,别听人拍胸脯说「PP随便强脱」。倒扣比螺纹更刁钻的结构,比如防盗环那种,得靠斜顶,原理可以看模具斜顶与倒扣脱模设计。
止转设计是绞牙模具容易漏掉的一环。瓶盖外壁那几十条防滑筋不是白长的,绞牙瞬间全靠它们卡住盖子,不让它跟着型芯空转。我们验过一套外购的盖模,防滑筋做浅了0.2毫米,绞牙时盖子打滑,螺纹只旋出半圈就卡死在型芯上,后来把模腔筋高加深才解决。图纸评审时多问这一句,能省一次试模。
瓶盖绞牙方式怎么选,先看料再看牙
选型口诀:PP浅牙上强脱,硬料深牙必绞牙,多腔高产量配液压马达。下单前拿产品图量牙深、确认材料,让模具厂按强脱和绞牙各报一版。瓶盖料绝大多数是PP,这是强脱能流行的基础。但酱油瓶盖、药瓶盖不少用HDPE甚至带嵌件,硬度一上来,强脱就不是省钱的选项了,是报废的选项。
产量这块也得算账。36腔强脱盖模,我们实测周期3.2秒左右;48腔液压马达绞牙模4.2秒,单腔效率看着强脱更快,可强脱腔数做不上去——腔越多,脱模力累计越大,模板变形先找上门。所以说方案没有绝对好坏,订单量对不上,省钱就是浪费。
模具钢也是瓶盖模的一处分水岭。盖子要亮面,模芯行业普遍用S136或者2316,热处理硬度做到HRC48到52,硬度低了抛不出面,高了自己崩牙。2024年我们给一套38口径盖模换型芯,客户图便宜指定用P20,量产三个月牙面就起划痕,盖子外观判定开始掉档,换回S136才算消停。这种钱省下来,后面加倍还。
维护上再说两句掏心窝的。绞牙模的齿轮和铜套是易损件,正常保养下大概每一百万模次查一轮间隙,拖久了轻则螺纹拉毛,重则绞牙轴卡死、马达过载跳闸。顶出系统同样别马虎,瓶盖模顶针又细又密,断一根停一条线,怎么防断可以看模具顶针选用与断裂原因分析。瓶盖模整套的成本结构,瓶盖注塑模具结构与周期拆解里算得更细,两篇对着看正好。
回到开头那套48腔模,最后整改完交付,开启扭矩稳定在1.3到1.7牛米,客户灌装线再没为这个盖子停过机。这事给我的教训就一条:绞牙模具的方案之争,本质是牙深和材料的物理账,谁先量准数字,谁就不花冤枉钱。你手上有瓶盖项目的话,先把产品图上的牙深、螺纹圈数、材料牌号这三样抄下来,再去找模具厂谈。
常见问题
瓶盖螺纹为什么不直接用顶针顶出来?
螺纹是一圈环形倒扣,顶针只能沿轴向推,硬顶等于拿盖子往凸缘上撞,牙型直接拉烂。轻则扭矩异常,重则盖子卡在型芯上取不下来。只有牙深极浅、材料弹性特别好的PP才敢带点强脱味道地推出,正常设计都绕不开旋转或滑块。
强制脱模会把瓶盖螺纹拉伤吗?
牙深控制在0.8毫米以内、模温给够,PP的回复能力能把牙型兜回来,肉眼看不出伤。牙深一超、模温一低,盖口发白开裂就是分分钟的事。我们试模时碰到过模温低了十度,整批盖子防盗环根部全发白,调回去就好了。
绞牙模具为什么比普通注塑模具贵?
贵在传动那套东西:液压马达或者齿条油缸、齿轮分动箱、止转结构一样不能少,型芯还得做成分体能转的,加工和装配工时翻着涨。同等腔数下,绞牙模比强脱模贵三成到一半都算正常报价区间,不同厂家浮动会比较大。
矿泉水瓶盖和酱油瓶盖的绞牙方式一样吗?
不完全一样。矿泉水瓶盖是PP料、浅牙、一圈半左右的连续螺纹,多数走强脱或液压马达绞牙。酱油瓶盖口径大、牙圈数多,有的还带防盗环双倒扣,常见做法是绞牙加滑块组合,光靠强脱兜不住。