硅胶模具制作要几步?原型到固化的翻模
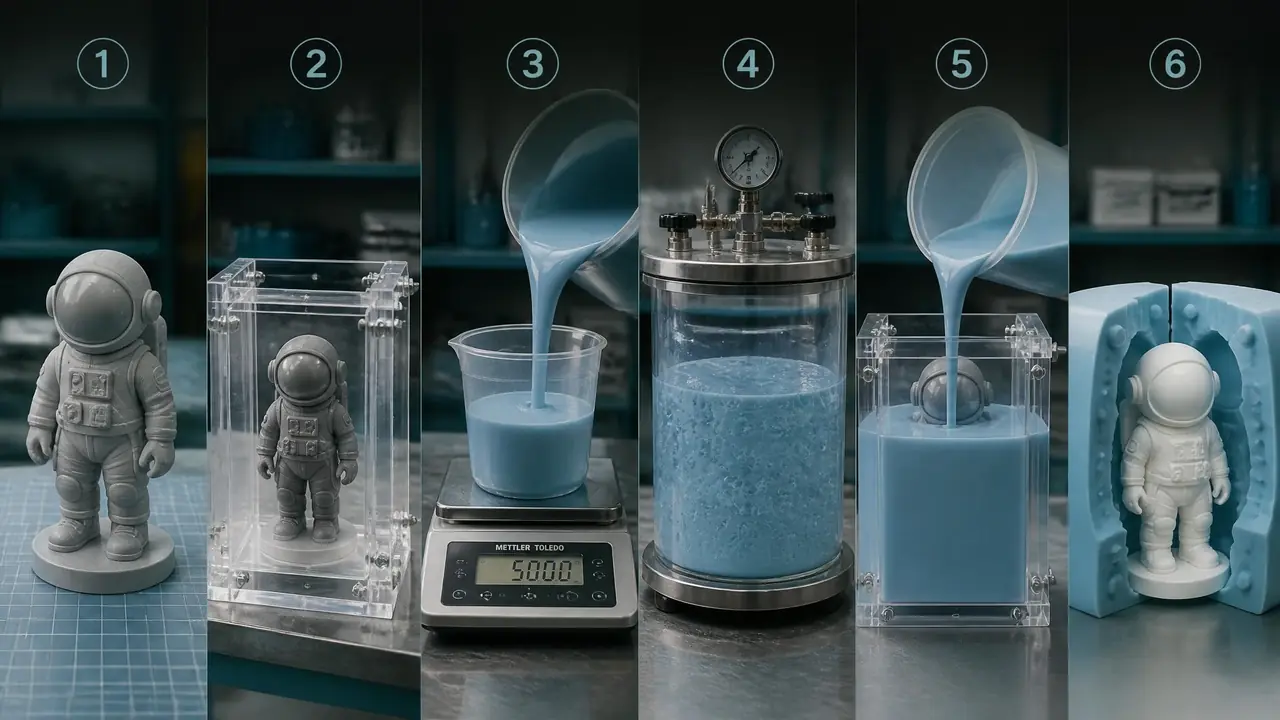
先说结论:硅胶模具制作拢共六步,原型处理、围框、调胶、抽真空、浇注、固化脱模,动手半天能出模。成败卡在配比和抽真空两道坎,100比2称准、气泡抽干净,模腔才干净。第一次做先拿小件练手。
上个月朋友拿来一套自己雕的手办原型,问我能不能翻几套复刻件,我用的还是那套硅胶模具制作的老流程:原型处理、围模框、调胶、抽真空、浇注、固化脱模,六个步骤一步没省,最后脱模一次成功。硅胶翻模在所有开模方式里算是门槛最低的,不用机加工,一套模具做下来材料成本也就几十块。
但门槛低不等于随便就能成。我见过最多的翻车有两种:一种是固化剂没称准,胶放了一晚上还是黏的;另一种是没抽真空,脱模出来模腔里一串气泡,件面全是麻点。这两个坑后面都会细说,先把流程捋一遍。
动手前,原型和分型线先处理好
原型要干透、表面无孔隙,分型线选在轮廓最高的棱上,模框底座比原型大一圈,这样翻出来的模具才好合模。原型没处理好,后面五步做得再规矩也白搭。
原型如果是3D打印的PLA件,先别急着浇。打印件表面有层纹,我会用400目砂纸轻磨一遍再喷一层水补土,干透再翻,不然层纹会原样印到模腔里,后面每件都带着纹。油泥或石膏原型得彻底干透,石膏里存的水汽会让硅胶局部不固化,这一块要格外留意。
分型线是决定好不好脱模的关键。拿铅笔沿着原型轮廓最高的位置画一圈,模具就从这里分成两半。分型线选低了,脱模时硅胶会被檐口卡住,硬撕就撕裂。模框我用亚克力板加热熔胶拼,底板比原型四周各宽出2到3厘米,胶层太薄的地方模具容易变形。
工具也备齐再开工,中途停下来找东西最容易出岔子。我的清单是:精确到0.1克的电子秤、一次性塑料杯和搅拌棒、带抽气罐的真空泵、热熔胶枪和亚克力板、脱模剂,再备一卷美纹纸。这套家伙什加起来不到两百块,真空泵是唯一的大件,二手的两三百能拿下。
硅胶硬度也在这一步定下来。手办、工艺品这类细花纹件用邵氏A 0度到5度的软胶,脱模不伤花纹;翻糖模、水泥件模用10到20度的,撑得住反复灌注。工业级和食品级怎么分,我之前写过一篇模具硅胶怎么选,这里不展开。
调胶、抽真空和浇注,翻车都翻在这几步
硅胶和固化剂按100比2称重,搅拌3分钟,再真空脱气2到3分钟,等气泡膨胀又瘪下去才能浇注。配比靠目测、真空懒得抽,是新手废模的两大主因。
调胶必须用电子秤称重。缩合型硅胶固化剂比例一般是100比2到100比3,加得越多固化越快,可胶会变脆、收缩也大。我称固化剂精确到0.1克,整套胶量的误差控制在1克以内。搅拌沿一个方向搅,记得刮到杯底和杯壁,这俩地方最容易藏没拌开的固化剂。
抽真空这步别省。胶倒进真空泵的抽气罐,开泵后气泡先猛烈膨胀,涨到原来的三四倍,眼看要溢出罐口,放一下气再抽,反复两三次,液面平静、气泡瘪下去了才算抽透,整个过程2到3分钟。没有真空泵做小件,可以用细流浇注法,让胶呈细线状从高处落下带破一部分气泡,但复杂花纹件还是老老实实抽。
浇注从模框的最低点、细流慢倒,让胶自己流平、把花纹里的空气顶出去,灌到没过原型最高点1厘米以上就够了。灌完轻震几下桌板,把底面残余的气泡震上来。做分体模的话,先薄刷一层在原型表面当细节层,半小时表干后再倒背衬层,两层的硬度选一样的,交界处才不容易裂。
固化要等多久?脱模手法也有讲究
25℃室温固化4到8小时,赶时间放60℃烘箱40到60分钟能脱模,脱模时先从分型线开缝慢慢撕,别硬拽。温度越高固化越快,收缩也跟着变大。
固化时间跟温度直接挂钩。我实测过同一罐缩合型硅胶:25℃左右的室温下,5小时脱模边缘还发黏,8小时正好;把模框放进60℃的烘箱,40分钟就能脱,一天能赶两轮。加成型的铂金硅胶对温度更敏感,模温低于15℃可能整罐不固化,冬天用之前得先给胶回温。
| 固化方式 | 条件 | 耗时 | 适合场景 |
|---|---|---|---|
| 室温固化 | 25℃左右 | 4到8小时 | 大件、对收缩要求低 |
| 加温固化 | 60℃烘箱 | 40到60分钟 | 赶工的中小件 |
脱模是个慢活。撕掉围板,从分型线位置慢慢剥硅胶,让空气一点点渗进去,原型取出来后模腔干干净净。我第一套模具就是心急硬拽,硅胶撕出个口子,整套报废,几十块胶钱打了水漂。慢一点,真不亏。
脱完也别急着灌件,静置24小时让胶体强度完全上来,头两件我一般当试模件用。模腔脏了用洗洁精加水冲,别碰天那水这类强溶剂,会把硅胶表面啃毛,后面灌出来的件全是雾面。
这套流程走顺了,从清理原型到脱模,一个下午能出第一套模。模具硅胶正常能用30到50次,翻出来的树脂件、石膏件修一下毛边就能用。你手边如果有原型,先挑最小的那件开翻,把称重和抽真空两步做扎实,剩下的都是熟练度的事。
常见问题
硅胶模具能用多少次?
正常灌注30到50次没问题,翻水泥、放热大的树脂这类料会缩到20次左右。每次灌完别让件在模里过夜,残胶积累多了花纹就糊了。
脱模一定要用脱模剂吗?
翻树脂件建议薄刷一层脱模剂或者抹一遍凡士林,寿命能明显拉长;翻石膏件可以不刷,石膏本身不怎么粘胶。新模具我会先试灌一件看看粘不粘,再决定要不要补。
固化剂多放一点能快很多吗?
能快,代价也大。固化剂翻倍,固化时间能压到两三个小时,可胶体发脆易撕裂,模具寿命直接砍半。真赶工,进烘箱加温才是正路。
翻出来的件尺寸偏小怎么办?
缩合型硅胶固化后收缩率大概在0.3%上下,件会跟着缩一点。精度要求高就换低收缩的加成型胶,或者把原型尺寸预先放大一点做补偿,灌完再改是改不回来的。
延伸阅读
硅胶只是模具胶里的一类,硅橡胶和聚氨酯模具胶的区别这篇把几个大类放在一起对比过;想知道钢材、铝材、铜合金这些模具材料各自用在哪,可以翻翻这份模具材料选材速查手册。