模具产品设计总被模具厂打回?画图的人必懂的五个模具常识(附反例)
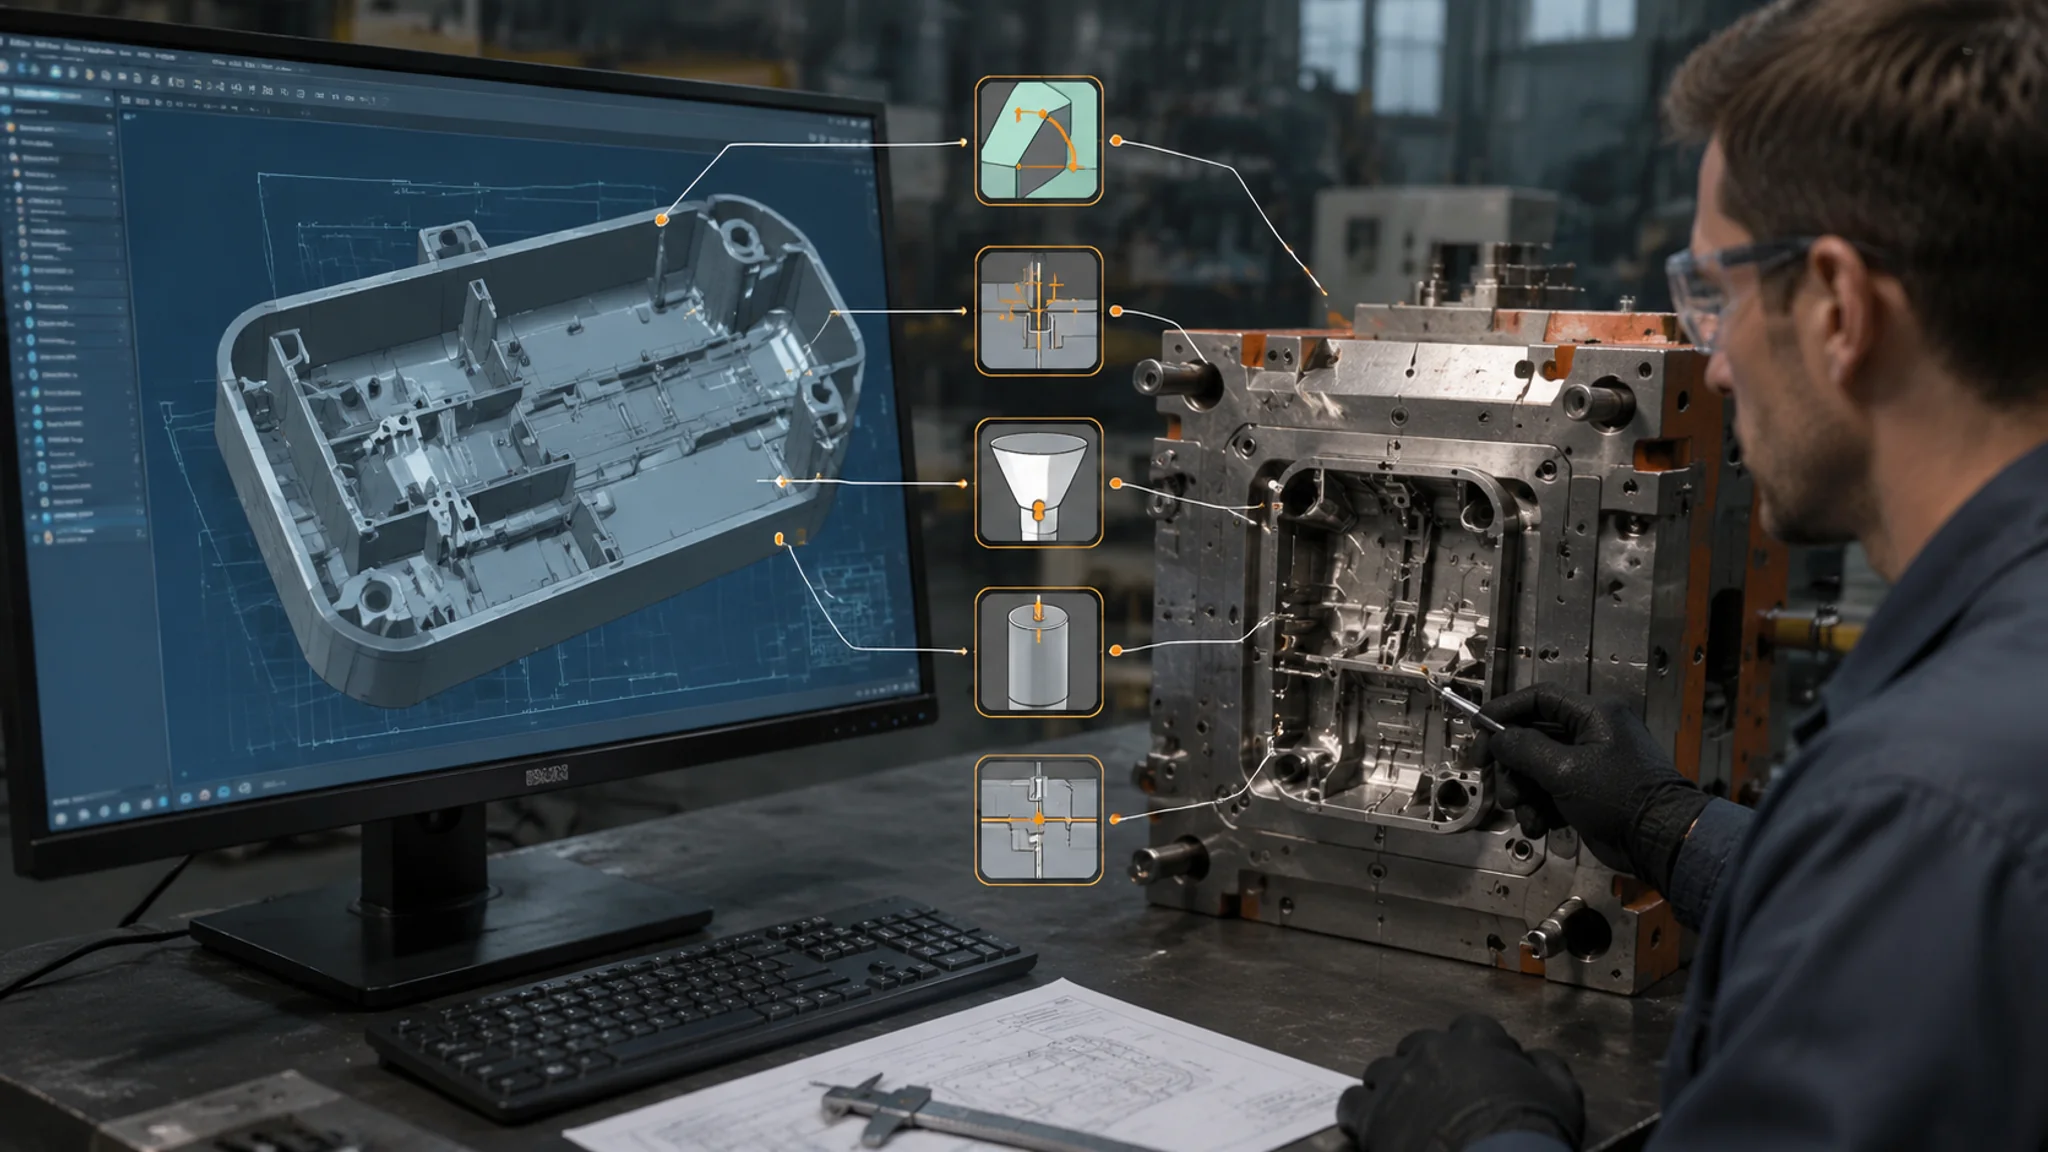
简单说:模具产品设计被模具厂打回,九成栽在五件事上——拔模斜度不够、壁厚不均、浇口顶在外观面、顶针位压着客户 logo、分型线穿了 A 面。每条都有明确的判断参数,画图时顺手检查一遍,图纸过审率能翻倍。这篇逐条给参数、给反例、给改法。
先讲一件我印象很深的事。前年一个客户拿遥控器外壳的 3D 图来开模,图画得是真漂亮,曲面光顺,渲染图跟宣传照似的。我同事做 DFM 分析,十分钟标了十七条问题发回去。对面的产品设计师小伙子不服,打电话过来理论:"我们这个图评审过的,客户都签字了。"我同事就问了一句:"你这个装饰凹槽,0 度拔模,8 毫米深,你打算怎么把它从钢里取出来?"电话那头安静了半分钟。
这就是模具产品设计最常见的尴尬:产品设计师管好看和功能,模具厂管"这东西能不能从钢里取出来、取出来之后疤长在哪"。两边说的其实是一件事,语言却不同。你不会画模具图没关系,但有几个模具常识必须长在手上,不然图纸来回打,交期全耗在扯皮里。说实话,一个产品设计师如果自己会做基础的可制造性检查,在供应商那边的话语权都会重很多——因为对方糊弄不了你。
这篇我把最要命的五个点摊开讲:拔模、壁厚、浇口、顶针、分型线。每条都带反例,反例全是真实发生过的,有些还是我自己早年画的。入门阶段的朋友可以配合模具设计入门的六个阶段一起看,能更快建立整体感。
拔模斜度:0 度的侧壁就是给模具厂出难题
拔模斜度是产品侧壁在开模方向上留的"溜坡",作用是让产品脱离型腔时不被钢面刮住。经验值:外观面 1 度起步,内饰面 0.5 度起步,蚀纹面按纹号每 0.001 毫米深度加约 1 度。侧壁完全垂直(0 度)的图,模具厂基本直接打回。
原理说白了很简单。注塑件冷却时会收缩抱紧在模具上,侧壁如果没有斜度,脱模的每一毫米都在干磨,轻则拉花表面出现一条条竖纹,重则产品直接卡死在模里,每次生产都得用铜棒敲出来。你想象一下把一个完全平行的抽屉从紧配的柜子里拽出来,就知道那滋味了。
反例来了。我早年经手过一个音响面罩,前面板网孔区域蚀纹,设计图侧壁给了统一的 1 度。听着没问题对吧?问题出在蚀纹深度上:那个纹号对应的蚀刻深度大概 0.003 毫米级,表面微观上是无数小钩子,1 度根本兜不住,试模样件拉出一脸白痕,A 面全废。最后改到 3 度才干净。教训就一句话:拔模看的是"最终表面的拔模",蚀纹、喷砂、皮纹的面都要在基础角度上再加。纹理深度和拔模角的对应关系,Autodesk 的注塑件设计指南里有专门章节讲,值得存一份,见Autodesk 注塑成型设计资源。
还有个隐蔽坑:拔模方向搞反。有些设计师画图时拔模是给了,参考方向却随手选了开模的反方向,斜度等于白给还帮倒忙。交图前用软件的拔模分析跑一遍,正负两度各看一次颜色,一分钟的事。SolidWorks 里的拔模分析怎么用、颜色怎么看,我在SolidWorks 模具设计四步分模里写过实操,这里不重复。
壁厚均匀:局部堆肉就是给缩水发邀请函
注塑件壁厚讲究一个"匀"字,常规塑料 1.5 到 3 毫米,ABS 小件常取 2 毫米上下。同一产品里厚薄区域的差最好控制在 25% 以内,非要变厚的地方做过渡斜面或掏料,不许台阶式跳变。厚的地方缩水,薄的地方难充填,两头都是报废。
塑料从两百多度的熔体冷却到常温,体积要缩掉好几个百分点(PP 大概 1.5% 到 2.5%,ABS 0.4% 到 0.7%)。壁厚均匀的意义在于让整个产品"一起缩、缩得一样",内部应力小,尺寸稳。一旦有个地方特别厚,它最后冷却,周围已经冻硬的料补不进去,中心就拉出缩坑,表面看是一个凹坑,废品率直接上去。
反例是经典款:外壳四个角上各一个实心凸台,用于打自攻螺丝。凸台根部直径 6 毫米,壳壁才 2 毫米,料在这里堆了三倍。试模出来每个凸台周围一圈"晕圈",正中央一个坑,像酒窝。改法很成熟:凸台做成空心,跟主壁用加强筋连接,筋厚取主壁的 50% 到 60%,根部再掏个减料坑。这些手法在结构设计里都是标配动作。
薄的那头照样翻车。有款收纳盒,设计师为了省料把侧壁压到 1.2 毫米,流程长度还长,注塑压力推不动,末端欠注,出来的产品边缘缺一块,像被狗啃的。薄壁不是不能做,手机壳普遍 1 毫米以下,但那要高流动性材料配高吨位机台,是另一套打法。想知道一套模具从图纸到试模中间还有哪些关口,可以看塑胶模具开模的全套流程,心里会更有数。
老实讲,判断壁厚问题不需要多高深的软件,把 3D 图剖切开,肉眼扫一圈厚薄突变的位置,八成的雷就排掉了。麻烦的是很多产品设计师画完图从来不剖切看断面,光看外面光溜溜的渲染图——料是堆在里面看不见的地方的。
浇口位置:一个点决定你的外观面留不留疤
浇口是塑料熔体进入型腔的入口,位置由模具厂定,但"哪里不能进料"得产品设计师在图上先声明。规矩:外观 A 面禁止进浇,浇口尽量对着壁厚区域或利于流动的平衡位置,远离容易冲弯的细长筋和弱结构。浇口位置的痕迹后续去不掉,只能遮,图上不说清楚就是赌运气。
很多产品设计师不知道浇口是什么概念,图交出去就不管了。等 T1 试模样件回来,外观面正中间一个白点加一圈应力痕,客户跳起来,那时候再改浇口,模具上是真真切切要烧焊、重开流道的,一套中等模具改下来加钱加上天,交期拖两三周。为什么会留在外观面?因为模具厂选浇口优先保填充平衡和压力,你不在图上标注外观面定义,人家就按结构最省事的位置开。
反例:一个圆形的香薰机罩,整个外表面都是 A 面,设计图上啥也没标。模具厂从顶部点进浇,样件顶部留了个直径 3 毫米的浇口疤,抛光抛不掉,因为那是剪切发白的料痕不是划伤。最后方案是加一个装饰金属片盖住,产品成本每件多四毛多,一年百万件就是四十来万,全因图纸上少一句话。我的习惯是交图时附一页"外观面定义图":哪个面客户看得见、哪个面允许有疤、疤的等级要求,写清楚。这页纸的价值比渲染图大。
另外几个浇口位置的经典死法顺便列一下:浇口对着型芯细长柱直冲,柱子被冲歪甚至冲断;两个浇口对进在中间汇合,形成熔接线落在外观面上,一条发丝一样的暗线;浇口离填充末端太远,末端困气烧焦。这些问题做一次模流分析大都能提前暴露,几百到几千块一次的分析费,比改模具便宜两个数量级。想系统了解浇注系统怎么设计的,读注塑模具设计的标准化流程这篇。
顶针痕:产品背面那些圆印子,图上就得安排好
顶针是模具里把冷却后的产品顶出来的细钢杆,顶针作用处会在产品表面留下圆形印痕。产品设计师的任务:在图上预留顶针位,位置放在非外观面、受力足够的位置,深腔和包紧力大的区域要加密。没预留顶针位的产品图,模具厂只能自己猜,猜到外观面上就是事故。
顶针留痕的原理不复杂:顶针前端面就是型腔表面的一部分,配合间隙和顶出动作总会在塑件上留下或深或浅的圆印。想完全无痕?有办法,顶出改成推板或者扁顶块,但模具成本上去了,一般产品用不起。所以主流做法是"管不了痕迹存在,就管理痕迹在哪"。
反例:一个带品牌 logo 的底盖,logo 浮雕在盖子内表面中央,挺好看的。模具厂布顶针时没特别处理,一根顶针正好顶在 logo 的"O"字母上,量产件每个字母上叠一个圆坑,客户看到第一件就翻脸。改顶针位要动模具,垫块、扩孔、重做顶针,折腾一周。要是当初图纸上把"此处禁布顶针,建议顶针位见十字标注"写出来,什么事情都没有。
再给一条实战参数:顶针直径常见 1 到 12 毫米,顶出阻力大的深腔件(包装盒、笔筒这类)光靠稀疏几根顶针不够,顶白、顶凸都是这么来的,顶针要布到包紧力中心附近。透明件更麻烦,顶针印在透明材料里像气泡一样显眼,尽量顶在不抛光的非功能区。顶针的种类规格和断裂原因,模具顶针选用指南里写得更细,画图的可以翻翻,知道模具那头有什么牌可打,你的图才能配合着画。
分型线:钢与钢的接缝,一定会在产品上留痕
分型线(PL 线)是模具动模与定模合拢的接缝,会在产品上留下一圈或明或暗的线。产品设计阶段的任务是:预判分型线的大致走向,让它绕开外观面、藏在 R 角或非视觉区域,并且不要让分型线穿过有配合要求的结构。分型线穿 A 面,基本是打回重画的主。
两块钢合在一起,不可能没有缝。开模力和制造公差摆在那,分型面上多多少少会跑出飞边,修完飞边就是那条线。产品设计师要接受这个物理现实,然后跟它谈判。谈判的筹码就是产品的形状设计——同一款产品,造型上差一点点,分型线可能从"横穿前脸"变成"贴着底边走"。
反例:一个椭圆造型的桌面小音箱,上下壳分型,设计师把分型区域做在了最大轮廓线上一条锐边,分型线正好从曲面最显眼的高光区横穿。哑光面上一条亮线,怎么修都修绝。后来改产品造型,最大轮廓往下挪了 2 毫米,分型线落进一条 0.5 毫米的装饰凹槽里,视觉上完全消失。注意这个案例里被改的是产品图,不是模具——分型线问题的最优解,经常握在产品设计师手里,这是我想强调的核心。分型面的选取原则本身也有讲究,碰穿、插穿和曲面分型的门道我写过一篇模具分型面怎么选,配套食用效果更好。
顺带一句容易被忽略的:分型线附近的产品两侧,拔模必须一个正向一个反向,正好对着开模方向"张开"。这个跟第一节的拔模是同一件事的两面,很多图纸被打回,就是拔模给了、但没绕着分型线给对方向。拿不准就在图上画出假想的开模方向箭头,所有侧壁对着箭头"溜坡",一遍过。
交图前五分钟自查清单
交图前跑一遍这五问:每个侧壁有没有对着开模方向的拔模?剖切面扫一圈有没有厚薄突变?外观面定义标注了吗?顶针位预留和禁区标注了吗?分型线走向预判并避开 A 面了吗?五问全绿,模具厂想打回都找不到硬理由。
我把这五问做成过一张便利贴贴在工位显示器边上,团队里新人交图前必须口头过一遍。执行半年,图纸一次过审率从不到四成抬到七成多,来回改版的邮件少了一大半。剩下三成打回的是什么?多数是结构强度、材料选型这种更深一层的问题,那就得靠下车间和试模现场慢慢喂经验了,急不来。
行业层面给个参考:根据中国模具工业协会的数据,2024 年中国模具行业营收约 3400 亿元规模,其中塑料模具占四成上下(见中国模具工业协会官网)。盘子这么大,意味着每天都有海量图纸在产品和模具两边流转,规范交接的沟通成本省下来是真金白银。
工具上多说一句。做可制造性检查,UG/NX、Creo、SolidWorks 都有拔模分析和厚度剖切功能,够用了;进阶的模流分析 Moldflow 能提前看流动、缩水、困气。选型对比可以看模具 CAD 软件怎么选,别纠结软件,先把手感的检查习惯练出来才是正事。
常见问题
拔模斜度到底给多少度才安全?
没有万能数字,但有底线:光滑外观面 1 度起,非外观面 0.5 度起,蚀纹面在基础角度上按纹号加深每 0.001 毫米加约 1 度。高度越高的侧壁越要放大角度,深腔件给到 2 到 3 度很正常。记住方向比记住数字更要紧——斜度必须朝着开模方向"张口"。
不懂得模具结构,怎么快速入门这几个常识?
最快的路子不是啃教材,是找一套简单的两板模 3D 模型拆开看,把开模动作在脑子里演一遍:哪里分开、料从哪进、产品靠什么顶出来。看完再回头读这篇,拔模、浇口、顶针、分型线四个概念会瞬间落地。配套可以翻塑胶模具设计完整流程,按流程走一遍理解更深。
浇口位置是模具厂定的,产品设计师要管吗?
要管,而且很关键。你不用去算浇口尺寸,但必须定义外观面、标注禁区、确认熔接线位置可接受。模具厂对产品外观等级不知情时只能按工艺最优选位置,出来的疤可能正好在你最怕的地方。一页外观定义图,是产品设计师对浇口问题最便宜的对冲手段。
分型线真的能做到完全看不见吗?
绝大多数产品做不到"物理无痕",能做到的是"视觉无感"。手法就是让分型线落在 R 角、装饰槽、上下壳咬合边这些本来就存在视觉分界的位置。高端外观件会不惜成本上模内修饰或后续抛磨,那是另一个预算位的事了。设计阶段主动规划分型线走向,是性价比最高的方案,没有之一。
写到这我再说句掏心窝的:这五个常识没有一个高深,全是"知道就永远不会犯、不知道必踩一次"的坑。我个人最偏爱的一招是交图时附外观面定义图,成本一分钟,收益是少掉一整轮扯皮,性价比高到离谱。你要是刚从工业设计转过来画产品图,别急着学高阶曲面,先把这五条肌肉记忆化,模具厂的师傅会开始把你当内行对待。觉得有用的话分享给做产品设计的朋友——这个行业,信息差就是成本差。