模具蚀刻能做出什么纹?皮纹与logo
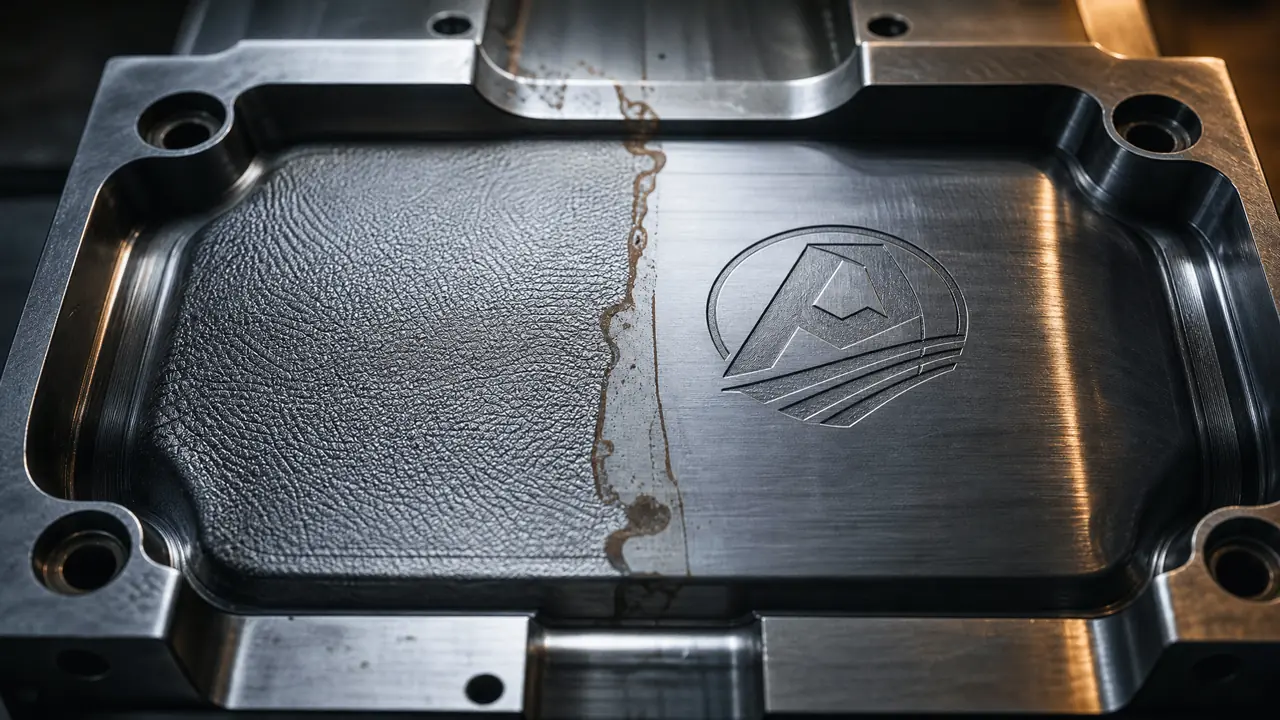
直接给结果:模具蚀刻能做出皮纹、火花纹、哑光砂面和几何装饰纹,也能把logo、模号直接蚀进钢面。纹型靠晒版腐蚀成形,深度从几微米到0.3毫米不等。选纹之前先算脱模斜度,斜度不够,再好看的纹试模照样拖花。
塑料外壳上的皮革纹、细砂面,十有八九是从模具钢面上"翻"下来的,靠的就是模具蚀刻。我的判断很直接:蚀纹是模具外观处理里性价比最高的一招,几千块钱就能让整副模具的观感上一个台阶。但前提是脱模斜度和钢料得跟上,不然纹再漂亮,试模一顶全是拖花。
我跟过几副注塑模的蚀纹,从贴纹板到试模全程在场。这活儿说穿了就是"盖住的地方不动、露出来的地方烂掉":把纹板图案用感光胶转印到模腔表面,药水咬掉露出的一层钢,纹路就留在钢面上了。听着不复杂,坑全在细节里。下面按纹型、工艺、价格一条条讲。
模具蚀刻能做出哪些纹面
常见纹面分四类:皮纹、火花纹、哑光砂面和几何装饰纹,深度大多落在0.01到0.3毫米之间。皮纹占了订单的大头,家电外壳、汽车内饰件用的几乎全是它;几何纹在电子消费品上很吃香,菱格、条纹、仿CD纹都靠晒版腐蚀做。火花纹严格讲不算蚀刻,是电火花加工留下的放电痕,不过客户询价时经常把它跟蚀纹放在一起问,我一并列进来。
| 纹面类型 | 常见深度 | 怎么做的 | 典型用途 |
|---|---|---|---|
| 皮纹 | 0.05-0.3毫米 | 晒版腐蚀 | 家电外壳、汽车内饰、手柄 |
| 火花纹 | 0.005-0.05毫米 | 电火花放电 | 电动工具、结构件外观面 |
| 哑光砂面 | 0.01-0.05毫米 | 喷砂后轻蚀 | 化妆品包材、精密外观件 |
| 蚀字logo | 0.02-0.1毫米 | 晒版腐蚀 | 品牌标识、模号、型腔号 |
皮纹的深浅有讲究。行业里常用的参照是VDI 3400纹号,从12号排到45号,纹号越大越深。12号大概10微米出头,45号能到60微米上下,再往上的深皮纹要参考专门的纹板,能蚀到0.3毫米甚至更深。深纹好看,代价也实在:深度每加0.1毫米,产品的脱模斜度就得跟着加1到2度,不然顶出的时候纹面会把塑料刮花。
顺便说说皮纹和砂面的区别,好多新手分不清。砂面是均匀的哑光颗粒,摸上去细腻,主要为了遮浮纤和防指纹;皮纹有方向、有层次,能模仿皮革、织物甚至木纹。化妆品外壳那种"高级灰"的手感,多半是砂面打底再轻蚀一层。
皮纹是怎么蚀到钢面上的
流程是省模、晒版、显影、腐蚀、修模五步,核心靠感光胶把纹板图案转印到钢面。蚀纹厂接活之前,第一件事就是看模腔抛到什么程度。钢面粗糙,感光胶贴不牢,蚀出来的纹一定花。我们车间的规矩是抛到600到800号油石再交蚀纹,想省这道工序,后面会加倍还回来。
晒版这道工序跟印电路板一个原理。纹板(一张印满纹路的胶片)贴在涂了感光胶的钢面上,紫外灯一曝,显影之后图案就"印"在模腔上了。接着进腐蚀槽,常用三氯化铁药水,温度和浸泡时间决定蚀深。带我的师傅全程捏着秒表,30秒大概蚀进0.02毫米,深一点浅一点全靠这一分一秒抠。蚀完拆掉感光胶,整体清洗,再交钳工修边。
翻车经历我也有过。有一副PP料的中控面板,产品斜度只给了半度,客户非要0.15毫米的深皮纹。试模的时候件顶出来,整面拖花,跟砂纸磨过一样。最后纹改浅一半重蚀,又补了点斜度,才勉强过关。所以现在客户来询深皮纹,我第一句先问斜度给了多少,斜度不够免谈。
蚀纹前那道省模活儿别糊弄,钢面要抛到什么等级、油石和钻石膏怎么走,这篇模具镜面抛光怎么做?从A1到A3级的SPI工艺标准详解里写得比我全,省模到位等于蚀纹成了一半。
logo蚀刻跟激光打标是一回事吗
不是一回事。蚀刻的logo陷进钢面零点零几毫米,跟模具是一体的,翻新抛光也磨不掉;激光打标打在表层,重抛几刀就没了。这么看蚀刻更耐用,但不是所有场合都值得上蚀刻,看模具要用多少模次。
打标机的强项是快和便宜。模具出厂前要打的模号、型腔号、日期章,用打标机几分钟一个,成本几十块。蚀logo就慢了,晒版、腐蚀、修模一套下来大半天,报价几百块起步。那些一辈子不用翻新的标识,打标机完全够用;要在皮纹区做品牌logo、要求抛光翻新之后还在的,才轮到蚀刻上场。
皮纹区蚀logo还有个细节:字周围要留一圈光带,把纹避空,不然字埋在纹里根本看不清。这个尺寸没有死标准,老师傅一般留0.5到1毫米的光带,纹越深光带留越宽,得按实际纹深调。
三种打标机怎么挑,气动、激光、电腐蚀我实测过一轮,写在模具打标机怎么选?气动激光电腐蚀三种实测后的掏心话里,浅标识选型可以照着挑。
说回开头那句判断。蚀纹确实是模具外观里性价比最高的手段,几千块的投入换来的是整个产品的质感。但它的每一步都卡在前道工序上:钢面抛不到位,纹花;斜度给不够,拖花;钢料杂质多,蚀出来发花发黑。下次询价之前,先把这三样自查一遍,比跟蚀纹厂砍价管用。
常见问题
模具蚀纹一套大概多少钱?
按蚀纹面积加深度报价。普通家电外壳那类皮纹,一套大概三千到八千;只蚀个logo,几百块能做。进口纹板要另收板费,深皮纹加收得更多。报价差得大的,多半差在省模和修模的工时上。
蚀纹会影响模具寿命吗?
浅纹影响很小。深皮纹会把钢面啃掉一层,718H、2738这类预硬钢蚀完要留意边角,应力敏感的位置蚀纹厂一般会建议倒圆角过渡。正常保养的模具,蚀过纹打几十万模次不稀奇。
什么钢材不适合做蚀纹?
杂质多的杂牌钢蚀出来发花,含硫的易切削钢容易出黑点,这两类要提前跟蚀纹厂打招呼。2083、S136这种不锈钢耐腐蚀性好,蚀的时候要慢一些,价格也会略高一点。
皮纹件脱模难,问题出在哪?
十有八九是斜度不够或者纹太深。先看产品斜度有没有按纹深配到每0.1毫米1到2度,再检查顶出是不是平衡。别急着怪蚀纹厂,先量斜度,多数时候改斜度比改纹便宜。