缩径机模具怎么调?缩径比的余量
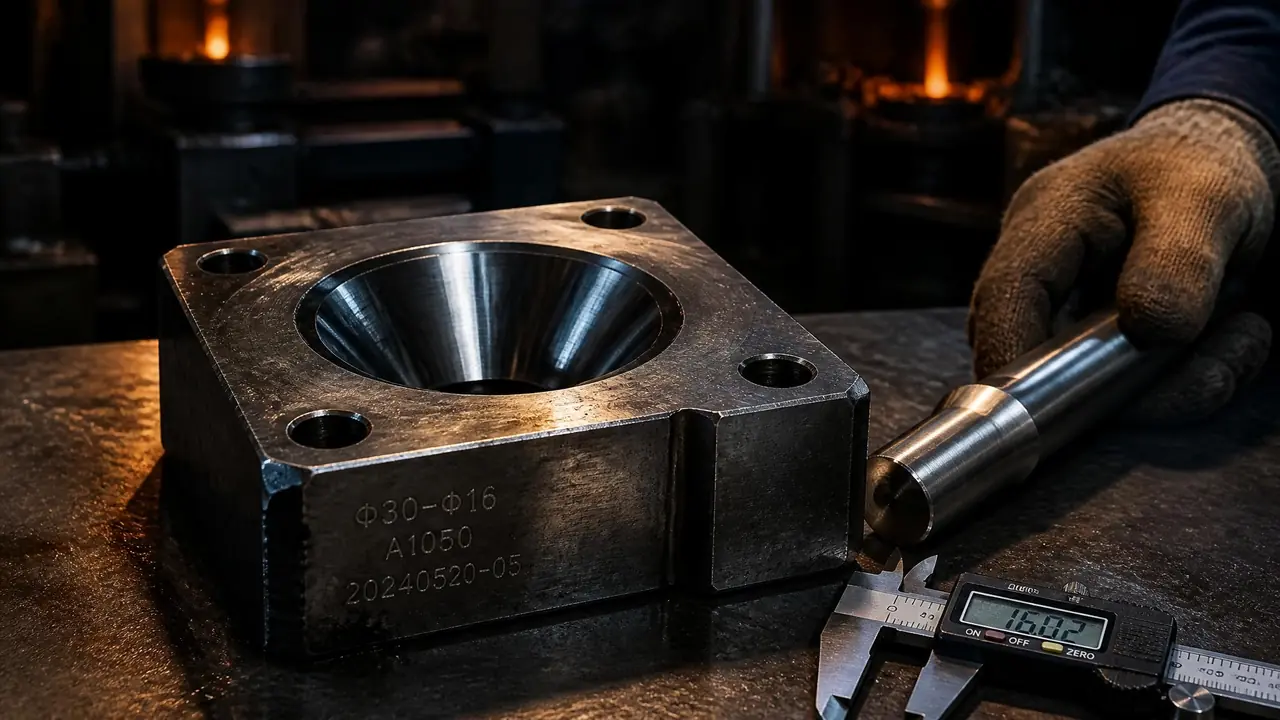
先说结论:缩径机模具好不好用,七分在调不在买,调的重点是给缩径比留余量。碳钢料单道次直径收缩压在10%到15%以内,超了就是皱、裂、椭圆三件套。装模前先排好道次,试模打两件量两遍,再开批量。
上礼拜有个做拉杆生意的小老板抱着两根缩裂的圆钢来找我,张口就抱怨缩径机模具不行,一个月换了三套。我拿起料一量,30的45号钢,他一道次直接干到24,缩径比奔着20%去了。这不裂才怪。模具本身没毛病,毛病在调法——缩径机模具这东西七分靠调、三分靠买,调的核心就四个字:留够余量。
先把账摆到桌面上。缩径比说白了就是一道次让料细了多少,占缩前直径的比例。道次排得太贪,料和模具一起受罪:轻则表面起鳞、椭圆超差,重则端部开裂、料咬死在模口里,取件能取半个钟头。下面把缩径比留多少、间隙怎么调、道次怎么分,一条条拆开讲。
缩径比:留余量比追极限值更要紧
缩径比是单道次直径收缩量占缩前直径的比例,碳钢圆料单道次普遍压在10%到15%以内,超线易起皱、椭圆、端裂。公式不难:缩前直径减缩后直径,再除以缩前直径。30缩到27,就是10%。有个坑得先对齐口径——有的厂报的是截面收缩率,同样30缩27,截面算下来快19%,两边聊天很容易聊岔,下单前先问清对方按哪个算。
极限在哪?我的经验账是这么记的:退火态碳钢、润滑到位,单道次13%上下还能干得挺干净;摸到18%,椭圆和起鳞开始冒头;20%往上,基本是在赌每一炉料的均匀度。我把排产上限压在12%,剩下全当余量留给波动——料径公差、退火软硬、模口磨损,哪一样都能吃掉两三个点。卡着极限干的人,返工单总是最长的那份。
说回那位小老板的30缩24。我让他分成两道,先30缩27,再27缩24,每道10%。两根试件打出来,端面干干净净,椭圆量出来0.03毫米上下。他自己嘀咕:早知道多走一道,三套模具钱全省了。模具贵不贵是小事,拿缩径比硬顶出来的废品才是大头。
装模调隙:先同心,再间隙,最后进给
调模顺序不能乱:先校模座同心度,再按缩后直径配模口,最后定进给和转速。同心度差0.1毫米,缩出的头就偏摆,后面车螺纹全跟着遭殃。顺序反了,前面调好的参数全作废。
同心度是第一道关。百分表打模座内孔,跳动压到0.05毫米以内再锁压板。翻过一回车:有批活赶交期,垫片没找平就开干,打了两百来件压板松动,整批缩头偏了0.3毫米,客户验货直接退回。打那以后我定了条规矩,锁完压板再复打一次表,多花三分钟,省的是整批返工。
模口不是配得越紧越好。工作带留太紧,料过模口容易拉毛,退出来还费劲;松了尺寸又兜不住。行业普遍的做法是按缩后直径的下差配,靠试模修。工作带磨出轻微喇叭口别慌,有经验的钳工拿油石走两圈就能救回来,这套修配手艺在模具加工从粗到精的完整工序链里有更细的拆法,这里不展开。
进给和转速要配着来。我们那台老旋锻,30圆钢进给每分钟一米左右最顺;转速跟不上,件表面肉眼就能看到鱼鳞棱,进给再快就是硬怼,端部发皱只是时间问题。还有个体感数据:连续干到两百件上下,模口摸着烫手,估摸六七十度,这时候抽量的料径比开班时飘了0.04毫米——热了,间隙状态在变。批量中途每两百件我必停机量一次,别等全批干完才发现超差。
一道到位还是分两道?算完这笔账再定
总缩径比10%以内、料况好,一道到位省时间;超过12%就老实分两道,第一道吃掉大头,留3到5个点给精整道兜底。单道次省下那几秒,抵不过裂一批的损失。
| 对比项 | 一道到位 | 分两道走 |
|---|---|---|
| 适用缩径比 | 10%以内,料软、润滑到位 | 12%以上,或料硬、料长 |
| 单件节奏 | 快个几秒 | 多过一道,慢一点 |
| 主要风险 | 起鳞、椭圆、端裂 | 基本只剩模具正常磨损 |
| 尺寸稳定性 | 看料况脸色,批次飘 | 精整道兜底,尺寸稳 |
| 模具负担 | 单次冲击大,模口亮带来得早 | 负荷摊开,寿命长一截 |
我的偏向很明确:拿不准就走两道。分两道确实比一道稳一截,这是我拿裂掉的两批料换来的感受。道次分配也有讲究,第一道吃总缩量的六到七成,把大变形留在料还软、模温还低的时候;第二道只管定径,吃三四个点,出来的尺寸稳得多。
模具体材料顺带提一句。缩径模行业里多用Cr12MoV这类冷作模具钢,淬硬到HRC58到62,选材的门道可以看这篇Cr12MoV模具钢的性能和热处理,讲得比我全。
批量再往上走,不少厂直接换硬质合金镶套的缩径模,抗磨得多,一套顶普通钢模好几倍的日子。代价是脆,装拆磕一下就崩边,价格也翻着番地贵。到底值不值,这篇硬质合金模具的寿命拆解算得比我细,量大可以去看看。
后来那位小老板把道次重排成两道,同一套模具用到现在没换。再碰上「模具不行」的抱怨,先别急着掏钱买新模,拿卡尺把每道次的缩径比量一遍,八成毛病出在贪那一两个点上。模具是死的,缩径比是活的,余量留够,模具才替你干活。
常见问题
缩径模能用45号钢自己淬一下凑合吗?
不建议。45号钢淬透性有限,硬度普遍上不到HRC55,模口耐磨差,干几个班就拉毛出沟,尺寸跟着失守。行业里缩径模的主流还是Cr12MoV、SKD11这类冷作模具钢,这笔材料钱省不得。
缩出来的头装夹时总偏摆,先查哪里?
先打表查模座同心度和压板紧固,再查料本身的直度,弯料进去出来的头照样歪。顺序别搞反,很多人一见到偏摆就磨模具,磨完了才发现是垫铁没找平。
不锈钢料为什么一缩就裂?
304这类奥氏体不锈钢加工硬化快,压一下硬一层,单道次缩径比压到8%左右差不多就到头了。料最好是固溶或退火态再上机,硬顶着缩,裂给你看是迟早的事。
模口磨损到什么程度必须下模?
三个信号占一个就该处理:抽量的料径飘出公差带、模口拉出能摸到的环沟、修配过两次还在坏。硬撑着干,磨损是加速度的,赔进去的是整批料和交期。