模具钢s136凭什么扛下透明件?ESR电渣、抛光与真假识别
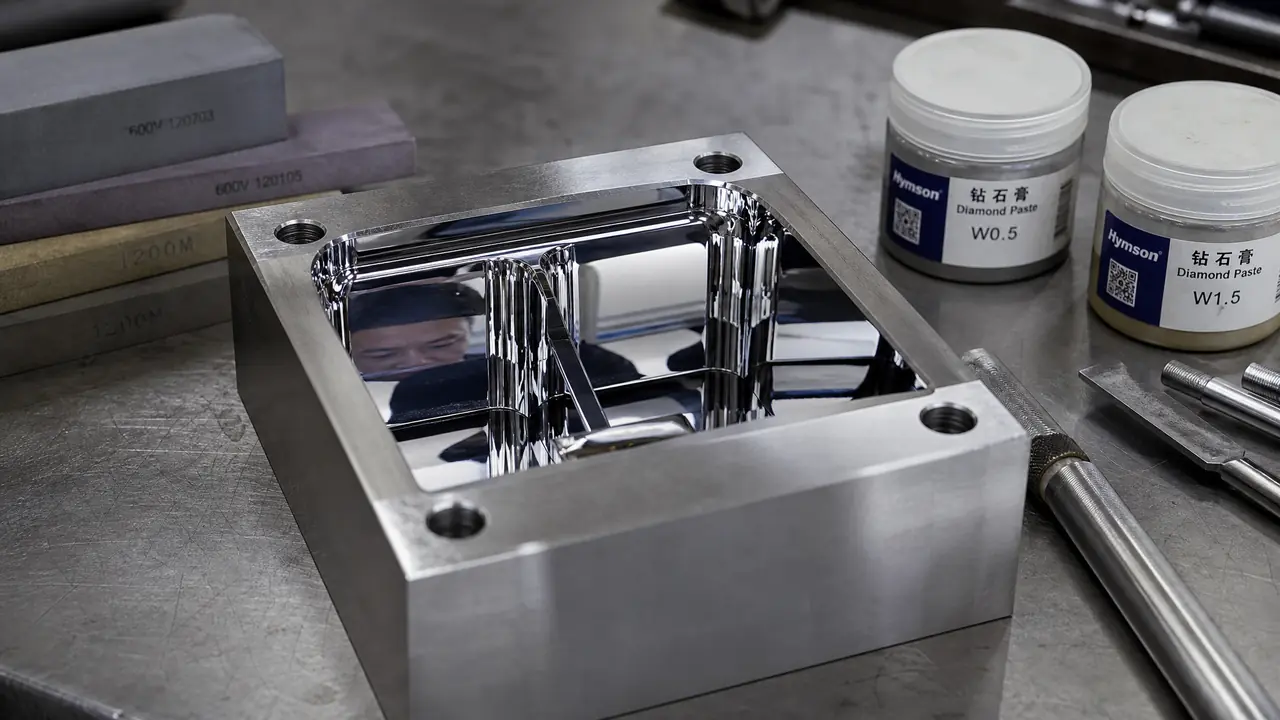
一句话版本:又要镜面又要防锈,模具钢s136的电渣料基本没对手,普通电炉料一抛全是针孔;认准质保书上的电渣标注,再拿料头试抛过,才轮得到下单。
上周五夜里赶一套医疗透明件的模芯,用的就是模具钢s136电渣料,油石一路推到钻石膏,抛完对着灯一照,人脸都照得出来。装上160吨的机台打PMMA,出来的件跟玻璃一个样。我的判断直接给:又要镜面又要防锈,这料基本没对手;可拿电炉料冒充电渣的太多,料选错,模子就死在抛光台上。
这个亏我见过,也吃过。
先把底交代清楚。S136是含铬13个点往上的马氏体不锈钢,含碳0.38上下,防锈靠的就是这层铬底子。淬火硬度能上48-52HRC,又防锈又耐磨,透明件、医疗耗材、光学件这些讲究脸面的模,十有八九点它的名。
S136是什么钢,ESR电渣料强在哪
S136是含铬13个点以上的马氏体防锈镜面钢,淬火后48到52HRC,电渣重熔的坯子夹杂少,才抛得出A1级镜面。
同样挂着S136的名字,电炉料和电渣料是两种命。电渣重熔是把普通钢锭当电极,泡进熔渣里重新熔一遍,缓慢凝固,缩孔疏松和夹杂全压下去,跟熬高汤再滤一遍渣一个道理,汤清不清,就差这一遍。
差距到抛光台上现形。我拿料头做过对比:同一家厂的电炉料和电渣料,各线切割一块,油石推到1200号,电渣料的面平得能照出字,电炉料冒出一片针眼似的麻点,那就是夹杂被拖走留下的坑。质保书上夹杂物评级,电渣料能做到0.5级以内,电炉料普遍2级往上。
热处理也得说两句。粗加工留量0.5毫米,1020度上下淬火,200度回火两次、每次两个钟头,一次不能省,省一次尺寸就不稳。讲究点的透明件,抛光前补一道深冷,零下150度冻一回,尺寸稳得住,跟醒面一个道理,急不得。
镜面抛光的工序链:油石推到钻石膏
抛镜面七分看料三分看手:电渣料从油石400号一路推到钻石膏1微米,五天能出A1;电炉料抛到1200号全是针孔,白费。
工序不神秘,就是一层层盖印子。油石320、600、800、1000、1200号挨着走,每换一号把上一号的划痕盖掉,走刀方向转45度;油石完了上砂纸,再上钻石膏,9微米、3微米、1微米三档,收尾拿绸布蘸着推光。等级划到哪一档,A0能照出人脸,A1给透明件用,A2往下是外观件,分档标准这篇讲得全:模具镜面抛光等级怎么划分?A0到A3的标准与应用。
中型模芯纯抛光五天上下,抛光师傅工钱一天六百到八百,这还是料好的时候。料不好,针孔抛不净,返工等于从头再来。前年贪便宜收过一批号称"电渣"的料,抛到1000号冒出一片麻点,磨也磨不净,模芯直接报废,材料加工费搭进去一万六。打那以后,试抛这一步谁劝我都不省。
对了,插句题外话。网上有人教拿牙膏在家抛模具镜面,那玩意儿抛个水杯还行,透明件模腔靠牙膏纯属闹着玩,颗粒度差着两个量级,别糟蹋好料。
透明件模具为什么非它不可
做透明件认准电渣S136:PC、PMMA、PETG的镜面模芯全靠它扛,防锈耐蚀还省脱模剂,普通P20打透明件几天就锈点糊面。
透明件最怕两样:模腔不亮,划痕拉丝全印在件上;模腔生锈,锈点一颗颗往外复制。S136两头都占:铬防锈,车间湿度再大、水路再潮,型腔不长锈斑;镜面又抛得上去,脱模顺溜,脱模剂能省一半,三十万模次不雾不花。
拿上个月那套医疗耗材模说事:型腔打PMMA,模温机烧到80度,保压给足,透明度直接达标,T1试模一趟过。要是打PVC这类酸性料,或者车间靠海潮得厉害,S136更是没得选,普通料撑不过三个月就花面。
一个短板得记着:铬系钢导热比P20低一截,水路要排密一点,冷却时间多给三五秒。照抄P20的冷却参数,件出来带应力泡。
| 料型 | 交货状态硬度 | 防锈 | 抛光上限 | 透明件敢不敢用 | 参考价 |
|---|---|---|---|---|---|
| P20 | 预硬30-36HRC | 不防锈 | 高光A2 | 不敢,锈点糊面 | 12-18元/公斤 |
| 2316 | 预硬30-35HRC | 防锈 | A2到高光 | 不追镜面的大件能用 | 22-30元/公斤 |
| 国产电渣S136 | 淬硬48-52HRC | 防锈耐蚀 | A1 | 敢,看炉号 | 25-35元/公斤 |
| 进口原厂ESR | 淬硬48-52HRC | 防锈耐蚀 | A0到A1 | 闭眼用 | 60元/公斤往上 |
站队表在这儿:普通透明外壳,国产电渣够用,省下的钱多开一套水路;光学级导光板、镜头件,加钱上进口原厂,账算得过来。跟2083这类德标同族料比,路数差不多,脾气各有各的怪,分不清的看这篇2083模具钢是什么?德国不锈钢模钢防锈镜面一次讲透,选料逻辑能对上。
真假S136怎么识别,三个土办法
真假S136看三处:质保书有电渣标注和炉号、料头线切割试抛看针孔、价格低于电炉价必是冒牌,三条全过再下单。
第一招,抠质保书。上面必须白纸黑字写"电渣"或者"ESR",炉号跟钢板喷码一字一字对上,对不上整批扣下。只肯给合格证不肯给质保书的,扭头就走,正经供应商不会连这都拿不出。
第二招,料头试抛。下料时多留一块30乘30的小料,花百来块线切割费,让抛光师傅推到800号。电渣料的面平得发亮,电炉料一片麻点,一试一个准。这一百来块,买断的是整套模的风险,没有比这更便宜的保险。
第三招,看价。国产电渣行情在25-35一公斤,报18的"电渣",不用犹豫,那就是电炉料换了张皮。老实讲,火花肉眼根本分不出电渣电炉,别信谁拍胸脯说看一眼就懂,质保书加试抛才是硬的。
那套医疗件模芯,周一已经装上机台了,头一批件挑不出毛病。说到底,镜面这活七分在料三分在手上功夫,料对了,抛光师傅的手艺才不白费。下回报价单上再看到S136几个字,先问一句:电渣的?试抛过吗?
常见问题
S136做透明件还要不要镀硬铬?
一般不用。S136本身防锈耐蚀,镜面抛到位就够了,镀层反而多一道变形风险;打玻纤或者腐蚀性特别强的料才考虑表面处理,普通透明单别加这个钱。
S136焊补之后还能保住镜面吗?
能,但有前提。用对应的不锈钢焊丝,预热到300度左右,小电流薄层多道,焊完回火再重新抛;焊缝尽量躲开镜面区,大范围焊补的透明件模芯建议直接换芯,抛出来也压不住焊痕。
S136和2316怎么站队?
要镜面、要透明件,S136没有商量余地。只求防锈不追镜面的大件,2316预硬状态省一次热处理,变形还小,各有各的活路。
换S136,材料费要多掏多少?
拿60公斤的模芯毛坯算:P20九百块上下,国产电渣S136一千八,进口原厂四千往上。摊进整套模价不到一成,可一套透明模返工一次就亏回去,这笔账不难算。