熔喷模具是什么?熔喷布模头的微孔加工难点
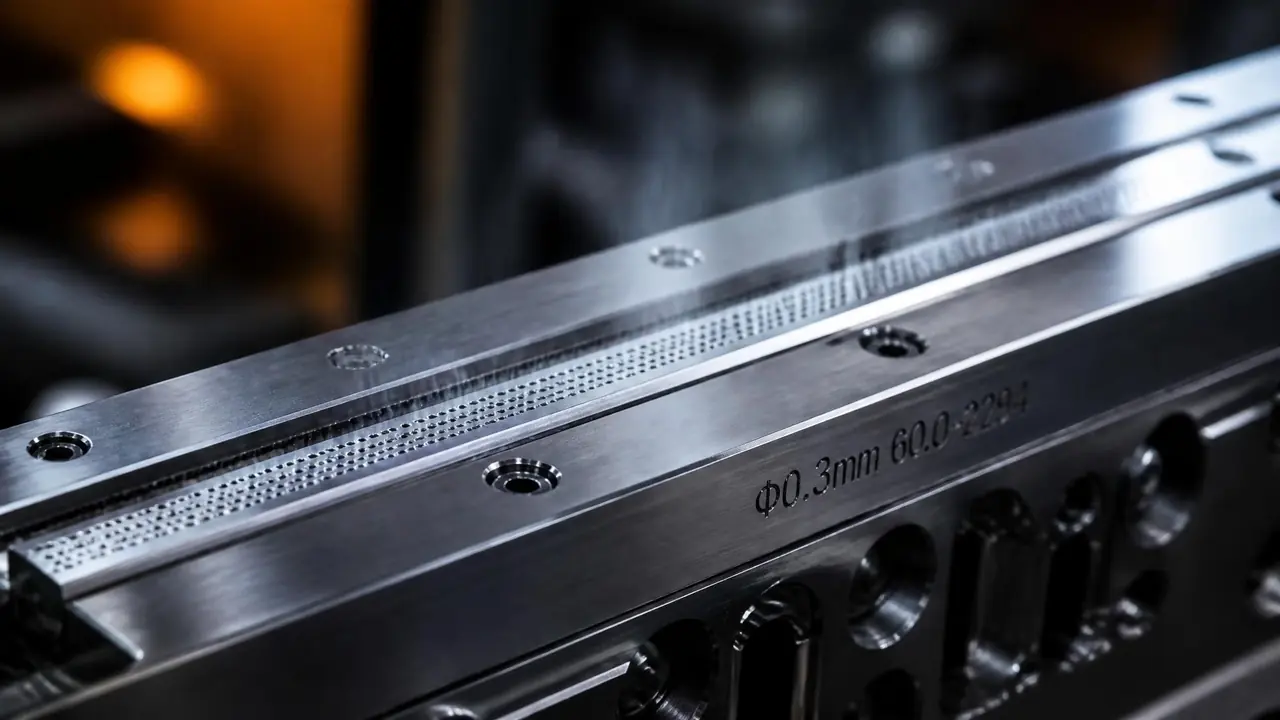
先说结论:熔喷模具最难的不是结构,是熔喷布模头上那排微孔,孔径公差、孔口毛刺和几千孔的一致性,直接决定一卷布的合格率。买模头先看打孔工艺和试模记录,别只比价格。
孔径0.3毫米,孔距不到0.7毫米,一条模头上排两千多个孔,孔孔都要一个样——这就是熔喷模具里最要命的那块:熔喷布模头。很多人以为它就是块铁板开排孔,真上手才知道,微孔这一关能卡掉大半个厂的交期,也能决定一卷熔喷布是合格品还是废品。
我印象最深的是2020年那波行情,一套模头从十几万被炒到几十万甚至上百万,交期从四十天压到十几天。抢到好模头的厂赚翻了,设备开着却喷不出合格布的也不少。为啥?孔打不好,熔体出料不均,布面一片云斑,过滤、阻力指标全塌。那阵子行里流传一句话:熔喷布好不好,七分看模头。
熔喷模具是什么?先从模头的结构说起
熔喷模具的核心是熔喷布模头,它靠几千个微孔把高温熔体喷成超细纤维,孔的精度直接决定布的厚薄与强度。整套模具看着简单,其实是一套精密的热流道系统:熔体从螺杆挤进来,先过分配腔把料匀开,再走到最前端的喷丝板(行里也叫模尖),从微孔里喷出。两侧还有热风通道,230℃上下的高速热风把熔体拉成直径1到5微米的细丝,随机铺到网帘上,熔喷布就是这么来的。
说几个数字你有感觉。一台常见的1600毫米幅宽模头,孔距0.7毫米左右,一排下来两千两百多个孔;孔径常见0.2到0.4毫米,主流是0.3毫米。喷丝板材料多用SUS630沉淀硬化不锈钢,热处理后的硬度扛得住高压熔体天天冲刷;模头体则常用718H或431不锈钢,兼顾强度和耐蚀。工作温度长年在220到260℃之间,材料稍差点,孔口几个月就被冲出喇叭口,出料跟着变形。
微孔加工难在哪?孔径、毛刺、一致性三道坎
微孔加工难在三点:孔径公差要压到正负5微米级,孔口不能留毛刺,几千个孔的出料一致性差一点,布面就出现厚薄云斑。先说孔径。同一个孔,前后差几微米,出料量就不一样;几千个孔里混进几十个偏大的,布面当场给你颜色看。行里对孔径公差普遍要求±0.005毫米以内,孔内壁粗糙度做到Ra0.2以下,这个精度已经贴着普通机加工的天花板了。
打孔方式现在就三条路:电火花小孔、激光打孔、数控钻加研磨铰孔。各家工艺的底细可以翻翻这篇模具加工五大方式的对比,我这里只讲选型逻辑。
| 加工方式 | 适用孔径 | 单孔速度 | 主要短板 |
|---|---|---|---|
| 电火花小孔 | 0.3毫米以下深孔 | 两三分钟一个 | 慢,电极管损耗大,孔口要修 |
| 激光打孔 | 0.2毫米以上薄板 | 几秒一个 | 有重铸层和锥度,熔体易挂料 |
| 数控钻加研磨 | 0.4毫米以上 | 几十秒一个 | 细钻头易断,0.3毫米以下没戏 |
0.3毫米以下的深孔,主流还是电火花小孔机——0.3毫米的电极管,往10毫米厚的不锈钢板上打,一个孔少说两三分钟,两千多个孔连着打好几天,中间电极管要烧掉几百支。激光打孔快,秒级一个,但孔壁有重铸层,孔口得二次修整;0.4毫米以上的孔用数控钻加铰磨也行,就是0.3毫米的钻头细得跟牙签似的,断起来一天七八根,正常。
我们车间2021年接过一副1600毫米的模头,两千一百多个孔,小孔机四天三夜连轴转。最坑的不是打孔,是检查:孔内壁三坐标够不着,只能靠气动量仪一个孔一个孔测,测完发现两端和中间差了不到3微米,肉眼看不出任何毛病,试模时布面两边偏薄——最后查出来是夹具热变形,工件没装平。
孔口毛刺是另一个隐形杀手。哪怕只留0.01毫米的翻边,高压熔体一过就挂料,喷出的丝会成束、会飞絮。所以打完孔必须在显微镜下逐个看孔口,有毛刺的用研磨膏手工修出小倒角。这道工序没法全自动,一副模头光修口就得一两个人修两三天。很多低价单就在这里偷工——不修口,出厂看着一样,上机三天见分晓。
打完孔只是开始:抛光、试模和清洗的坑
孔打完只算完成七成,内壁要抛到接近镜面,孔口倒角要圆滑,试模出云斑还得回头查孔,这三步最耗时间也最容易被砍预算。孔内壁的活和普通模具镜面抛光不是一个路数。板面上孔口周围可以上研磨膏慢慢推,孔里面那么细,人手根本够不着。行里的做法是研磨膏配研磨线来回拉,或者上超声辅助研磨,把内壁粗糙度从Ra0.6左右压到Ra0.2以下。内壁越光,熔体阻力越小,出料越匀,纤维也越细。
试模是最后一道坎。模温升到240℃左右先保温半小时,低速度挤纯料,看每孔出料是不是均匀一条线;再上实料拉丝,看布面有没有纵向条纹——有条纹,八成是那一段的孔偏大、偏小或者半堵。这时候就得回头量孔、修孔,来回一次就是好几天。行里一套模头的正常交期在30到45天,加急20天上下;2020年被压到十来天的那些单子废品率多高,当事人现在提起来还摇头。
用模头的厂还有个绕不开的事:堵孔。停机降温后残料碳化,死死堵在孔里,新手最爱拿钢丝捅,一捅孔壁全花,那副模头基本报废。正确做法是拆下喷丝板超声清洗,堵得死的用清洗剂煮,还通不开的只能回厂用电火花回修。平时停机前把料排空、保温停放,能少掉一大半堵孔麻烦。整条从粗加工到精加工的工序链上省下的时间,都是这么一点点抠出来的。
回到开头那个数字:0.3毫米。熔喷模具这门生意的门槛,全在这排比头发丝还细的孔里。下次你对比模头报价,别光盯着钢材牌号和价格,多问一句孔怎么打的、口怎么修的、有没有试模记录,答案高下立判。
常见问题
熔喷布模头堵孔了怎么办?
先拆下喷丝板做超声清洗,多数碳化残料能泡出来。堵死的孔别用钢丝捅,刮伤孔壁就得回修;煮不掉的只能回厂用电火花或专用通针处理,回来记得重新量一遍孔径,确认没超差再上机。
一套熔喷模具大概多少钱?
看幅宽和孔数。600到800毫米的小模头,几万到十几万;1600毫米整幅的,行情正常时十几万到几十万,特殊钢材或者异形孔另算。报价低得离谱的,先问修不修孔口、给不给试模记录。
微孔加工用激光打孔不是更快吗?
快是真的快,秒级一个。但激光在孔壁留重铸层和锥度,熔体一冲容易挂料,孔口还要二次修整。打薄板或者打预孔合适,做喷丝板主流还是电火花小孔机,慢工出细活。
熔喷模具一般用什么钢材?
喷丝板最常见的是SUS630沉淀硬化不锈钢,热处理后硬度高、耐熔体冲刷;模头体用718H或431不锈钢的居多。采购时让厂家出材质报告,别听口头说的。